- Layanan Pencetakan 3D

- Layanan Pemesinan CNC

- Layanan Pengecoran Vakum

- Jasa Finishing Permukaan

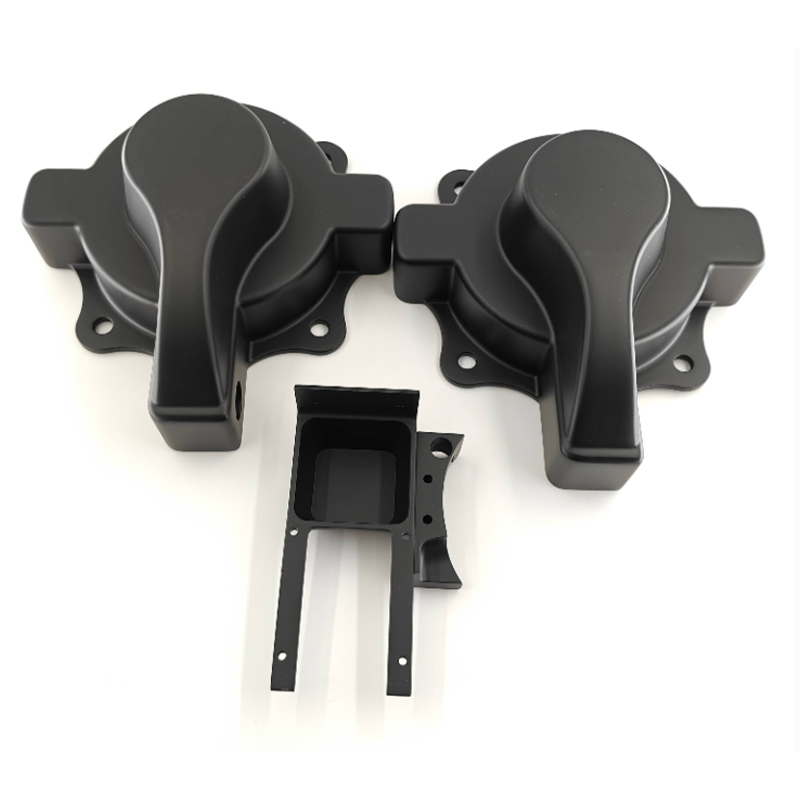
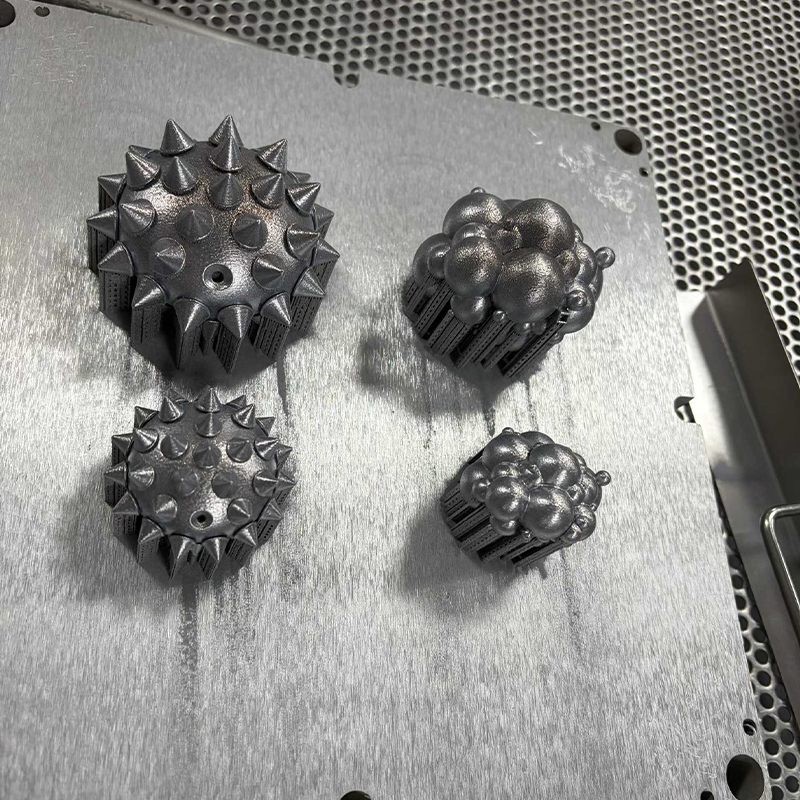
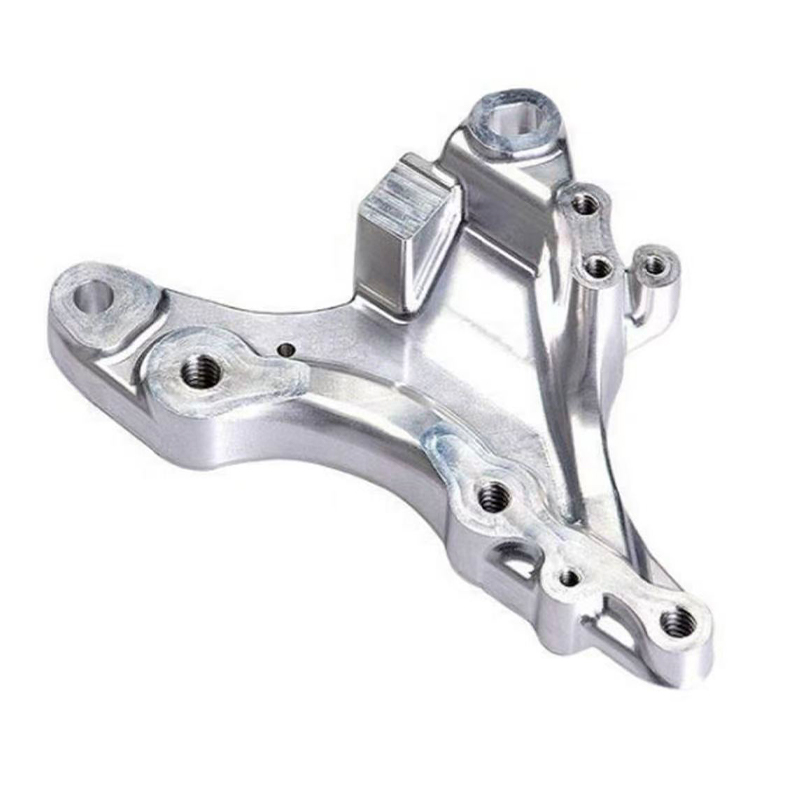
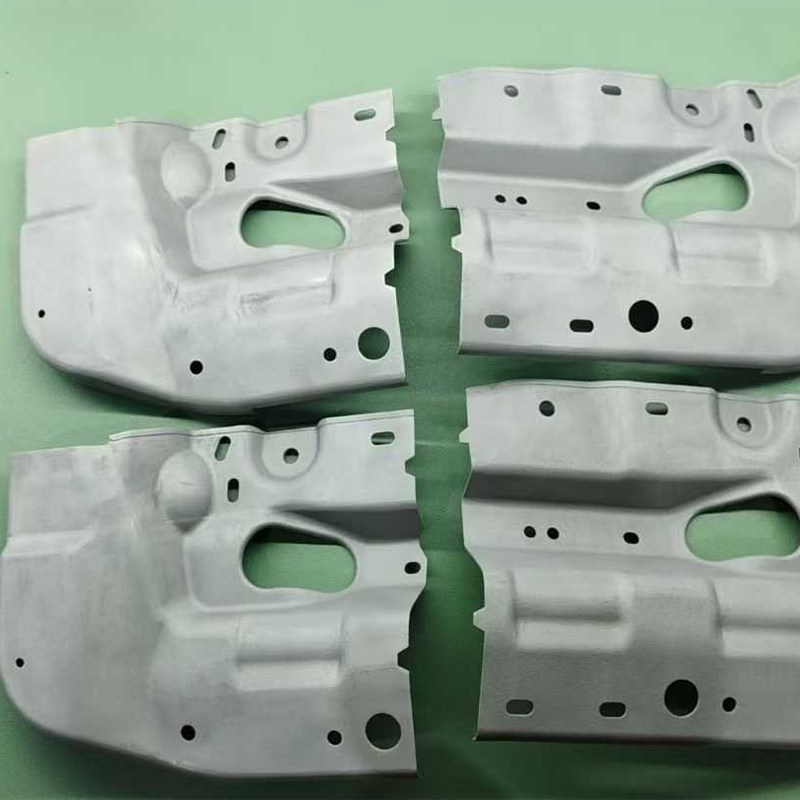
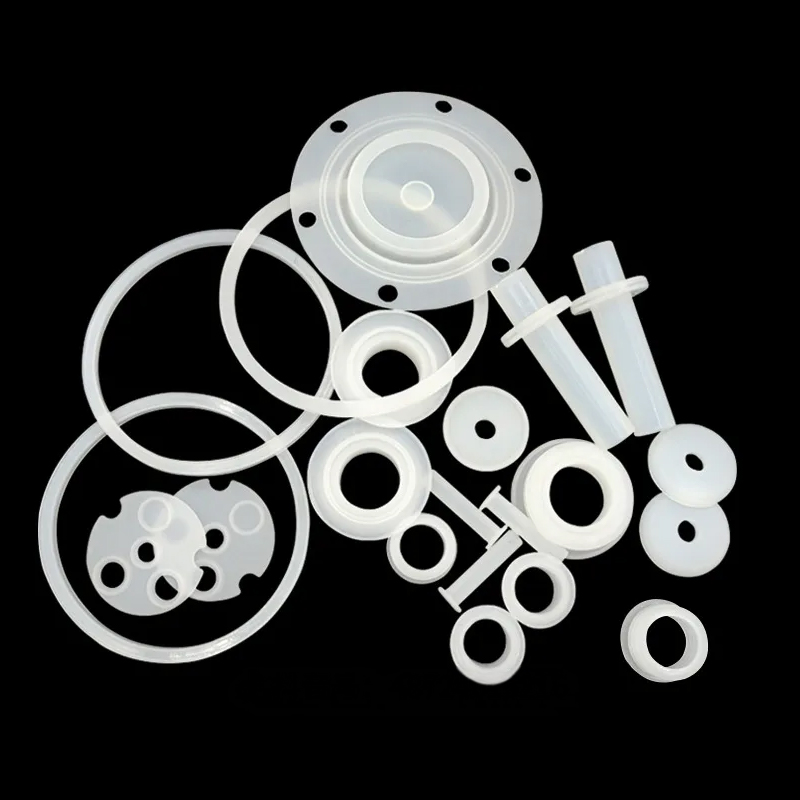
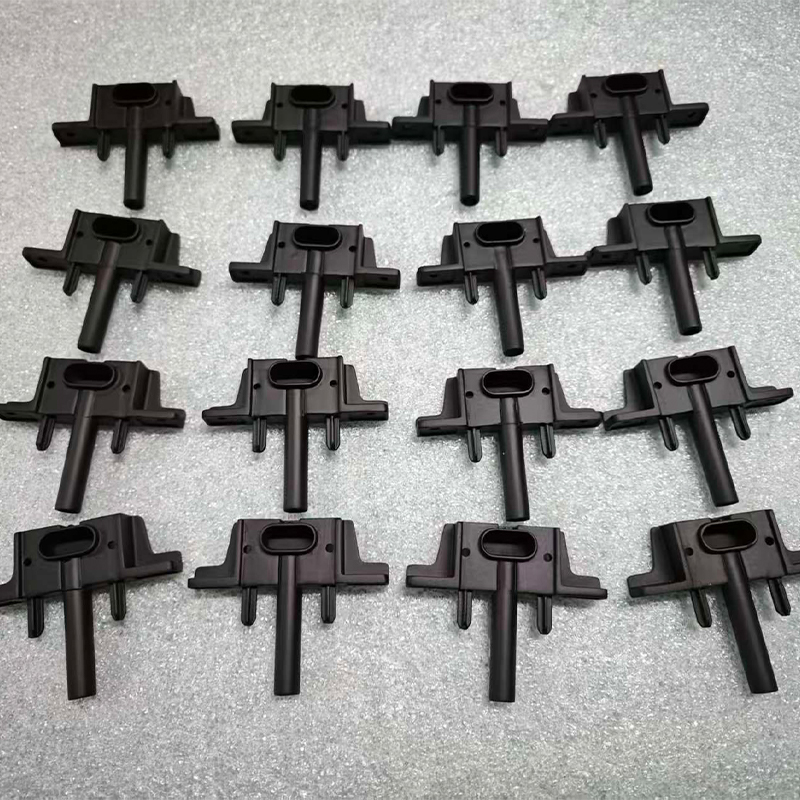
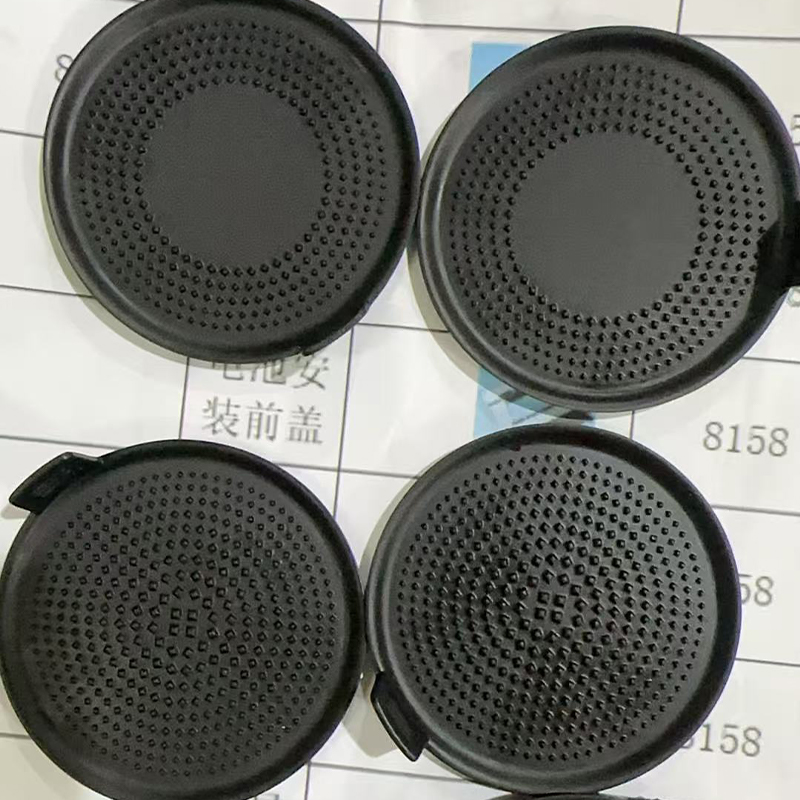
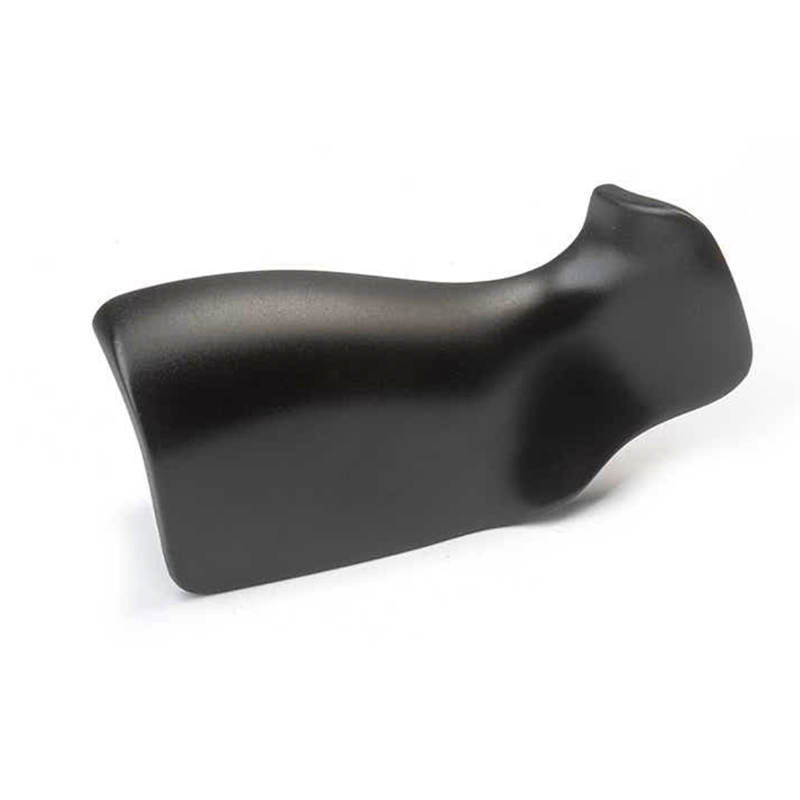
Layanan Pencetakan 3D China dan Panduan Produsen Mesin CNC
Jawaban Langsung: Apa yang Sebenarnya Dihadirkan oleh Platform Manufaktur Cerdas Terintegrasi
Jika Anda mencari suku cadang dari Tiongkok Layanan Pencetakan 3D Produsen, satu-satunya hal yang paling berguna untuk diketahui adalah ini: rute proses tidak terlalu penting dibandingkan apakah satu pemasok mengendalikan seluruh rantai mulai dari file digital hingga bagian yang selesai dan diperiksa . Pembeli yang mengirimkan model ke satu vendor untuk dicetak, mengirimkan hasilnya ke vendor kedua untuk dikerjakan, dan kemudian mengirimkan suku cadang ke vendor ketiga untuk pengecatan biasanya kehilangan tujuh hingga dua belas hari kerja hanya untuk serah terima, dan setiap serah terima adalah tempat di mana tanggung jawab toleransi menjadi ambigu. Platform manufaktur cerdas yang terintegrasi menghilangkan kesenjangan tersebut dengan mengadakan tinjauan desain, manufaktur aditif, permesinan subtraktif, replikasi cetakan silikon, perawatan permukaan, dan inspeksi dimensi dalam satu sistem produksi dengan satu catatan kualitas.
Dalam istilah praktis, hal ini berarti satu percakapan teknik, bukan tiga, satu set gambar yang ditafsirkan secara satu arah, dan satu pihak bertanggung jawab ketika lubang berukuran lebih besar 0,05 mm. Bagi para insinyur yang mengevaluasi penyedia layanan pencetakan 3D, daftar periksanya singkat dan konkret: apakah mereka dapat mencetak dalam damar, nilon, dan logam; dapatkah mereka mengikuti bagian yang dicetak dengan pemesinan CNC pada fitur-fitur penting; dapatkah mereka menjembatani volume kecil tanpa perkakas keras; dan bisakah mereka mendokumentasikan semuanya. Pemasok yang menjawab ya untuk keempatnya menawarkan solusi manufaktur presisi terpadu daripada toko pekerjaan proses tunggal.
Sisa artikel ini menjelaskan cara kerja masing-masing kemampuan, di mana masing-masing kemampuan merupakan pilihan yang tepat, keakuratan dan waktu tunggu yang dapat Anda harapkan secara realistis, dan cara mengevaluasi Produsen Layanan Pemesinan CNC Tiongkok atau Pemasok Layanan Pencetakan 3D Industri Tiongkok sebelum Anda menerapkan program kepada mereka. Setiap rekomendasi di bawah ini ditulis untuk pembeli teknis yang harus mempertahankan keputusan pengadaan secara internal.
Mengapa Pengadaan Barang Terfragmentasi Membutuhkan Biaya Lebih Dari Kelihatannya
Sebagian besar tim pengadaan membandingkan pemasok pada item baris yang disebutkan untuk satu operasi. Perbandingan tersebut tidak lengkap, karena beban sebenarnya dari rantai pasokan yang terfragmentasi terletak pada ruang antar operasi: penawaran ulang, perbaikan ulang, inspeksi ulang, pengiriman antar pabrik, dan waktu teknis yang dihabiskan untuk menerjemahkan asumsi satu vendor ke dalam bahasa vendor lain. Bagian yang memerlukan pencetakan, permesinan, peledakan manik, dan pengecatan melewati empat antrian penjadwalan ketika dibagi ke empat pemasok, dan waktu antrian hampir selalu lebih lama daripada waktu proses.
Menggabungkan dengan satu layanan pencetakan 3D industri yang juga menjalankan permesinan dan garis penyelesaian mengubah aritmatika. Memperbaiki data yang dibuat untuk blanko yang dicetak digunakan kembali untuk langkah pemesinan. Sertifikat material mengikuti bagian tersebut alih-alih datang secara terpisah melalui email. Ketidaksesuaian ditangkap di stasiun yang menciptakannya, bukan tiga minggu kemudian di vendor hilir. Dalam program bervolume rendah pada umumnya, konsolidasi mengurangi total waktu yang berlalu dari file yang dirilis hingga bagian yang diperiksa sebesar 35 hingga 50 persen , meskipun waktu proses individual tidak berubah.
Ke mana hari-hari sebenarnya berlalu
Bagan di bawah ini membandingkan waktu tunggu yang telah berlalu untuk rute proses umum, diukur dari saat file yang dapat diproduksi dilepaskan hingga saat komponen dikemas untuk pengiriman. Ini adalah hari kerja untuk satu pekerjaan di bengkel yang biasanya sibuk, bukan jumlah minimum teoritis.
Ada beberapa hal yang layak dibaca dari bagan ini daripada diabaikan begitu saja. Pertama, pencetakan damar adalah rute tercepat menuju objek fisik, itulah sebabnya layanan pencetakan model 3d tetap menjadi default untuk tinjauan bentuk dan kesesuaian awal di mana pemuatan mekanis belum menjadi perhatian. Kedua, suku cadang aditif logam dan suku cadang mesin baja tahan karat bertemu pada waktu tunggu yang kira-kira sama, karena keduanya didominasi oleh pasca-pemrosesan dan bukan oleh langkah pembentukan utama: cetakan logam memerlukan pelepas tegangan, penghilangan penyangga, dan sering kali menyelesaikan pemesinan, sedangkan pemesinan tahan karat membutuhkan pengumpanan yang lebih lambat, lebih banyak penggantian pahat, dan deburring. Ketiga, jalur cetakan silikon merupakan jalur tunggal terpanjang dalam tabel, namun jumlah tersebut mencakup lima puluh eksemplar yang telah selesai, bukan hanya satu eksemplar, sehingga waktu per potongnya adalah yang paling rendah dari enam eksemplar. Keempat, kesenjangan antara pemesinan aluminium dan baja tahan karat bukanlah artefak penjadwalan melainkan artefak fisika, dan pemasok mana pun yang menyebut keduanya identik belum memikirkan pekerjaan tersebut. Pada akhirnya, tidak satu pun dari angka-angka ini yang meningkat banyak dengan memilih mesin yang lebih cepat; mereka berkembang dengan menghilangkan waktu tunggu di antara langkah-langkah, yang merupakan hal yang dirancang untuk dilakukan oleh platform terintegrasi.
Kemampuan Dibalik Layanan Pencetakan 3D Profesional
Ungkapan layanan pencetakan 3D mencakup serangkaian proses yang hanya berbagi gagasan bahan bangunan lapis demi lapis. Toleransi, karakteristik permukaan, sifat material, dan nilai ekonomisnya sangat berbeda, dan memilih produk yang salah adalah penyebab paling umum kekecewaan di kalangan pembeli pertama. Produsen Layanan Pencetakan 3D Kustom China yang cakap tidak akan begitu saja menerima file dan mencetaknya di mesin mana pun yang tidak digunakan; ia akan menanyakan bagian apa yang harus bertahan, berapa banyak yang dibutuhkan, dan apa yang terjadi pada bagian tersebut setelah meninggalkan ruang pembuatan.
Proses resin untuk ketepatan visual dan dimensi
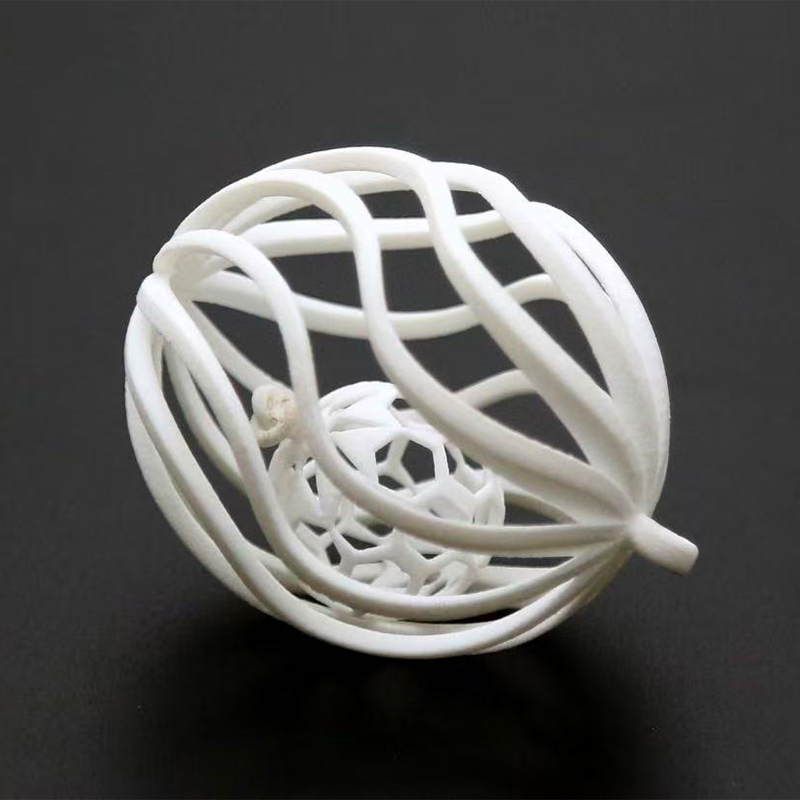
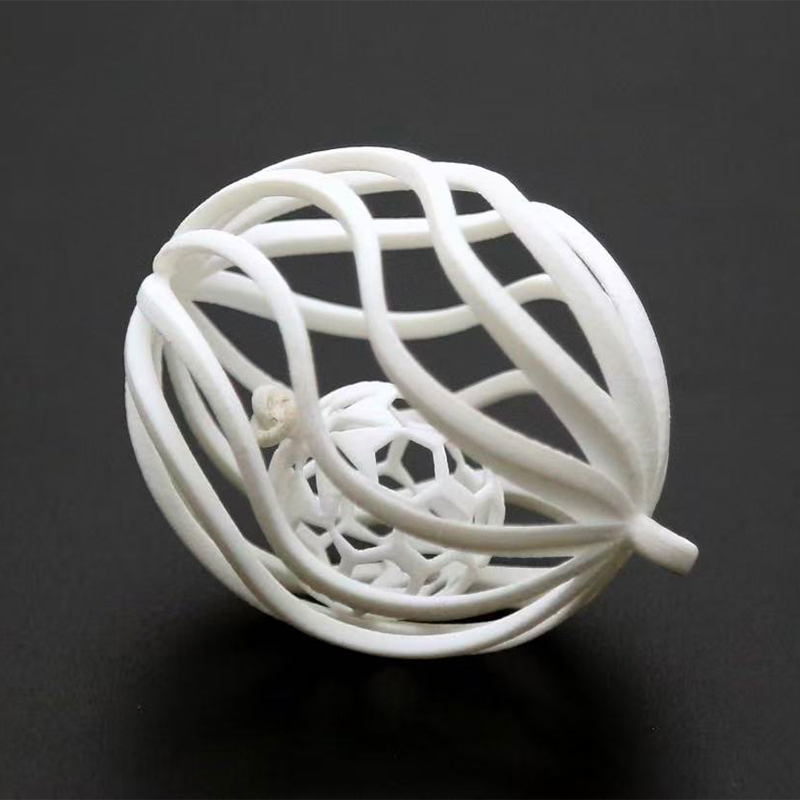
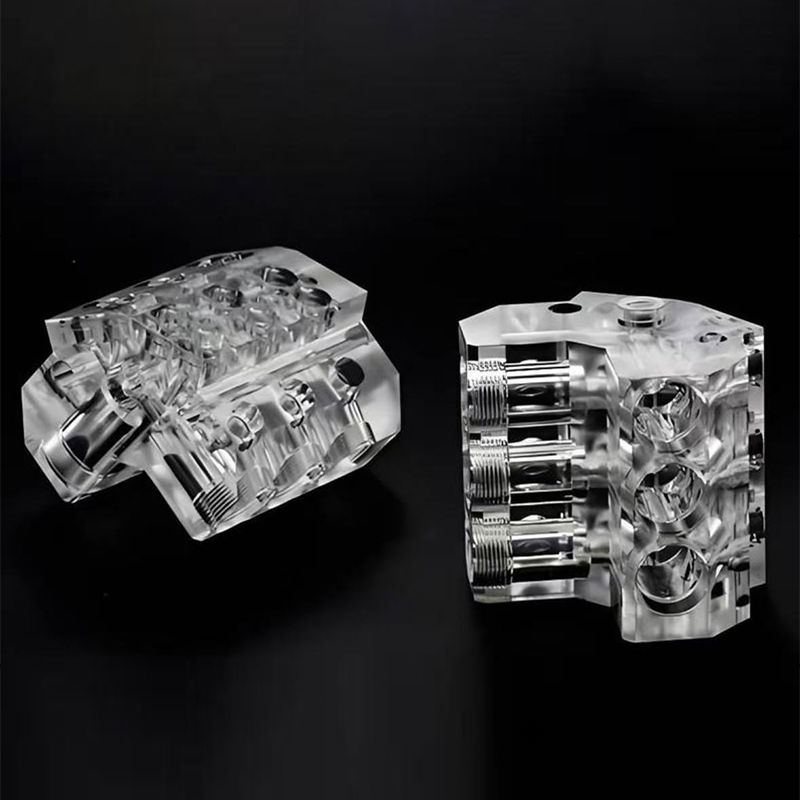
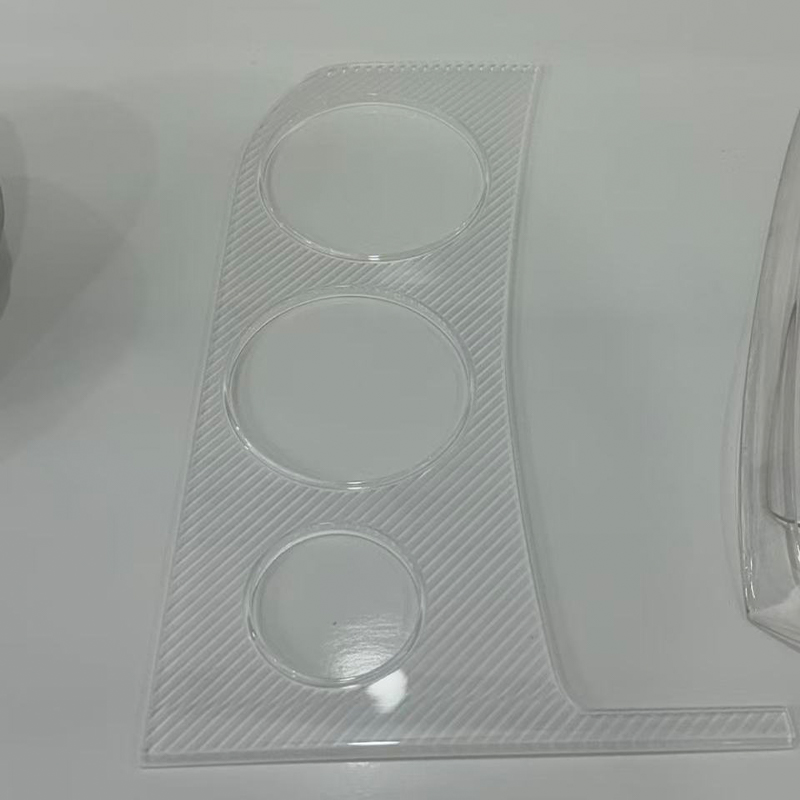
Stereolitografi dan teknologi resin terkait menghasilkan permukaan as-built paling halus yang tersedia dalam manufaktur aditif, dengan tinggi lapisan umumnya antara 0,025 mm dan 0,1 mm. Hal ini menjadikannya alat yang tepat untuk model tampilan, pemandu cahaya transparan, struktur kisi halus, dan pola utama yang ditujukan untuk cetakan silikon. Pengorbanannya bersifat mekanis: resin standar relatif rapuh dan kehilangan kekakuan bila ditahan pada suhu tinggi, sehingga bagian resin umumnya merupakan perangkat komunikasi atau pola, bukan komponen penahan beban. Resin rekayasa dengan defleksi panas yang lebih tinggi dan ketangguhan yang lebih baik mempersempit celah tersebut, dan merupakan spesifikasi yang tepat ketika komponen cetakan harus ditangani berulang kali dalam alat uji.
Proses bubuk nilon untuk bagian fungsional
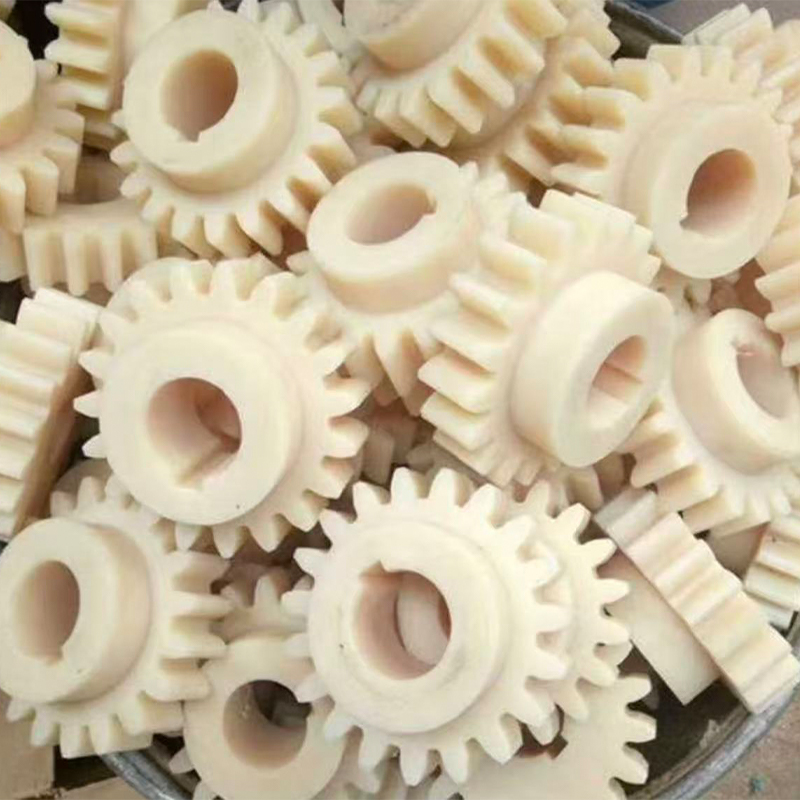
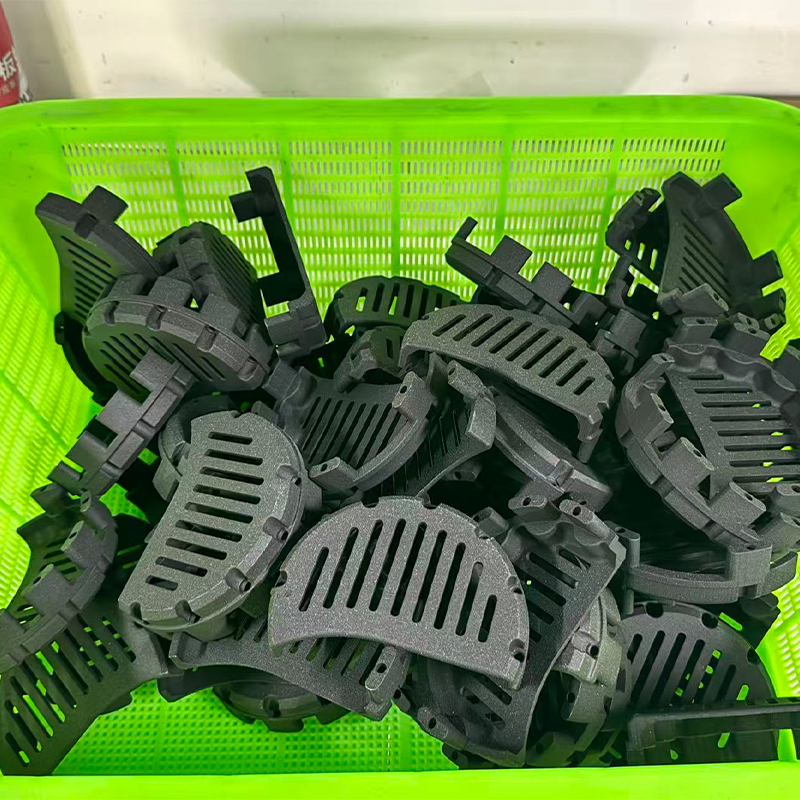
Proses nilon berlapis bubuk dibuat tanpa struktur pendukung, yang membebaskan perancang untuk menyusun geometri kompleks, saluran internal, dan engsel hidup yang tidak dapat diproduksi oleh rute lain secara ekonomis. Suku cadang dihasilkan dengan hasil akhir matte yang seragam dan sifat isotropik yang cukup untuk berfungsi sebagai komponen fungsional asli: braket, saluran, rumah, jig, dan penutup penggunaan akhir. Nilai nilon yang diisi kaca dan diisi karbon meningkatkan kekakuan dan stabilitas dimensi untuk perlengkapan yang harus menahan datum di bawah beban penjepit. Bagi para insinyur, properti penting bukanlah kekuatan tarik utama, melainkan kekuatan tarik utama kemampuan untuk menyusun lusinan bagian yang berbeda ke dalam satu bangunan dan menerima semuanya dalam jangka waktu empat hari yang sama .
Pembuatan aditif logam untuk geometri yang tidak dapat dikerjakan dengan mesin
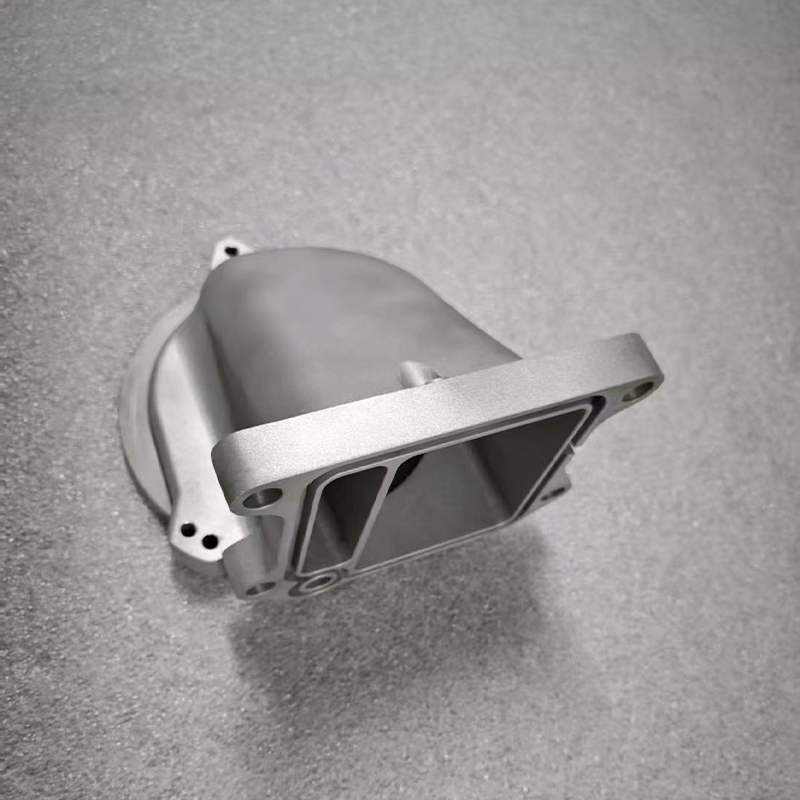
Pencetakan logam mendapatkan tempatnya ketika suatu bagian berisi saluran pendingin konformal, manifold internal, jalur beban yang dioptimalkan dengan topologi, atau kisi-kisi berdinding tipis yang tidak dapat dijangkau oleh pemotong. Paduan aluminium, baja tahan karat, baja perkakas, dan titanium semuanya diproses secara rutin. Disiplin yang membedakan pemasok serius dari pemasok biasa adalah pasca-pemrosesan: penghilangan tegangan yang benar sebelum komponen meninggalkan pelat pembuatan, pelepasan penyangga yang terkontrol, pengepresan isostatik panas di tempat yang penting porositasnya, dan penyelesaian pemesinan pada setiap permukaan penyegelan, dudukan bantalan, dan lubang berulir. Cetakan logam yang belum diselesaikan dengan mesin tidak boleh diperlakukan sebagai komponen presisi.
Proses Pencocokan dengan Kebutuhan: Tabel Perbandingan
Tabel di bawah ini merangkum cakupan praktis setiap rute karena biasanya dipasok oleh layanan pencetakan 3D industri yang juga mengoperasikan jalur permesinan dan pencetakan. Toleransi dinyatakan sebagai hal yang biasanya dapat dicapai pada geometri yang dirancang dengan baik, bukan sebagai batas absolut, dan toleransi tersebut mengasumsikan bahwa komponen tersebut telah ditinjau kemampuan manufakturnya sebelum pekerjaan dilepaskan.
| Rute proses | Toleransi yang khas | Permukaan as-built | Keluarga materi | Kelompok ekonomi |
|---|---|---|---|---|
| Resin SLA | ±0,1mm | Ra 3–6 m | Resin standar dan rekayasa | 1–20 |
| Tempat tidur bubuk nilon | ±0,2mm | Ra 10–15 mikron | PA12, PA11, diisi nilon | 1–500 |
| Tempat tidur bubuk laser logam | ±0,2mm | Ra 8–20 mikron | Aluminium, tahan karat, baja perkakas, titanium | 1–100 |
| Pemesinan CNC 3 sumbu | ±0,02mm | Ra 1,6–3,2 mikron | Aluminium, baja, kuningan, plastik rekayasa | 1–2000 |
| Pemesinan CNC 5 sumbu | ±0,01mm | Ra 0,8–1,6 mikron | Aluminium, tahan karat, titanium, superalloy | 1–2000 |
| Replikasi cetakan silikon | ±0,15mm | Mencerminkan sang master | Resin PU simulasi ABS, PP, karet | 20–200 |
Baca tabel per kolom, bukan per baris. Kolom toleransi menunjukkan mengapa penyelesaian pemesinan setelah pencetakan bukan opsional untuk fitur presisi: toleransi aditif terbaik dalam daftar masih jauh lebih longgar dibandingkan pemesinan 5-sumbu rutin . Kolom permukaan menjelaskan mengapa komponen kosmetik yang dicat hampir selalu dimulai dari master resin atau blanko mesin daripada cetakan nilon. Kolom batch adalah kolom yang paling sering diabaikan oleh pembeli, dan kolom inilah yang menentukan apakah suatu program tetap menguntungkan seiring dengan pertumbuhan volume.
Layanan Pencetakan 3D Skala Besar: Membangun Melampaui Amplop Standar
Permintaan akan layanan pencetakan 3D dalam jumlah besar telah tumbuh lebih cepat dibandingkan volume pembuatan mesin, dan jawaban praktis untuk geometri berukuran besar jarang sekali berasal dari satu mesin berukuran besar. Ini adalah pembagian yang cerdas: membagi model di sepanjang bidang yang dipilih karena alasan struktural dan kosmetik, mencetak segmen secara paralel, dan mengikat atau menggabungkannya secara mekanis dengan fitur-fitur berlokasi yang dirancang ke dalam pemisahan. Jika dikerjakan dengan baik, bagian yang dipotong akan lebih kuat dan lurus dibandingkan cetakan satu bagian dengan ukuran yang sama, karena setiap bagian mengalami gradien termal yang lebih kecil selama pembuatan.
Bagan di bawah ini membandingkan dimensi tunggal terpanjang yang secara rutin dapat dicapai pada setiap rute sebelum pembagian menjadi diperlukan. Ini adalah peta kemampuan, bukan peringkat, dan ini menunjukkan mengapa layanan pencetakan 3D skala besar dan departemen permesinan adalah mitra alami daripada pesaing.
Bagan ini memberikan pembacaan yang cermat bagi siapa pun yang menentukan bagian yang terlalu besar. Ekstrusi format besar mencapai dimensi satu bagian terbesar dari semua rute aditif yang ditampilkan, itulah sebabnya ekstrusi mendominasi aplikasi seperti perlengkapan pengecekan, perkakas pembentuk, penutup mock-up, dan pola pengecoran di mana toleransi dimensi dalam sepersepuluh milimeter dapat diterima. Penggilingan gantry mencapai hampir sejauh ini sambil menjaga toleransi kira-kira dua puluh kali lebih ketat, sehingga kedua proses ini sering dipasangkan: mencetak bentuk massal, lalu mengerjakan datum dan mengawinkan permukaan pada platform yang sama. Sistem lapisan serbuk logam berada di ujung bawah sumbu ukuran, yang merupakan satu-satunya kendala terbesar dalam penerapan aditif logam dan alasan rakitan logam besar biasanya dicetak sebagai segmen dan digabungkan. Nilon dan resin industri menempati jalur tengah, menutupi sebagian besar rumah produk konsumen dan komponen interior otomotif dengan nyaman dalam keadaan utuh. Kesimpulan praktisnya adalah demikian build envelope harus diperlakukan sebagai masukan desain dari sesi CAD pertama, bukan sebagai batasan yang ditemukan pada kutipan .
Layanan Pemesinan CNC Khusus: Dimana Presisi Sebenarnya Tercipta
Manufaktur aditif menciptakan geometri; pemesinan menciptakan presisi. Pemasok OEM Mesin CNC Tiongkok mana pun yang patut dilibatkan harus dapat menjelaskan, tanpa diminta, bagaimana mereka mempertahankan posisi di antara operasi, bagaimana mereka mengkompensasi keausan alat di seluruh batch, dan bagaimana mereka memverifikasi artikel pertama sebelum merilis sisanya. Ketiga jawaban tersebut mengungkapkan lebih banyak tentang kemampuan nyata daripada daftar merek mesin yang pernah ada.
Pertimbangan layanan pemesinan aluminium
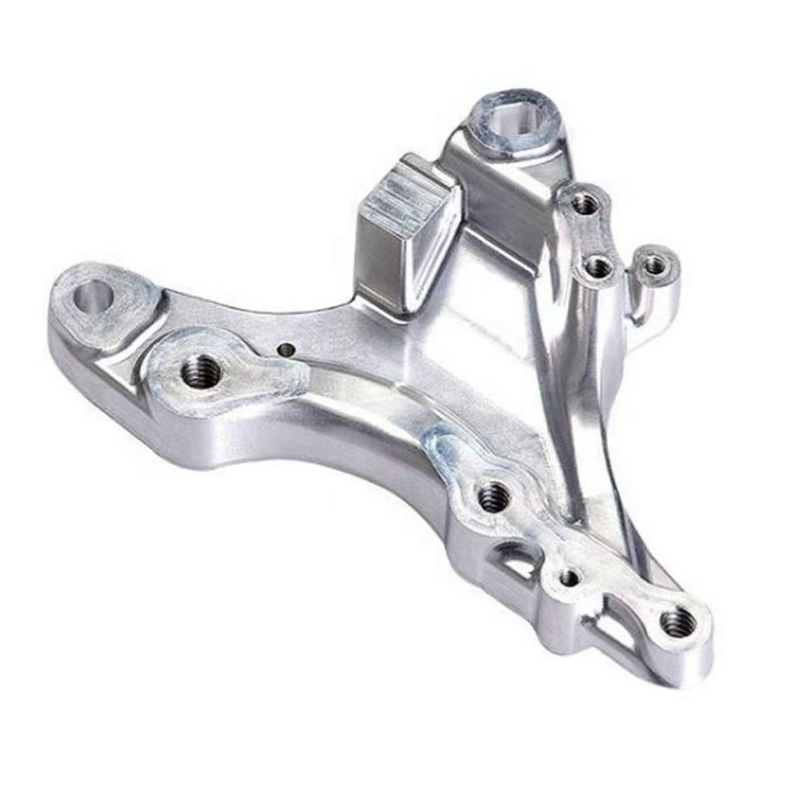
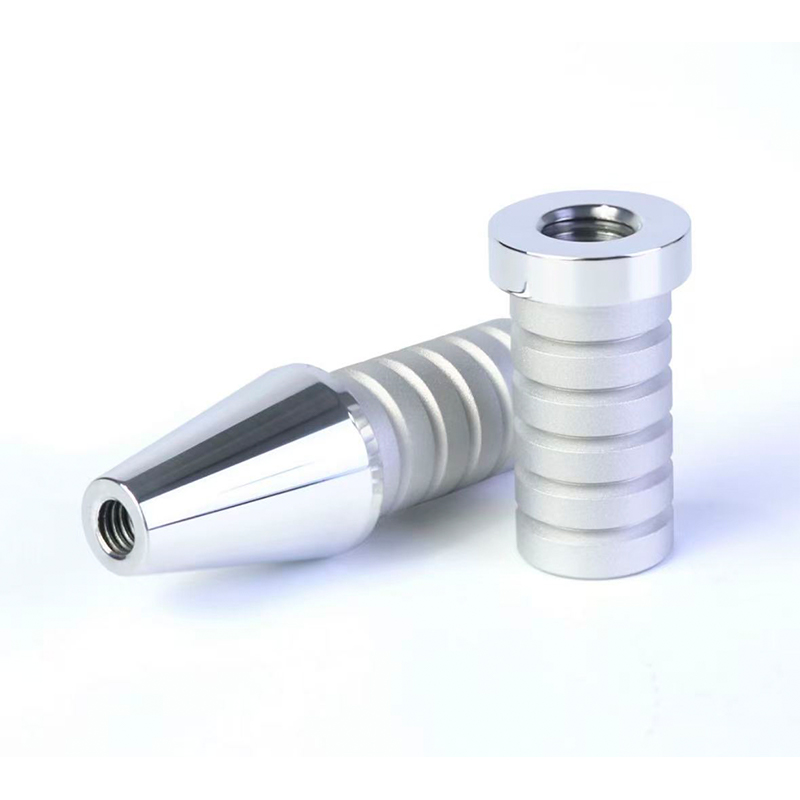
Aluminium tetap menjadi bahan utama pembuatan prototipe dan produksi bervolume rendah karena pemotongannya cepat, memiliki toleransi yang baik, dan dapat menerima berbagai hasil akhir. Layanan aluminium cnc yang efektif memperhatikan tiga detail yang memisahkan bagian-bagian yang dapat diterima dari bagian-bagian yang sangat baik: evakuasi chip di kantong yang dalam, di mana pemotongan ulang chip meninggalkan bekas saksi; ketebalan dinding relatif terhadap gaya penjepit, karena dinding tipis membelok dan kemudian muncul kembali di luar toleransi; dan pilihan yang tepat antara 6061, 7075, dan 5052 bergantung pada apakah prioritasnya adalah kemampuan mesin, kekuatan, atau sifat mampu bentuk. Komponen aluminium yang terencana dengan baik dapat berpindah dari stok mentah ke komponen jadi dalam satu pengaturan pada mesin 5-sumbu, sehingga menghilangkan kesalahan penumpukan yang mungkin terjadi pada tiga pengaturan terpisah.
Layanan cnc baja tahan karat dan logam lebih keras
Layanan pemesinan cnc baja tahan karat menuntut pola pikir yang berbeda. Pengerasan kerja berarti bahwa alat yang menempel atau bergesekan alih-alih memotong akan menciptakan lapisan yang mengeras yang merusak lintasan berikutnya. Manajemen panas, pemasangan yang kaku, geometri alat yang lebih tajam, dan strategi pengumpanan yang disengaja, semuanya lebih penting daripada kecepatan spindel mentah. Untuk grade 316 dan dupleks, waktu siklusnya bisa dua hingga tiga kali lipat dari komponen aluminium yang setara, itulah sebabnya waktu tunggu yang jujur dari pemasok baja tahan karat lebih lama, dan mengapa kutipan yang mengabaikan perbedaannya harus dipertanyakan.
Mengapa layanan pemesinan cnc 5 sumbu mengubah percakapan desain
Pekerjaan lima sumbu secara simultan memungkinkan pemotong mendekati benda kerja dari berbagai sudut yang terus menerus. Manfaat tekniknya sangat nyata: perkakas yang lebih pendek dan kaku menjangkau fitur-fitur yang dalam tanpa banyak bicara; potongan bawah dan sudut majemuk dikerjakan tanpa perlengkapan khusus; dan, yang paling penting, fitur-fitur yang harus konsentris satu sama lain dipotong dalam satu pengaturan sehingga hubungannya ditentukan oleh mesin dan bukan oleh penjepitan ulang oleh operator. Untuk rumah kompleks, impeler, manifold, dan instrumen medis, inilah perbedaan antara bagian yang dirakit dan bagian yang hampir dirakit.
Membandingkan Tiga Rute Inti pada Kriteria yang Penting
Insinyur jarang memilih proses pada satu sumbu. Bagan radar di bawah ini menilai tiga rute inti yang ditawarkan oleh platform layanan lengkap berdasarkan enam kriteria yang secara konsisten muncul dalam keputusan pengadaan, dalam skala satu hingga lima. Hal ini dimaksudkan sebagai bantuan pengambilan keputusan untuk pembicaraan pertama suatu proyek, ketika prosesnya belum diperbaiki.
Bentuknya menceritakan kisah yang lebih jelas dibandingkan skor individu. Pencetakan 3D membentuk profil tinggi dan sempit yang mengutamakan kebebasan geometris dan kecepatan satu bagian, namun tidak memenuhi toleransi dan hasil akhir, yang merupakan ciri khas dari proses yang digunakan untuk iterasi awal dan untuk bentuk yang tidak dapat dipotong. Pemesinan CNC membentuk profil yang luas dan seimbang dengan titik terkuat pada toleransi, jangkauan material, dan hasil akhir, menegaskan perannya sebagai rute yang mengubah sebuah konsep menjadi komponen yang berkualitas. Replikasi cetakan silikon berada di antara keduanya, memperdagangkan sedikit akurasi untuk kemampuan menghasilkan lusinan komponen kosmetik yang identik dari satu ahli. Yang terpenting, ketiga poligon tersebut tumpang tindih dan tidak bertumpuk, yang berarti tidak ada satu proses pun yang mendominasi, dan jawaban yang benar untuk sebagian besar program nyata adalah urutan, bukan pilihan. Implikasi praktisnya adalah pemasok yang hanya menawarkan satu dari tiga bentuk ini hanya dapat melayani satu fase kehidupan suatu produk , sementara platform terintegrasi dapat membawa bagian yang sama dari model konsep ke batch percontohan tanpa mengubah vendor.
Replikasi Cetakan Silikon: Jembatan Antara Prototipe dan Produksi
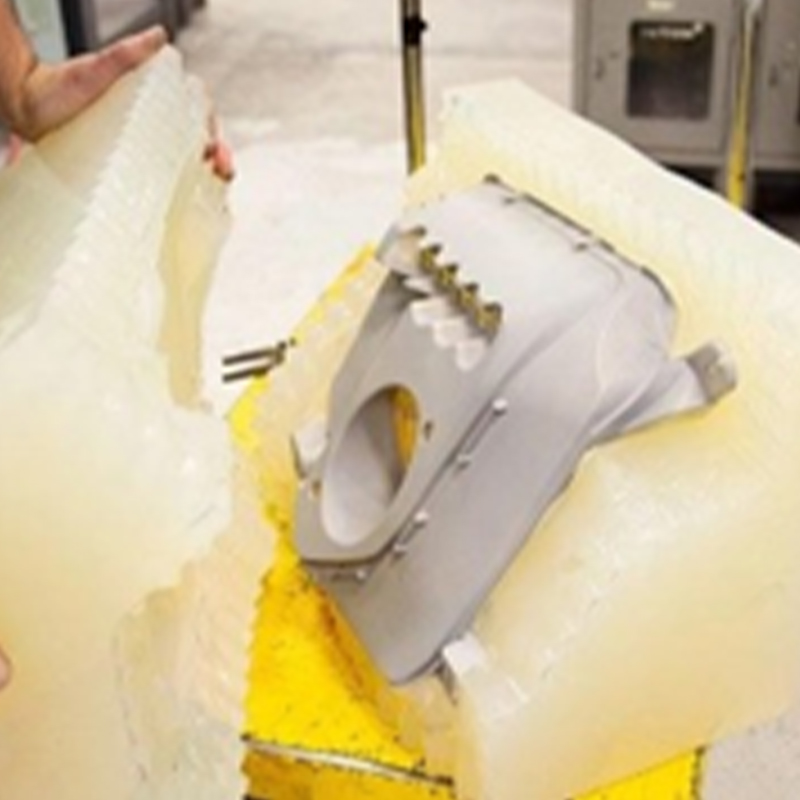
Antara pencetakan satu kali dan perkakas baja keras terdapat kesenjangan yang mengejutkan banyak program. Sebuah tim memerlukan lima puluh atau seratus suku cadang untuk uji coba lapangan, penyerahan sertifikasi, atau peluncuran dagang, namun volumenya tidak dapat memenuhi kebutuhan cetakan produksi dan jadwal waktu tidak dapat menyerap waktu tunggu perkakas. Replikasi cetakan silikon, juga disebut pengecoran vakum atau pengecoran uretan, mengisi celah tersebut dengan tepat.
Alur kerjanya mudah. Pola utama dihasilkan, biasanya dengan pencetakan resin resolusi tinggi atau dengan pemesinan, dan diselesaikan hingga permukaan tepat yang dibutuhkan bagian akhir karena silikon akan dengan setia menyalin setiap detail, termasuk kekurangannya. Master digantung dalam bingkai dan dibungkus dalam silikon cair, yang diawetkan dan kemudian dibelah sepanjang garis perpisahan yang direncanakan dengan cermat. Resin poliuretan yang dipilih untuk mensimulasikan ABS, polipropilen, karet, nilon berisi kaca, atau akrilik transparan kemudian dituangkan dalam kondisi vakum ke dalam rongga. Satu cetakan biasanya menghasilkan antara 20 dan 25 salinan berkualitas sebelum penyimpangan dimensi memerlukan alat baru , jadi pesanan seratus potong direncanakan sekitar empat atau lima cetakan yang dijalankan secara paralel.
Bagan di bawah menampilkan rata-rata jam produksi per komponen jadi seiring bertambahnya ukuran batch, yang merupakan cara paling jelas untuk melihat di mana setiap rute mendapatkan tempatnya.
Lima observasi mengikuti dari kurva ini. Dalam satu batch, pencetakan silikon merupakan cara yang paling tidak efisien karena seluruh upaya pembuatan cetakan dibebankan pada satu bagian, itulah sebabnya tidak ada yang melakukan cetakan satu kali saja. Dengan sepuluh keping, kurva silikon telah runtuh secara dramatis dan sudah mendekati dua lainnya, menunjukkan betapa cepatnya amortisasi cetakan menguntungkan pembeli. Lebih dari lima puluh buah, ketiga kurva menjadi rata, yang berarti bahwa penambahan volume tidak lagi banyak mengubah upaya per bagian dan keputusan beralih ke sifat material dan toleransi. Kurva pencetakan 3D adalah yang paling datar di seluruh rentang, yang merupakan keunggulannya: dapat diprediksi dalam jumlah berapa pun, tanpa perlu merencanakan langkah apa pun. Kurva CNC terus menurun perlahan melewati dua ratus keping karena pemrograman dan perbaikan merupakan upaya satu kali yang tersebar di seluruh proses yang sedang berkembang, itulah sebabnya layanan pemesinan cnc khusus sering kali menjadi rute paling efisien pada volume yang tepat ketika metode pembuatan prototipe berhenti melakukan penskalaan .
Perawatan Permukaan: Langkah Yang Menentukan Kualitas yang Dirasakan
Bagian yang sempurna secara dimensional dengan hasil akhir yang tidak konsisten akan dianggap gagal oleh semua orang yang tidak memegang kaliper. Oleh karena itu, perawatan permukaan bukanlah dekorasi kosmetik; ini adalah tahap di mana pekerjaan teknik menjadi terlihat, dan ini harus ditentukan dengan ketelitian yang sama seperti keterangan toleransi.
Perawatan utama yang tersedia dalam platform terpadu, dan kegunaan masing-masing perawatan, diuraikan di bawah ini.
- Pengamplasan dan pemolesan, yang menghilangkan garis lapisan dari bagian yang dicetak dan menyiapkan permukaan apa pun untuk cat atau pelapisan.
- Peledakan manik dan pasir, yang menghasilkan tekstur matte seragam yang menyembunyikan bekas perkakas kecil dan memberikan lapisan kunci mekanis.
- Lukisan semprot dalam sistem gloss, satin, matte, sentuhan lembut dan bertekstur, disesuaikan dengan referensi warna yang diberikan dan bukan dengan deskripsi verbal.
- Anodisasi untuk aluminium, yang menambahkan lapisan oksida terkontrol untuk ketahanan terhadap korosi dan warna tanpa perubahan dimensi yang berarti.
- Lapisan bubuk untuk bagian baja dan aluminium yang memerlukan lapisan film tebal dan tahan benturan.
- Elektroplating dan pelapisan logam vakum untuk permukaan reflektif dan dekoratif pada substrat logam dan plastik.
- Sablon sutra, pencetakan pad, dan penandaan laser untuk logo, legenda, dan kode ketertelusuran.
Ada dua disiplin yang memisahkan penyelesaian bagus dari penyelesaian biasa-biasa saja. Yang pertama adalah masking: benang, lubang bantalan, permukaan penyegelan dan area kontak listrik harus dilindungi sehingga pembuatan film tidak memakan toleransi yang ingin dicapai oleh masinis. Sistem pengecatan pada umumnya menambahkan 30 hingga 60 mikron per permukaan, yang cukup untuk mengubah kesesuaian geser yang nyaman menjadi kesesuaian interferensi jika diterapkan pada lubang yang kedoknya terbuka. Yang kedua adalah kontrol warna dalam pencahayaan standar, karena warna yang disetujui dalam lampu neon bengkel tidak akan cocok dalam pencahayaan ruang pamer, dan pengerjaan ulang pada tahap tersebut menyakitkan bagi semua orang.
Pekerjaan Apa yang Sebenarnya Hadir dalam Platform Terpadu
Memahami gabungan proyek-proyek yang ditangani oleh pemasok mapan membantu pembeli menilai apakah kebutuhan mereka rutin atau luar biasa untuk toko tersebut. Distribusi di bawah ini mencerminkan pola perwakilan pekerjaan masuk di seluruh pelanggan industri.
Distribusi ini membawa beberapa pelajaran bagi pembeli. Pembuatan prototipe fungsional tetap menjadi kategori tunggal terbesar, yang menegaskan bahwa sebagian besar komponen yang keluar dari platform modern dimaksudkan untuk diuji, bukan sekadar dilihat, dan oleh karena itu harus dibuat dari bahan dengan data mekanis yang bermakna. Suku cadang penggunaan akhir bervolume rendah merupakan blok terbesar kedua, dan pertumbuhannya merupakan bukti paling jelas bahwa proses aditif dan jembatan telah berpindah dari bengkel model ke produksi nyata. Model validasi desain masih mencakup sekitar seperlima dari jumlah yang diterima, yang mencerminkan seberapa besar nilai yang terus diberikan tim pada memegang objek fisik selama peninjauan. Master perkakas dan cetakan merupakan bagian yang lebih kecil namun secara teknis menuntut, karena pola master harus diselesaikan sesuai standar bagian akhir sebelum replikasi dimulai. Purnajual dan suku cadang mewakili segmen dengan pertumbuhan tercepat di banyak sektor, karena inventaris digital menghilangkan kebutuhan untuk menyimpan komponen yang perputarannya lambat, dan pemasok yang menyimpan file proses yang divalidasi dapat mereproduksi bagian yang dihentikan bertahun-tahun setelah pengoperasian aslinya .
Cara Mengevaluasi Pabrik Jasa Percetakan 3D China Sebelum Anda Berkomitmen
Memilih di antara penyedia layanan pencetakan 3d dan pemasok permesinan adalah latihan terstruktur, bukan naluri. Urutan di bawah mencerminkan urutan pertanyaan yang benar-benar penting, dan ada baiknya mengerjakannya sebelum urutan pertama daripada setelah soal pertama.
- Konfirmasikan luasnya proses. Tanyakan apakah resin, nilon, logam, permesinan, pengecoran, dan penyelesaian akhir dilakukan sendiri atau disubkontrakkan, dan mintalah jawabannya proses demi proses.
- Minta tinjauan desain-untuk-manufaktur pada file Anda yang sebenarnya. Kualitas umpan balik, bukan kecepatannya, menunjukkan kedalaman teknik.
- Tetapkan praktik inspeksi. Tanyakan apa yang diukur, dengan peralatan apa, pada frekuensi apa, dan laporan apa yang menyertai pengiriman tersebut.
- Memperjelas ketertelusuran material. Sertifikat harus menyebutkan bagian spesifik yang digunakan untuk suku cadang Anda, bukan kelas secara umum.
- Uji komunikasi dengan pertanyaan teknis yang tidak memiliki jawaban sederhana, dan amati apakah Anda menerima balasan teknisi atau balasan penjualan.
- Verifikasi penanganan kekayaan intelektual, termasuk persyaratan kerahasiaan, praktik penyimpanan file, dan apakah geometri Anda pernah digunakan sebagai sampel demonstrasi.
- Jalankan uji coba berbayar pada suku cadang asli sebelum mentransfer program, dan evaluasi uji coba berdasarkan dokumentasi serta suku cadang itu sendiri.
Dua tanda peringatan patut mendapat perhatian khusus. Pemasok yang menerima setiap persyaratan tanpa satu pertanyaan pun tentang maksud toleransi, pemilihan datum, atau permukaan fungsional mungkin belum membuka file. Dan pemasok yang mengutip waktu tunggu yang sama untuk resin, nilon, logam, dan suku cadang mesin tahan karat mengutip dari template dan bukan dari kapasitas. Prediktor paling andal untuk kesuksesan hubungan jangka panjang adalah kualitas pertanyaan yang diajukan sebelum bagian pertama dibuat.
Alur Kerja Desain-ke-Produk pada Satu Platform
Nilai dari platform manufaktur cerdas yang terintegrasi paling mudah dilihat ketika seluruh rute digambarkan sebagai satu rantai yang berkesinambungan, bukan sebagai serangkaian pesanan pembelian. Diagram di bawah memetakan tujuh tahap yang dilalui suatu bagian mulai dari percakapan pertama hingga pengiriman yang dikemas.
Setiap tahap dalam rantai ini ada untuk melindungi tahap berikutnya. Tinjauan asupan desain dan kemampuan manufaktur menangkap masalah geometri meskipun masih murah untuk diperbaiki dalam CAD, dan di sinilah sebagian besar penundaan yang dapat dihindari dapat dicegah. Perencanaan proses digital memperbaiki pengaturan, perlengkapan, dan jalur perkakas sebelum material apa pun digunakan, sehingga lantai pabrik melaksanakan rencana, bukan melakukan improvisasi. Pemilihan material dan rute adalah titik keputusan dimana grafik perbandingan sebelumnya benar-benar diterapkan pada bagian tertentu. Blok manufaktur sengaja digambar sebagai satu unit, karena pencetakan dan pemesinan sering kali diterapkan pada komponen yang sama dan bukan sebagai alternatif. Baris bawah menunjukkan rantai penyelesaian, di mana replikasi silikon mengalikan komponen yang divalidasi menjadi satu batch, perlakuan permukaan memberikan identitas akhirnya, dan inspeksi menutup loop dengan membandingkan hasil fisik dengan tujuan awal, sehingga tidak ada yang dikirimkan tanpa bukti bahwa produk tersebut cocok dengan model asalnya .
Tentang Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd.
Zhejiang Jiaheng Intelligent Equipment Manufacturing Co, Ltd adalah pelopor dalam inovasi industri dan manufaktur. Tim desain ahli kami mengubah ide klien menjadi desain produk yang praktis dan estetis. Kami menawarkan pencetakan 3D dalam resin, nilon, logam, dan bahan lainnya, dan memiliki permesinan canggih. Replikasi cetakan silikon memungkinkan produksi skala kecil berbiaya rendah dan presisi tinggi. Perawatan permukaan seperti pengecatan meningkatkan penampilan produk. Dengan layanan terpadu kami, klien dapat menyelesaikan proses desain hingga produk dalam satu platform, sehingga menghemat waktu dan biaya. Kami bertujuan untuk menjadi mitra jangka panjang yang dapat diandalkan untuk pengembangan industri.
Dalam praktiknya, struktur tersebut berarti klien dapat datang dengan membawa sketsa, persyaratan fungsional, atau komponen warisan yang tidak lagi memiliki gambar, dan pulang dengan komponen yang sudah diperiksa dan selesai tanpa harus mengelola pemasok kedua. Tim desain menerjemahkan niat menjadi geometri yang dapat diproduksi, departemen aditif dan permesinan memproduksinya, jalur replikasi mengalikannya ketika batch diperlukan, dan departemen penyelesaian mengirimkannya dalam kondisi yang diharapkan oleh pasar akhir. Setiap tahap mempunyai nomor bagian yang sama, catatan toleransi yang sama, dan titik kontak yang sama.
Aplikasi Industri dan Kesesuaian Setiap Rute
Otomotif dan mobilitas
Program pengembangan mengandalkan trim interior yang dicetak untuk studi kesesuaian, saluran nilon dan braket untuk uji coba pengemasan di bawah kap, dan rumah aluminium mesin untuk powertrain dan alat uji baterai. Motorsport dan pembuat kendaraan spesialis menggunakan kombinasi yang sama untuk suku cadang penggunaan akhir yang bervolume rendah, sehingga penggunaan perkakas yang keras tidak akan pernah bisa dibenarkan.
Alat kesehatan dan peralatan laboratorium
Rumah instrumen, panduan bedah, badan alat genggam, dan manifold cairan mendapat manfaat dari kombinasi geometri cetakan yang rumit dan permukaan penyegelan yang dikerjakan dengan mesin. Layanan pemesinan cnc baja tahan karat sering kali ditentukan di sini untuk komponen yang harus disterilkan berulang kali, dan dokumentasi bahan yang dapat dilacak tidak dapat dinegosiasikan.
Elektronik dan peralatan konsumen
Model penampilan dibuat dari master resin dan dicat sesuai tinjauan desain penggerak standar warna, sementara batch uretan cor menyediakan pembuatan percontohan dan sampel sertifikasi. Rangka tengah aluminium mesin dan penyebar panas muncul dalam program yang sama, itulah sebabnya layanan pencetakan 3d komersial yang juga dilengkapi mesin jauh lebih berguna daripada yang tidak.
Otomasi industri dan robotika
Perkakas ujung lengan, gripper khusus, dudukan sensor, dan pelindung adalah kandidat klasik untuk layanan prototipe pemesinan cnc yang didukung oleh kemampuan aditif. Persyaratan berubah seiring dengan dimulainya jalur produksi, sehingga kemampuan untuk merevisi perlengkapan dan menerima versi baru dalam beberapa hari lebih berharga daripada perbaikan kecil dalam satu proses.
Mempersiapkan File dan Spesifikasi Agar Mendapatkan Bagian Yang Baik Kembali
Pemasok hanya dapat bekerja dengan apa yang mereka terima, dan sebagian besar perselisihan kualitas berasal dari informasi yang tidak lengkap dan bukan kesalahan produksi. Mengirimkan file parametrik seperti STEP bersamaan dengan ekspor mesh apa pun memungkinkan pemasok untuk membangun kembali jalur pahat secara akurat, karena mesh membuang definisi matematis dari permukaan melengkung dan memaksa masinis untuk memperkirakannya.
Toleransi harus diterapkan secara selektif. Menandai setiap dimensi sebagai dimensi kritis tidak akan memberi tahu pemasok apa pun dan memaksa mereka untuk memperlakukan fitur yang paling longgar dengan kehati-hatian yang sama seperti yang paling ketat. Mengidentifikasi tiga hingga lima fitur yang benar-benar mengontrol fungsi memungkinkan seluruh rencana proses diatur untuk melindunginya. Pemilihan datum juga memerlukan pemikiran yang sama: skema datum harus mencerminkan bagaimana bagian tersebut ditempatkan dalam perakitannya, sehingga laporan inspeksi menjawab pertanyaan yang benar-benar diperhatikan oleh desain tersebut.
Terakhir, nyatakan tujuan penggunaan. Pemasok yang mengetahui braket akan melihat getaran pada suhu tinggi akan mengarahkan pilihan material secara berbeda dibandingkan pemasok yang berasumsi bahwa itu adalah model tampilan. Satu kalimat konteks tersebut sering kali mencegah keseluruhan perulangan, dan tidak ada biaya apa pun untuk disertakan dalam pesan pertama.
Pertanyaan yang Sering Diajukan
Q1: Bagaimana cara memutuskan antara layanan pencetakan 3D dan pemesinan CNC untuk komponen baru?
Mulailah dengan toleransi dan geometri. Jika bagian tersebut mengandung saluran internal, kisi-kisi, atau bentuk organik yang tidak dapat dijangkau oleh alat pemotong, pembuatan aditif adalah cara alaminya. Jika suku cadang memerlukan fitur yang dipertahankan hingga ±0,05 mm atau lebih rapat, memerlukan paduan bersertifikat tertentu, atau memerlukan penyelesaian permukaan mesin yang halus, pemesinan adalah jawabannya. Banyak komponen nyata memerlukan keduanya, dengan bentuk massal dicetak dan permukaan kritis dikerjakan setelahnya, dan pemasok yang mengoperasikan kedua kemampuan tersebut dapat merencanakan urutan tersebut dalam satu dokumen proses, bukan dalam dua pesanan pembelian.
Q2: Format file dan informasi apa yang harus saya kirimkan dengan permintaan?
Kirim file STEP atau IGES sebagai master geometri, ditambah gambar 2D yang menunjukkan dimensi penting, data, persyaratan penyelesaian permukaan, dan spesifikasi material. Cantumkan kuantitas, tujuan penerapan, dan konteks peraturan apa pun. Jika warna atau tekstur penting, berikan referensi fisik atau kode warna yang dikenali, bukan deskripsi dalam kata-kata. Jika format mesh seperti STL digunakan untuk pekerjaan aditif murni, konfirmasikan resolusi ekspor, karena mesh kasar akan menunjukkan faceting yang terlihat pada permukaan melengkung.
Q3: Dapatkah komponen cetakan digunakan sebagai komponen produksi nyata, atau hanya sebagai prototipe?
Mereka dapat menjadi komponen produksi asli jika bahan dan prosesnya dipilih dengan sengaja. Suku cadang alas bedak nilon, khususnya grade pengisi, berfungsi sebagai braket, rumah, saluran, dan perlengkapan penggunaan akhir di banyak industri. Komponen cetakan logam digunakan dalam produksi di mana geometri tidak dapat diproduksi dengan cara lain, asalkan komponen tersebut dihilangkan tegangannya dengan benar dan dikerjakan dengan mesin pada permukaan fungsional. Batasan praktisnya adalah penyelesaian permukaan, toleransi yang dapat dicapai tanpa pemesinan sekunder, dan perilaku jangka panjang di bawah paparan ultraviolet atau panas berkelanjutan, yang semuanya harus dikonfirmasi berdasarkan lembar data material tertentu.
Q4: Berapa banyak bagian yang dapat dihasilkan oleh satu cetakan silikon sebelum kualitasnya menurun?
Cetakan tipikal menghasilkan sekitar 20 hingga 25 salinan yang dapat diterima, meskipun angka pastinya bergantung pada geometri bagian, potongan bawah, dan resin tuang yang digunakan. Potongan bawah yang agresif dan sudut dalam yang tajam membuat silikon lebih cepat aus. Untuk kebutuhan yang lebih besar, beberapa cetakan identik diproduksi dari master yang sama dan dijalankan secara paralel, sehingga menjaga konsistensi di seluruh batch dan mempersingkat jadwal keseluruhan. Karena setiap cetakan diambil dari satu master, kesesuaian dimensi antar cetakan umumnya sangat dekat.
Q5: Toleransi apa yang secara realistis dapat dicapai pada bagian mesin aluminium dan baja tahan karat?
Pekerjaan 3-sumbu rutin menahan ±0,02 mm pada fitur yang didukung dengan baik, dan pekerjaan 5-sumbu secara bersamaan menahan ±0,01 mm pada komponen yang dirancang untuk pemesinan pengaturan tunggal. Pencapaian angka tersebut bergantung pada ketebalan dinding, panjang bagian, strategi penjepitan, dan stabilitas termal selama pemotongan. Fitur panjang, tipis, dan saku dalam akan selalu lebih longgar dibandingkan fitur kompak dan padat. Pendekatan yang paling produktif adalah dengan menentukan toleransi ketat hanya jika fungsi memerlukannya dan mendiskusikan fitur spesifik tersebut dengan pemasok sebelum rencana proses ditetapkan.
Q6: Bagaimana kerahasiaan ditangani untuk desain kepemilikan?
Perjanjian kerahasiaan harus dilaksanakan sebelum file dipindahkan, dan perjanjian tersebut harus mencakup penyimpanan file, akses internal, pengungkapan subkontraktor, dan pembuangan master, perlengkapan, dan material sisa setelah proyek ditutup. Tanyakan secara spesifik apakah geometri Anda dapat muncul dalam sampel pemasaran atau tampilan kemampuan, dan catat jawabannya secara tertulis. Pemasok yang terbiasa bekerja dengan program pengembangan sudah memiliki proses yang ditentukan untuk hal ini dan akan dapat menjelaskannya tanpa ragu-ragu.
-
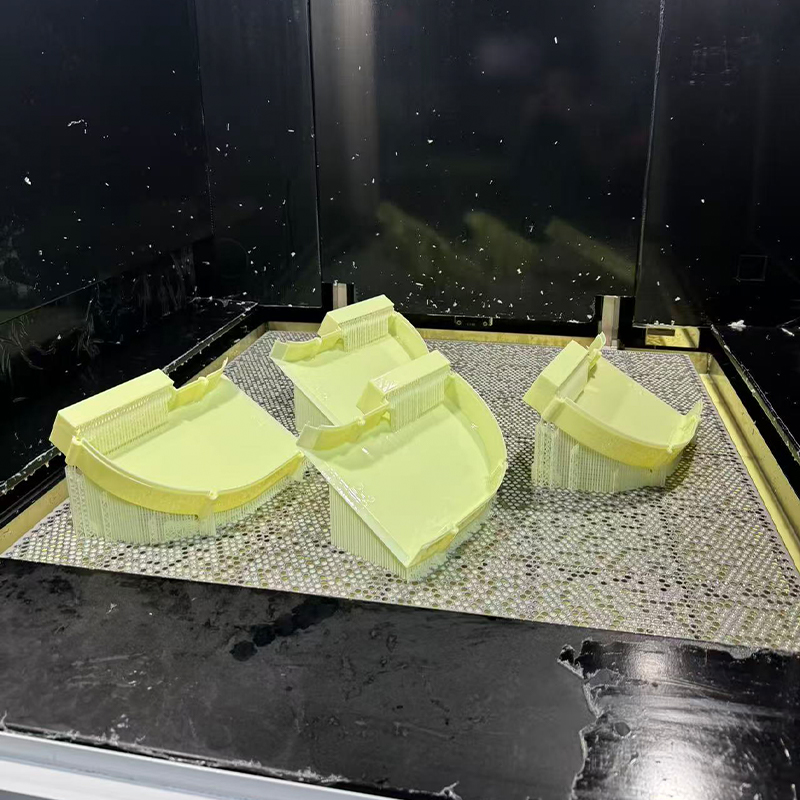 Layanan Pencetakan 3D Resin Seperti ABS Kuning
-
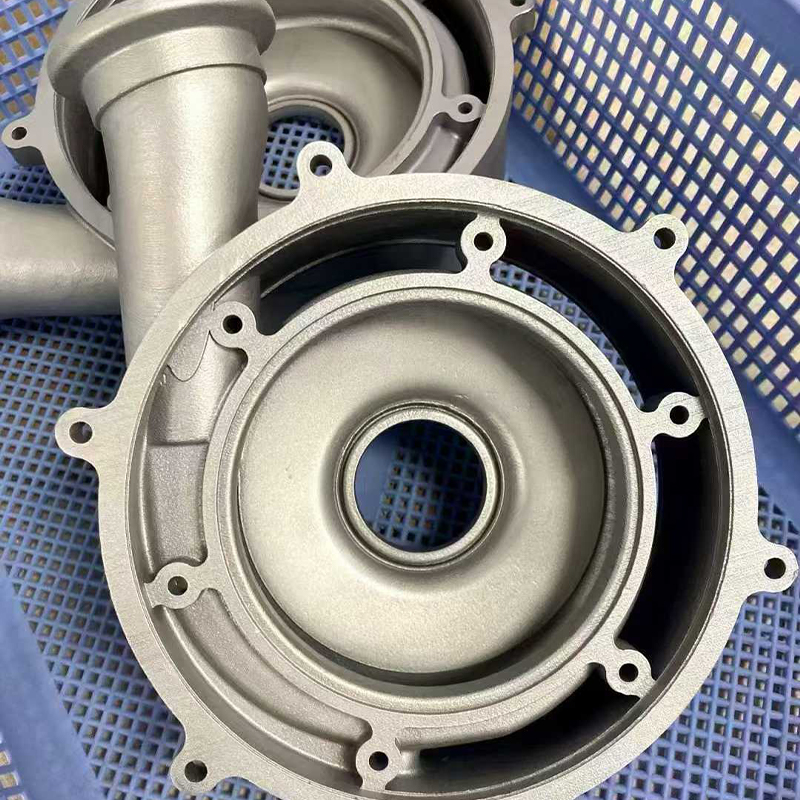 Layanan Pencetakan 3D Baja Tahan Karat 316L
-
 Layanan Pencetakan 3D Bahan yang Diperkuat Serat Karbon Nilon Suhu Tinggi PAHT+CF
-
 Layanan Pencetakan 3D Bahan Bertulang Serat Karbon PPS+CF
-
 Layanan Pencetakan 3D Bahan PLA Suhu Tinggi HT-PLA
-
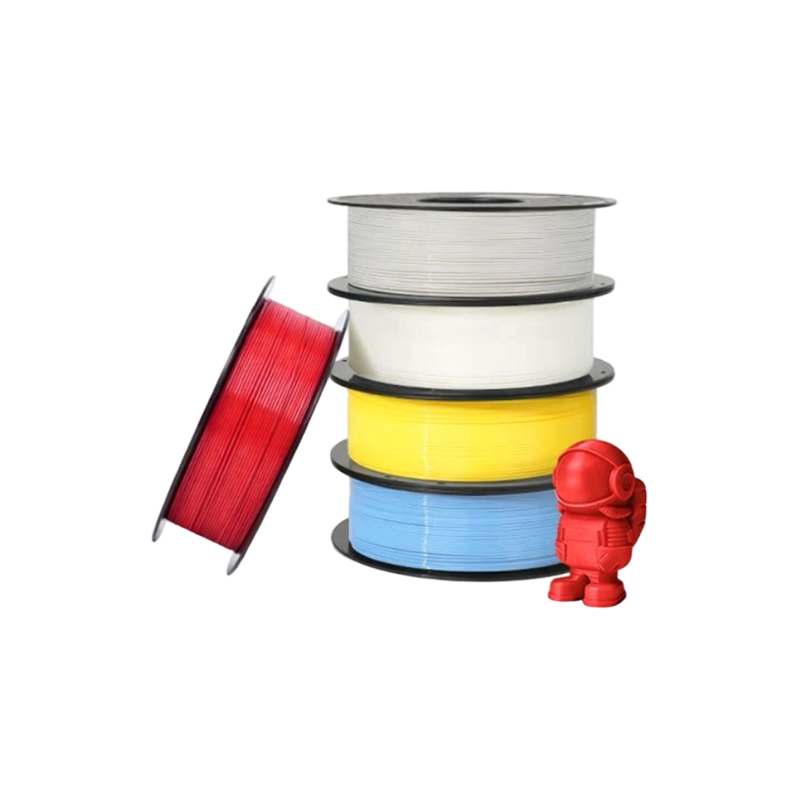 Layanan Pencetakan 3D Bahan FDM Standar (PLA, PETG, ABS)
Informasi Kontak
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
TAMBAHKAN
-

Gedung 7, No. 188, Bagian Hongni Jalan Zha Wang, Kecamatan Danghu, Kota Pinghu, Kota Jiaxing, Provinsi Zhejiang, Tiongkok
Hak Cipta © 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. Produsen Platform Manufaktur Cerdas Terintegrasi OEM/ODM
