- Layanan Pencetakan 3D

- Layanan Pemesinan CNC

- Layanan Pengecoran Vakum

- Jasa Finishing Permukaan

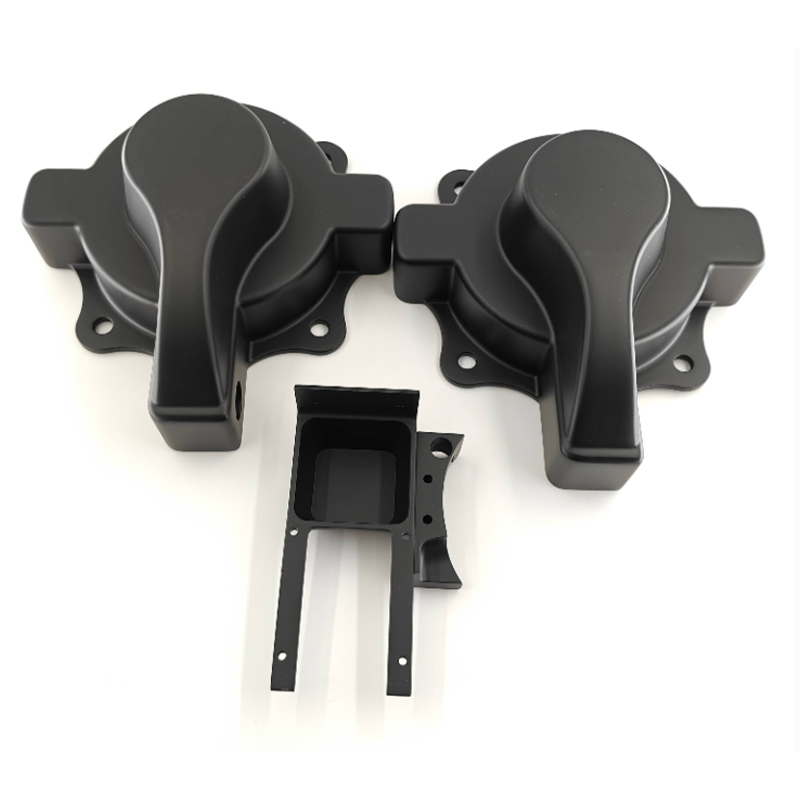
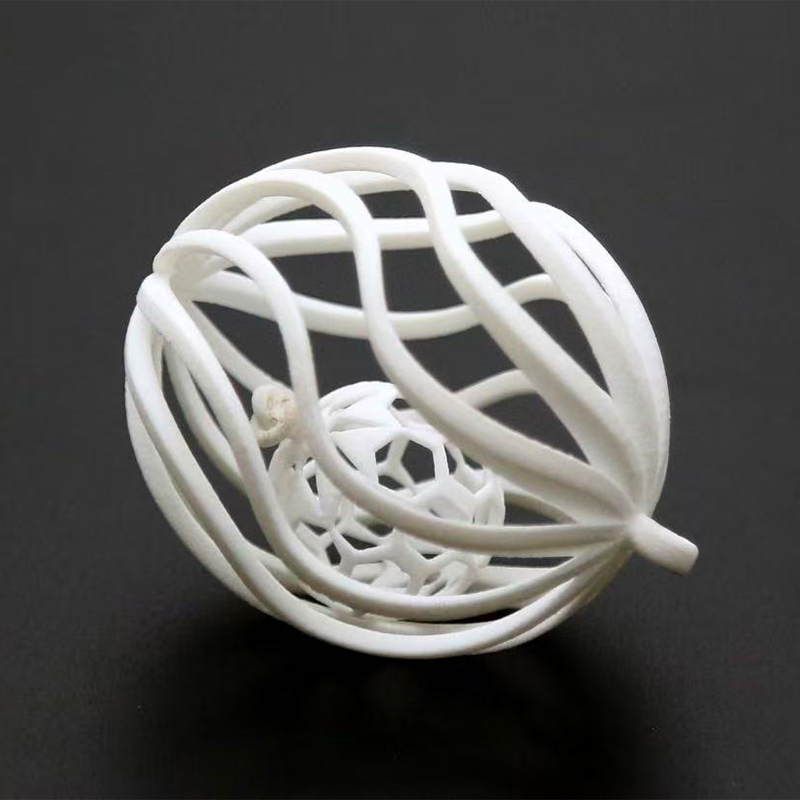
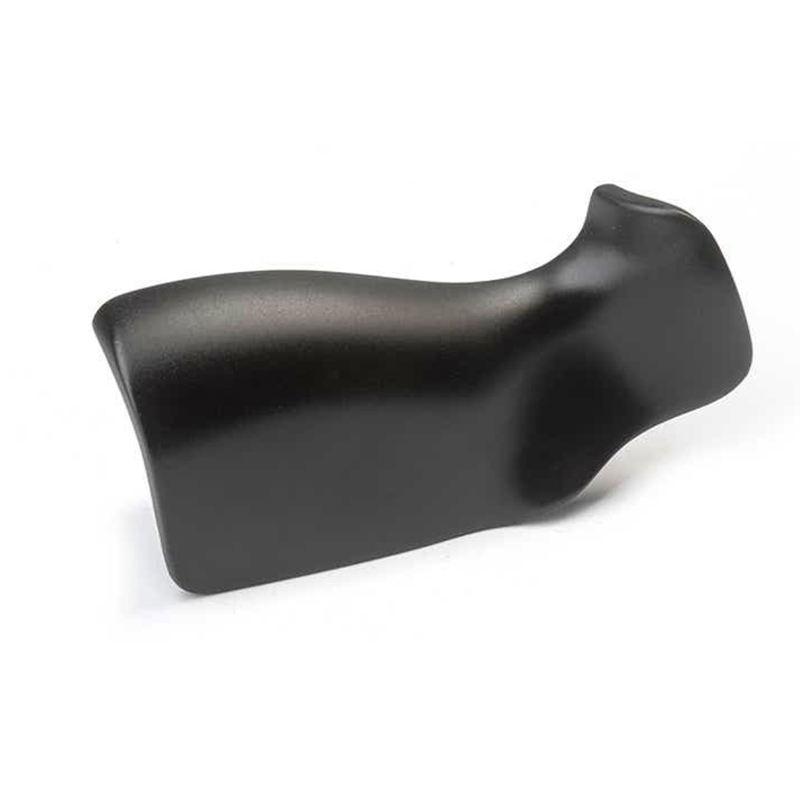
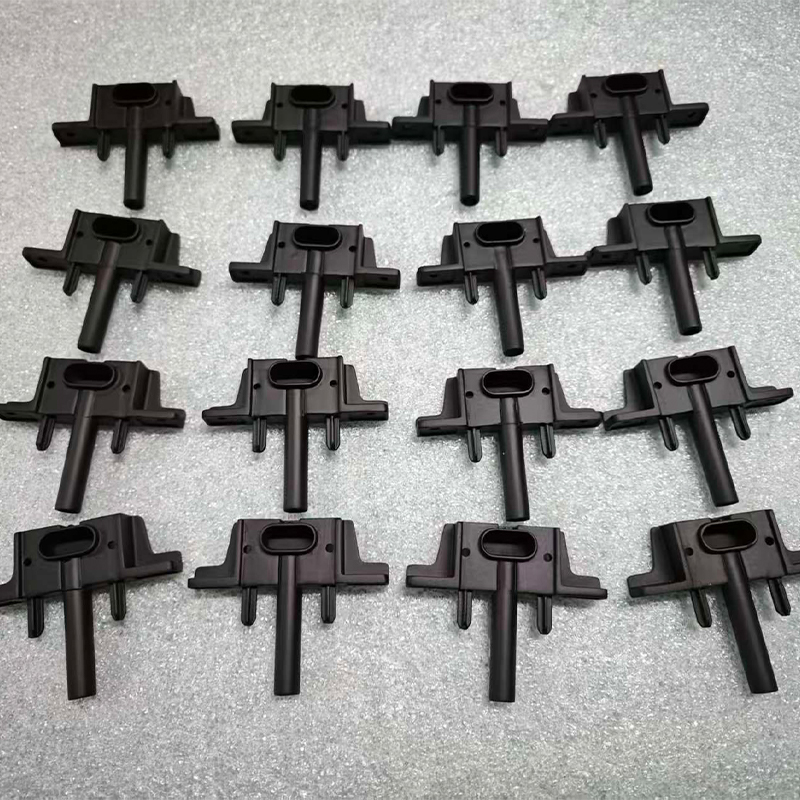
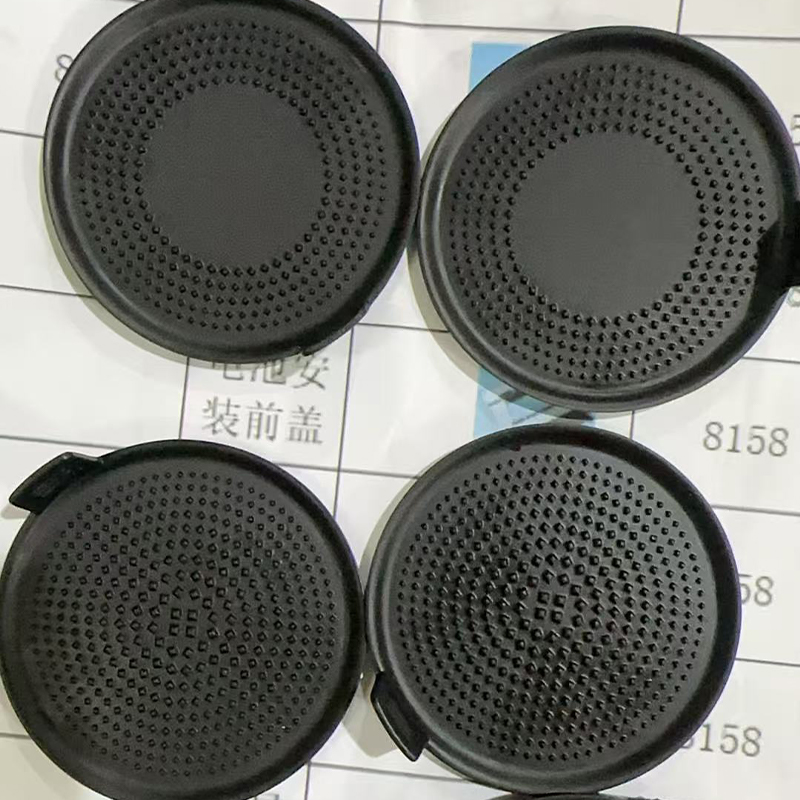
Layanan Pencetakan 3D Resin SLA: Cara Kerja dan Lokasinya
Layanan Pencetakan 3D Resin SLA : Jawaban Singkat untuk Bagian Detail-Kritis
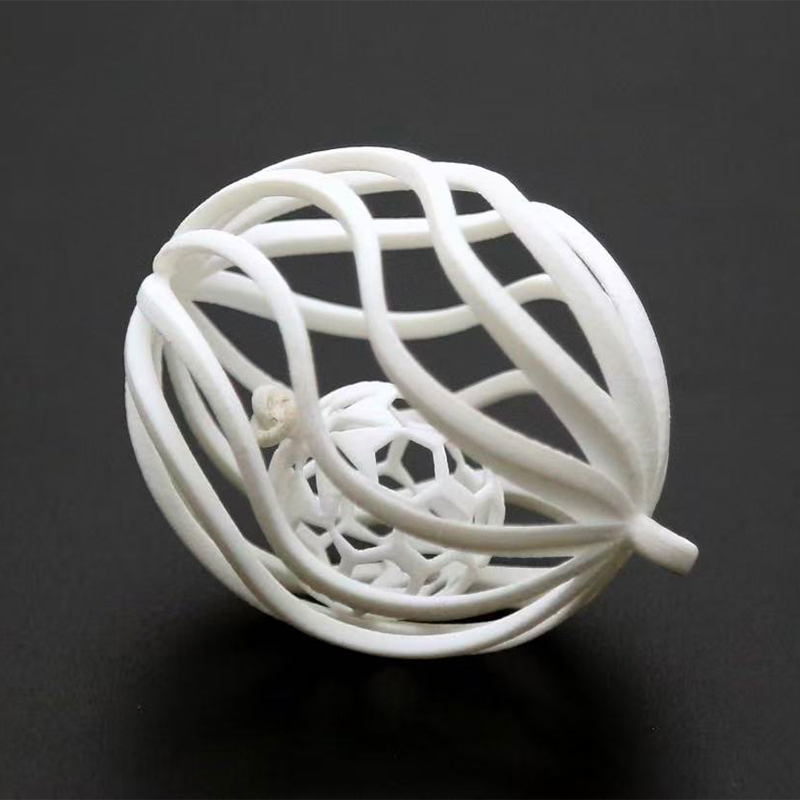
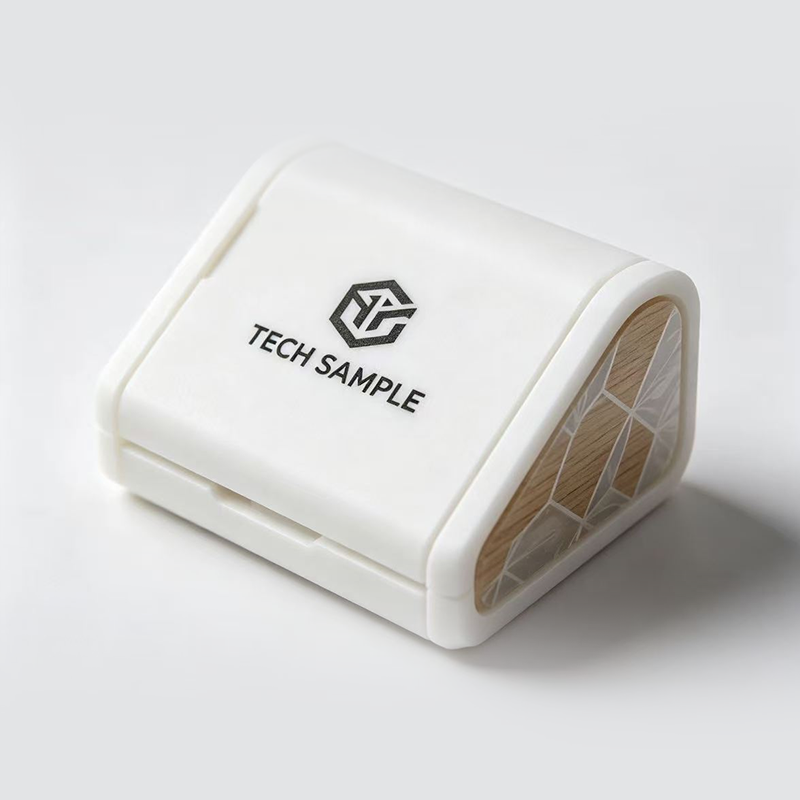
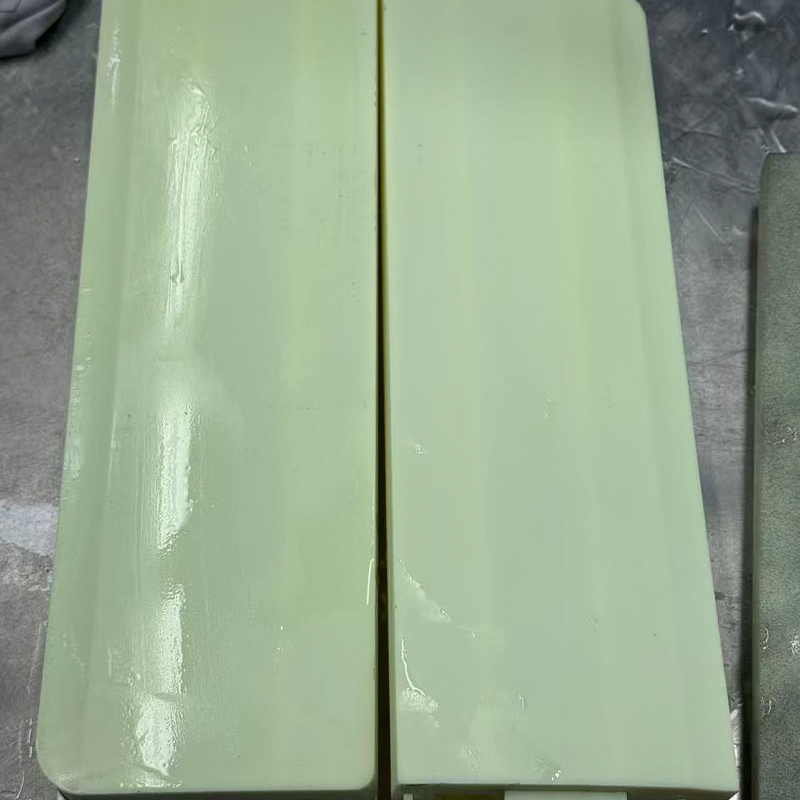
Katakanlah tim Anda membutuhkan enam wadah genggam pada hari Jumat, masing-masing dilengkapi dengan snap, jendela lensa jernih, dan permukaan yang cukup halus untuk memotret dek peluncuran. Mencetaknya dalam proses filamen akan meninggalkan garis lapisan yang terlihat. Pengerjaan mesin akan memakan waktu lebih lama dan tidak dapat dengan mudah menjangkau fitur internal yang tipis. Layanan pencetakan 3D resin SLA biasanya merupakan pilihan yang tepat di sini, karena stereolitografi menyembuhkan resin cair dengan laser, lapis demi lapis, dan menghasilkan permukaan halus, fitur kecil yang tajam, dan akurasi yang baik pada bagian kecil dan menengah.
Itulah keseluruhan rekomendasi dalam dua kalimat. SLA sesuai dengan model penampilan, pemeriksaan kesesuaian, komponen bening, komponen mekanis kecil, dan pola utama untuk pengecoran. Kurang cocok untuk bagian yang membawa beban berat, terkena sinar matahari terik dalam waktu lama, atau dalam keadaan panas. Mengetahui di mana letak batas tersebut adalah hal yang membedakan pesanan pertama yang mulus dan pesanan yang membuat frustrasi, jadi sebagian besar panduan ini membahas tentang batas: resin mana yang harus dipilih, cara mendesain prosesnya, penyelesaian akhir apa yang layak dilakukan, dan cara memberi pengarahan kepada produsen percetakan 3D SLA.
Jawaban cepat sebelum detailnya
- Baik untuk: prototipe terperinci, model tampilan, suku cadang bening, suku cadang fungsional kecil, dan ahli pengecoran.
- Kekuatan khas: permukaan halus, detail halus, akurasi ketat pada bagian-bagian kecil dan berbagai sifat resin.
- Batasan umum: resin standar bisa rapuh, komponen perlu dicuci dan diawetkan, dan paparan sinar matahari yang lama dapat berubah warna.
- Langkah umum selanjutnya: finishing, pengecatan, atau pengecoran vakum saat Anda membutuhkan warna, tekstur, atau dalam jumlah kecil.
Panduan ini ditulis untuk para insinyur, manajer produk, dan tim sumber yang menginginkan suku cadang yang dapat digunakan secara langsung dan terlihat tepat saat rapat. Ini menghindari teori buku teks dan berpegang pada apa yang mempengaruhi pesanan Anda: pilihan bahan, aturan desain, pasca-pemrosesan, perbandingan dengan proses lain dan pertanyaan pemasok. Jika Anda ingin mengetahui pendapat pemasok pencetakan 3D resin SLA yang berpengalaman, bagian di bawah ini mengikuti urutan proyek sebenarnya.
Pilih SLA ketika kualitas permukaan dan detail fitur kecil lebih penting daripada beban mekanis yang berat.
Cara Kerja Pencetakan 3D Resin SLA: Prinsip dan Struktur Mesin
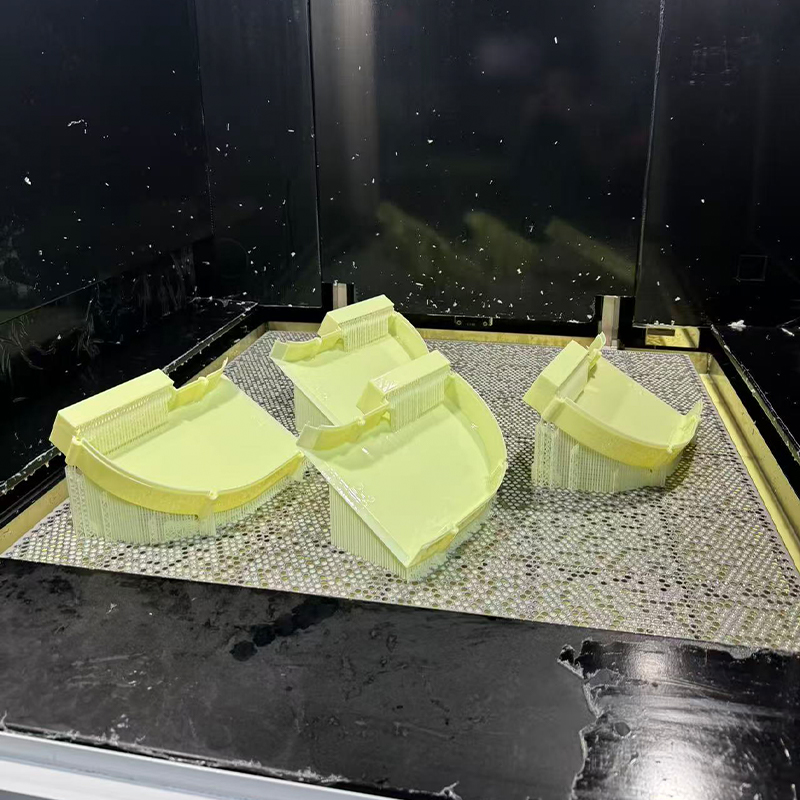
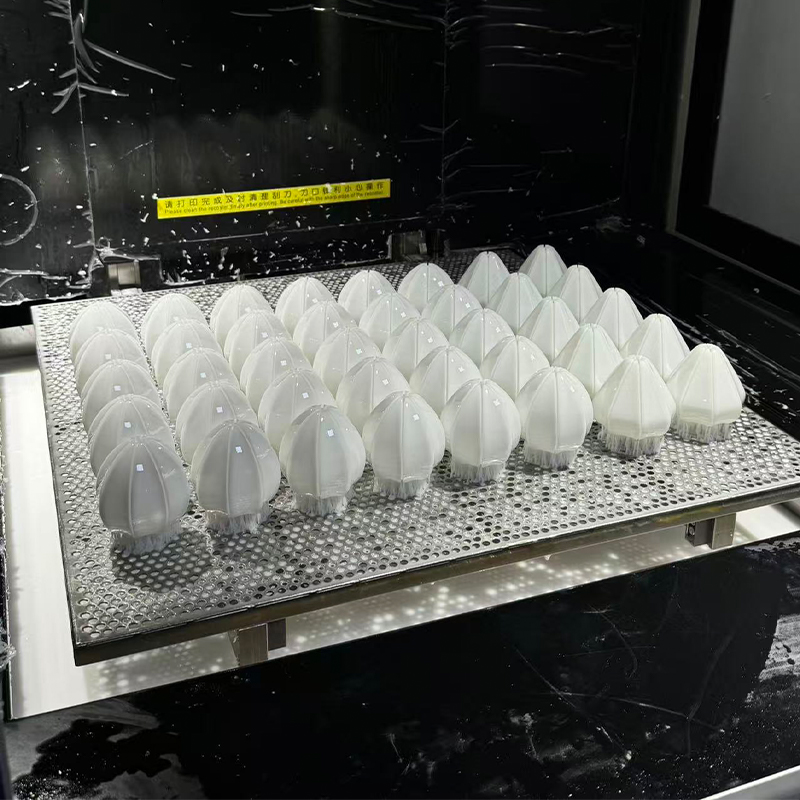
SLA adalah singkatan dari stereolitografi. Sebuah tangki, biasanya disebut tong, menampung resin fotopolimer cair. Laser UV menelusuri penampang bagian permukaan resin, dan di mana pun laser bersentuhan, resin akan mengeras. Platform pembangunan kemudian dipindahkan dengan satu ketebalan lapisan, dan lapisan berikutnya dijiplak di atas. Mengulangi hal ini ribuan kali menghasilkan bagian padat yang melekat pada platform dengan struktur pendukung tipis.
Elemen utama mesin SLA
Elemen optik dan gerak
| Elemen material dan pendukung
|
Dari file hingga bagian jadi
- Pemeriksaan file dan persiapan pembuatan: insinyur memeriksa model 3D, memilih orientasi, menambahkan dukungan dan memilih ketebalan lapisan.
- Percetakan: laser menyembuhkan setiap lapisan sementara platform melangkah melalui pembangunan.
- Mencuci: bagian yang dicetak dibersihkan dalam rendaman pelarut untuk menghilangkan resin yang tidak diawetkan.
- Penghapusan dukungan: penyangga dipotong dan titik kontak dibersihkan sedikit.
- Pasca-pengeringan: bagian tersebut terkena sinar UV, terkadang dengan panas, sehingga resin mencapai sifat akhirnya.
- Penyelesaian dan inspeksi: pengamplasan, pemolesan, pengecatan atau pelapisan diterapkan bila diperlukan, dan bagian tersebut diperiksa sesuai dengan gambar.
Banyak pembeli yang terkejut karena pencetakan itu sendiri hanya sebagian dari jadwal. Pencucian, pengawetan, dan penyelesaian akhir membutuhkan banyak waktu, dan melewatkannya akan membuat bagian-bagiannya lengket, lemah, atau bernoda. Bagan di bawah ini memberikan ilustrasi garis waktu untuk pesanan kecil sehingga Anda dapat melihat kemana perginya hari-hari tersebut.
Garis waktu adalah bantuan perencanaan dan bukan kutipan. Jadwal sebenarnya bergantung pada ukuran komponen, kuantitas, resin, dan tingkat penyelesaian.
Garis waktu menunjukkan bahwa pencetakan hanya menempati sebagian dari keseluruhan jadwal, dengan persiapan sebelumnya dan rangkaian pembersihan, pengawetan, dan penyelesaian setelahnya. Pencucian dan pasca-pengeringan memerlukan waktu yang singkat dibandingkan dengan pencetakan, namun hal ini sangat penting, karena bagian yang kurang diawetkan dapat terasa lengket atau berubah bentuk di kemudian hari. Pengamplasan dan penyelesaian memerlukan tahap yang paling lama setelah pencetakan, itulah sebabnya bagian cetakan polos tiba lebih cepat daripada bagian yang dicat. Untuk pelanggan layanan pencetakan 3D resin SLA Jiaheng, pola ini membantu ketika memutuskan apakah suatu proyek memerlukan komponen cetakan mentah, komponen dengan penyelesaian ringan, atau komponen yang dicat seluruhnya. Ketika finishing ditangani pada platform yang sama, jadwal tidak kehilangan waktu untuk transportasi dan pengarahan ulang antar vendor.
Pencetakan hanyalah satu tahap: pencucian, pengawetan, dan penyelesaian akhir menentukan bagaimana rasanya, tampilan, dan ketahanan suatu bagian.
Jenis Resin SLA yang Umum dan Karakteristiknya
Menyebut sesuatu sebagai bagian SLA tidak banyak menjelaskan tentang perilakunya, karena resin lah yang paling banyak berbicara. Resin diformulasikan untuk meniru plastik yang berbeda, dan setiap kelompok memiliki trade-off. Kartu di bawah ini merangkum jenis-jenis yang biasanya ditawarkan oleh pemasok pencetakan 3D resin SLA. Ketersediaan pastinya bervariasi, jadi konfirmasikan pilihan saat ini sebelum Anda merancang properti tertentu.
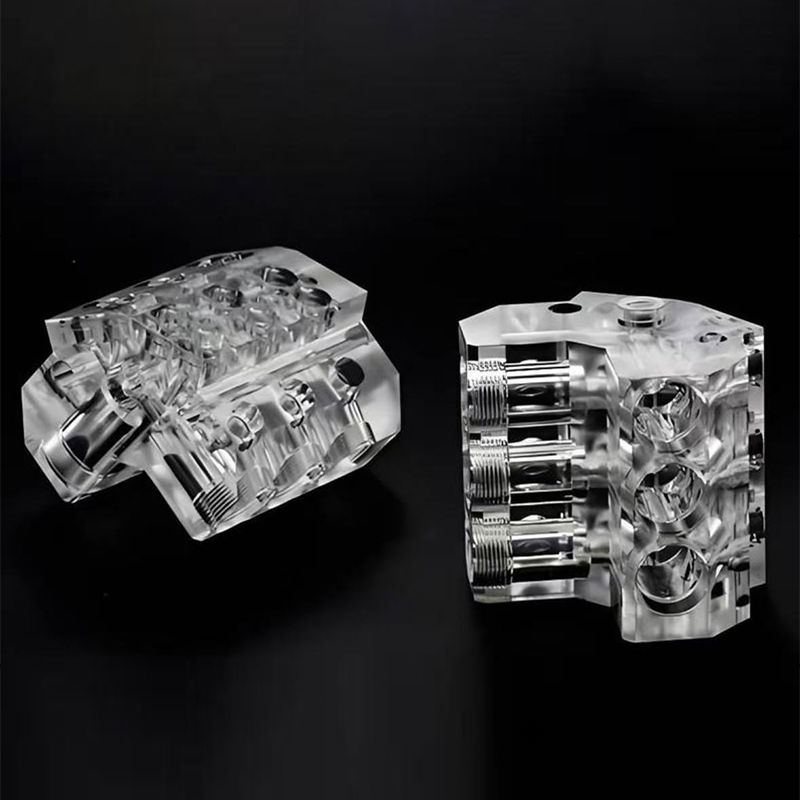
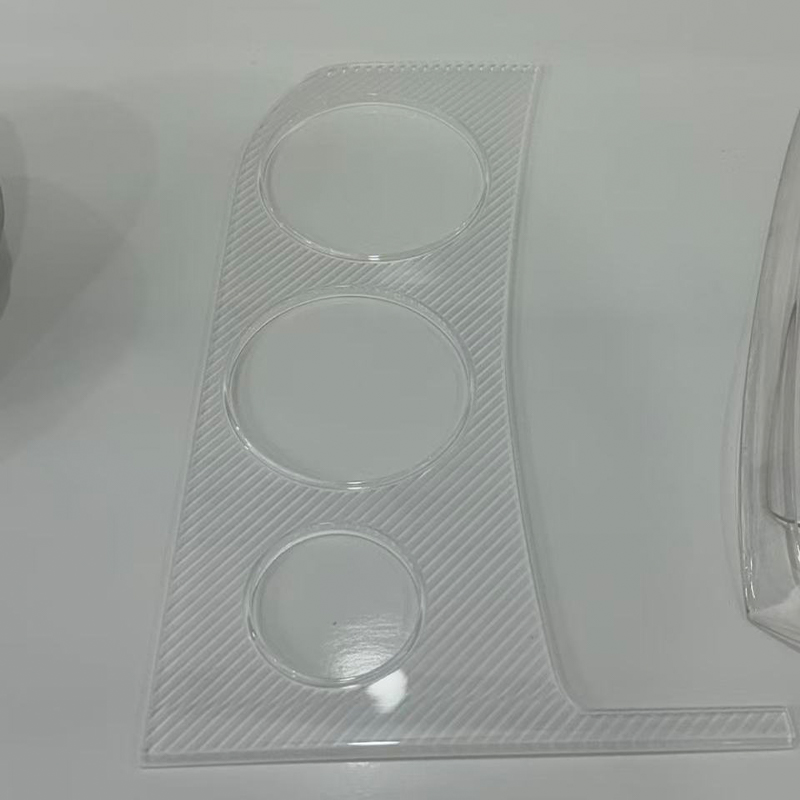
Resin standar Detail halus dan permukaan halus. Cocok untuk model visual, tampilan, dan pengecekan konsep, meskipun dapat menjadi rapuh jika terkena benturan. Resin keras atau seperti ABS Perilaku berdampak lebih baik dan terasa lebih kencang dan tahan lama. Cocok untuk snap fit, housing, dan prototipe fungsional. Resin bening atau transparan Cetakan dengan tampilan tembus pandang dan dapat dipoles atau dilapisi agar lebih jelas. Digunakan untuk lensa, pemandu cahaya, dan model jalur fluida. Resin suhu tinggi Menjaga kekakuan pada suhu tinggi. Dipilih untuk suku cadang yang dekat dengan sumber panas atau untuk perkakas dan perlengkapan. Resin fleksibel atau seperti karet Elastis dengan rasa lembut. Digunakan untuk segel, pegangan, gasket, dan prototipe yang dapat dipakai. Resin yang dapat dicor Terbakar habis untuk pola casting investasi. Digunakan untuk master gaya perhiasan dan pola bagian logam kecil.
| Keluarga damar | Perilaku | Kegunaan yang khas | Hal-hal yang perlu diperhatikan |
|---|---|---|---|
| Standar | Kaku, halus, detail | Model visual, bagian tampilan | Bisa jadi rapuh, bagian yang tipis bisa patah |
| Tangguh atau seperti ABS | Tegas, toleran terhadap benturan | Rumah, pas jepret, klip | Ketajaman detail halus sedikit lebih rendah |
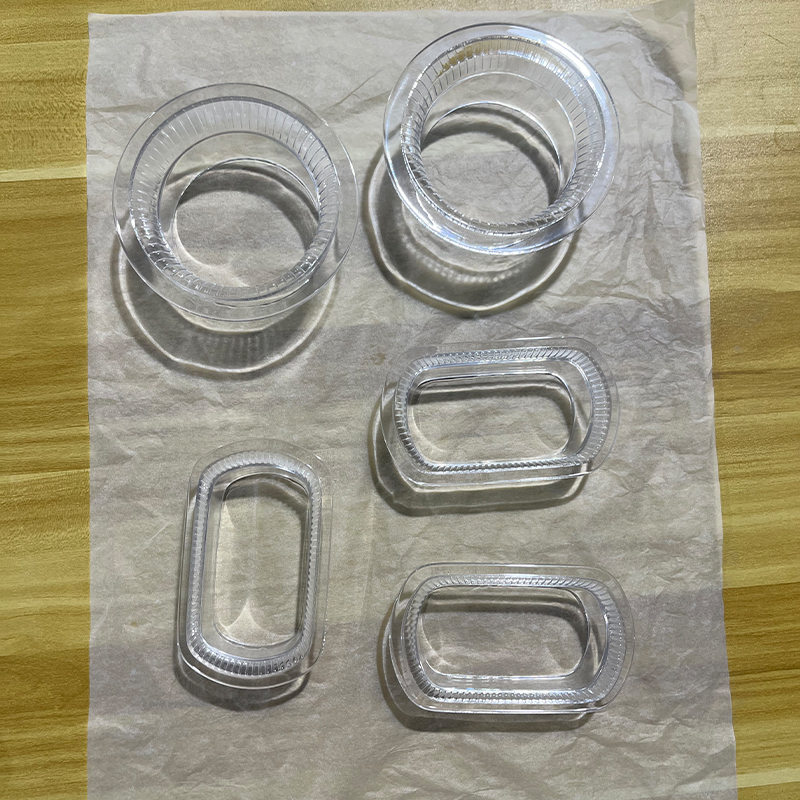
| Jelas | Transparan, dapat dipoles | Lensa, pipa lampu, jendela | Mungkin menguning dalam cahaya yang kuat seiring waktu |
| Suhu tinggi | Kaku saat hangat | Bagian yang terkena panas, perlengkapan | Seringkali lebih rapuh dibandingkan resin keras |
| Fleksibel | Sentuhan elastis dan lembut | Segel, pegangan, tombol lunak | Ketahanan sobek lebih rendah dibandingkan karet cetakan |
| Dapat dicor | Pembakaran abu rendah | Casting master, pola kecil | Tangani dengan lembut sebelum menuang |
Cara praktis untuk memilih adalah dengan menanyakan bagian mana yang harus bertahan. Kalau hanya untuk dilihat saja, resin standar saja sudah cukup. Jika akan dirakit dan ditangani, resin yang lebih keras biasanya lebih aman. Jika harus tetap kaku di dekat lampu atau motor, carilah tipe yang bersuhu tinggi. Dan jika bagian tersebut merupakan master untuk duplikasi nanti, sebutkan hal itu, karena pemasok akan menyiapkan permukaan untuk pengecoran, bukan untuk dipajang.
Warna adalah pilihan lain. Banyak resin yang dicetak dalam warna putih, abu-abu, hitam, atau tembus cahaya, dan kemudian dapat dicat atau diwarnai. Pembeli yang membutuhkan warna atau tingkat kilap yang tepat biasanya mencetak dengan resin netral dan menyelesaikannya, yang memberikan kontrol lebih besar daripada hanya mengandalkan warna resin saja.
Cocokkan resin dengan bagian yang harus bertahan: tampilan, perakitan, panas, kejernihan, atau fleksibilitas.
Aplikasi dan Poin Seleksi untuk Pencetakan 3D Resin SLA
SLA muncul di mana pun detail kecil dan permukaan halus penting. Tim desain menggunakannya untuk memeriksa bentuk dan kesesuaian, tim pemasaran menggunakannya untuk sampel pertunjukan, dan insinyur menggunakannya untuk membuat komponen fungsional kecil dan alat bantu perkakas. Kolom di bawah memasangkan penggunaan umum dengan pertanyaan yang diajukan saat memutuskan apakah SLA merupakan proses yang tepat.
Bidang aplikasi yang umum
| Poin seleksi untuk diperiksa
|
Jalur keputusan yang cepat
- Jika Anda membutuhkan beberapa komponen detail dengan cepat, SLA adalah kandidat pertama yang kuat.
- Jika Anda membutuhkan suku cadang yang lebih keras dari plastik rekayasa asli, pertimbangkan pencetakan atau permesinan nilon.
- Jika Anda memerlukan 10 hingga 30 komponen identik dengan tampilan produksi, cetak master dalam SLA dan gunakan pengecoran vakum.
- Jika Anda membutuhkan komponen logam, beralihlah ke pencetakan logam atau permesinan CNC.
Bagan di bawah ini menilai SLA berdasarkan empat kebutuhan yang paling sering disebutkan oleh pembeli. Skor tersebut merupakan ilustrasi editorial tentang kecenderungan umum, dan bukan merupakan hasil tes.
Cincin yang lebih tinggi berarti SLA secara umum sesuai dengan kebutuhan tersebut. Lingkaran yang lebih rendah menunjukkan suatu kasus di mana proses lain mungkin layak untuk dilihat.
Cincin ini menunjukkan SLA yang paling kuat pada kehalusan permukaan dan detail fitur yang halus, itulah sebabnya cincin ini menjadi pilihan umum untuk model penampilan dan komponen presisi kecil. Akurasi dimensi pada bagian-bagian kecil sangat ketat, dibantu oleh titik laser halus dan lapisan tipis. Kekuatan beban berat adalah yang terendah, karena resin yang lebih keras sekalipun akan berperilaku berbeda dari termoplastik rekayasa di bawah tekanan berkelanjutan. Pola ini menjelaskan mengapa banyak proyek memasangkan SLA dengan rute lain, menggunakannya untuk tampilan dan kesesuaian, serta beralih ke pencetakan atau pemesinan nilon untuk pengujian beban. Jiaheng menawarkan pencetakan resin, nilon, dan logam bersama dengan permesinan, sehingga tim dapat membandingkan rute pada satu platform alih-alih mencari sumber masing-masing secara terpisah.
SLA unggul pada permukaan halus dan detail halus, jadi gunakan proses lain di sampingnya saat komponen harus membawa beban berat.
Perbandingan Terperinci: SLA vs FDM, SLS, dan Pemesinan CNC
Pembeli jarang membandingkan SLA dengan apa pun. Pertanyaan sebenarnya biasanya adalah apakah SLA mengalahkan rute lain untuk pekerjaan yang ada di hadapan mereka. Tabel di bawah ini menetapkan SLA di samping tiga alternatif umum sehingga perbedaannya mudah dilihat.
| Faktor | Pencetakan resin SLA | pencetakan FDM | Pencetakan nilon SLS | pemesinan CNC |
|---|---|---|---|---|
| Permukaan finish | Halus, detail halus | Garis lapisan terlihat | Matte agak kasar | Mesin, tanda alat |
| Fitur baguss | Sangat bagus | Dibatasi oleh nosel | Bagus | Dibatasi oleh ukuran alat |
| Kekuatan | Tergantung pada resin, seringkali rapuh | Sedang | Bagus, tough nylon | Bahan tinggi dan kokoh |
| Kebutuhan dukungan | Mendukung dengan tanda kontak | Dukungan untuk overhang | Bedak mendukung bagian itu | Perlengkapan menahan bagian itu |
| Bagian-bagian yang khas | Detail bagian kecil dan menengah | Model konsep kasar | Bagian tahan lama yang fungsional | Bagian logam dan plastik presisi |
| Penyelesaian | Pengamplasan dan pengecatan berfungsi dengan baik | Diperlukan lebih banyak pengamplasan | Mewarnai, meledakkan | Peledakan, anodisasi, pengecatan |
SLA menang dalam hal penampilan dan detail halus, itulah sebabnya SLA sering kali menjadi pilihan pertama untuk model pertunjukan dan suku cadang presisi kecil. FDM berguna untuk bentuk awal yang kasar tetapi menunjukkan garis lapisan. Nilon SLS memberikan komponen yang tahan lama dan fungsional tanpa tanda penyangga, yang sesuai dengan pas dan braket yang akan dipegang. Pemesinan CNC menggunakan stok padat dan memberikan kekuatan serta toleransi yang umumnya tidak dapat ditandingi oleh pencetakan, namun dibatasi oleh akses alat pada bentuk internal yang kompleks.
Bagaimana rute-rute tersebut bekerja sama
- Mulailah dengan SLA untuk pemeriksaan kesesuaian dan tampilan desain.
- Pindah ke nilon atau permesinan SLS ketika suku cadang memerlukan pengujian mekanis nyata.
- Gunakan master SLA dengan cetakan silikon saat Anda membutuhkan 10 hingga 30 komponen dengan tampilan produksi.
- Selesaikan dengan pengecatan atau pelapisan agar sesuai dengan tampilan produk akhir.
Jiaheng menggambarkan hal ini sebagai pendekatan satu atap. Perusahaan ini bekerja sebagai produsen OEM dan ODM dengan tim desain internal, dan menyediakan pencetakan 3D dalam resin, nilon, dan logam serta permesinan canggih dan replikasi cetakan silikon. Oleh karena itu, sebuah proyek dapat dimulai sebagai model tampilan SLA, dilanjutkan sebagai prototipe fungsional mesin, dan diselesaikan sebagai sejumlah kecil komponen cor, tanpa dikutip ulang dan dijelaskan ulang pada setiap langkah.
SLA unggul dalam hal permukaan dan detail, SLS dan permesinan unggul dalam hal kekuatan, dan rencana bertahap sering kali menggunakan lebih dari satu.
Pedoman Desain dan Toleransi untuk Komponen Cetak SLA
SLA banyak memaafkan, tetapi beberapa kebiasaan desain membuat perbedaan nyata. Pedoman di bawah ini muncul di sebagian besar tinjauan kemampuan manufaktur, dan mengikutinya akan mengurangi kemungkinan kegagalan pembuatan atau bagian yang memerlukan pengerjaan ulang.
Ketebalan dinding dan fitur kecil
Dinding yang terlalu tipis dapat melengkung, pecah saat dibersihkan, atau gagal mencetak. Banyak pemasok menyebutkan ukuran minimum praktis sekitar 0,8 hingga 1,0 mm untuk dinding penyangga, dengan dinding yang lebih tebal untuk bagian yang lebih besar. Teks halus dan lubang kecil mungkin terjadi, tetapi fitur yang sangat kecil mungkin perlu diperbesar atau diperiksa terlebih dahulu dengan pemasok. Ketebalan dinding yang merata juga membantu mengurangi stres dan distorsi.
Bagian berongga dan lubang pembuangan
Model berongga memerangkap resin cair di dalamnya, yang dapat menyebabkan tekanan, pengerasan tidak merata, atau bocor di kemudian hari. Jika diperlukan desain berongga, tambahkan lubang pembuangan beberapa milimeter agar resin yang belum diawetkan dapat keluar, dan sebutkan lubang tersebut kepada pemasok agar ditempatkan jauh dari permukaan kosmetik. Banyak pembeli lebih menyukai komponen padat karena kesederhanaannya, meskipun bahan padat yang lebih tebal mungkin mencetak lebih lambat dan lebih menyusut.
Tanda orientasi dan dukungan
Struktur pendukung menahan overhang di tempatnya dan meninggalkan bekas kecil di tempat pelepasannya. Insinyur memilih orientasi untuk menyembunyikan tanda tersebut pada permukaan yang kurang terlihat dan untuk melindungi permukaan kritis. Jika wajah tertentu harus benar-benar mulus, katakan secara singkat. Pemasok kemudian dapat mengarahkan bagian tersebut sehingga permukaannya tidak bersentuhan dengan penyangga.
Toleransi dan kecocokan
Panduan umum untuk SLA sering kali mengutip toleransi dalam kisaran kira-kira plus atau minus 0,1 hingga 0,2 mm pada komponen kecil, dengan komponen yang lebih besar bervariasi secara proporsional. Bagian-bagiannya juga terus menyusut sedikit selama proses pengawetan, jadi fitur penyatuan seperti pin dan lubang harus mencakup jarak bebas. Jika kecocokan sangat penting, banyak pemasok mencetak benda uji atau mengerjakan fitur tersebut setelahnya. Bagan rentang di bawah menunjukkan rentang ketebalan lapisan yang biasanya disesuaikan dengan tujuan berbeda.
Lapisan yang lebih tipis memberikan permukaan yang lebih halus dan detail yang lebih halus, sedangkan lapisan yang lebih tebal mempercepat pembuatan dan menyesuaikan bagian yang lebih besar atau kasar. Kisaran ini merupakan panduan umum dan dapat bervariasi tergantung mesin dan resin.
Bagan rentang menunjukkan bahwa model dengan detail halus dan komponen kecil biasanya menggunakan lapisan paling tipis, yang menghasilkan permukaan melengkung lebih halus dan tepi lebih tajam. Prototipe standar termasuk dalam jalur tengah yang menyeimbangkan detail dan waktu pembuatan. Rumah dan penutup yang lebih besar sering kali menggunakan lapisan yang lebih tebal karena biaya waktu tambahan untuk lapisan halus bertambah pada bangunan yang besar. Draf cepat berada di ujung yang tebal, di mana kecepatan lebih penting daripada kehalusan permukaan. Saat Anda meminta penawaran kepada produsen percetakan 3D resin SLA, memberi tahu mereka tujuan suku cadang memungkinkan mereka memilih ketebalan lapisan yang sesuai, dan menghindari menghabiskan waktu pembuatan pada detail yang tidak akan dilihat oleh siapa pun.
| Fitur | Panduan praktis | Alasan |
|---|---|---|
| Ketebalan dinding | Jaga sekitar 0,8 hingga 1,0 mm atau lebih | Mengurangi kerusakan dan lengkungan |
| Bagian berongga | Tambahkan lubang pembuangan beberapa milimeter | Biarkan resin yang belum diawetkan keluar |
| Wajah-wajah kritis | Beri tahu pemasok permukaan mana yang harus mulus | Memungkinkan orientasi untuk melindungi mereka |
| Fitur kawin | Sertakan izin untuk kecocokan | Memungkinkan untuk menyembuhkan penyusutan |
| Teks dan logo | Gunakan bentuk tebal, timbul, atau terukir | Membuat detail kecil tetap terbaca |
Dinding yang rata, lubang pembuangan, dan catatan yang jelas pada permukaan kosmetik mencegah sebagian besar masalah desain SLA.
Pasca Pemrosesan dan Penyelesaian Permukaan untuk Suku Cadang SLA
Bagian SLA mentah sudah lebih halus daripada sebagian besar bagian cetakan, namun belum selesai. Pasca-pemrosesan mengubahnya dari objek cetakan menjadi sesuatu yang dapat Anda rakit, foto, atau hadiahkan. Sebagian besar pemasok memasukkan pencucian dan pengawetan sebagai standar, dan menawarkan finishing tambahan sebagai opsi.
Mencuci dan menyembuhkan
Setelah pencetakan, komponen dicuci dalam rendaman pelarut, biasanya isopropil alkohol, untuk menghilangkan resin yang tidak diawetkan. Mereka kemudian disembuhkan di bawah sinar UV, kadang-kadang dengan panas yang lembut. Pencucian yang kurang akan meninggalkan permukaan yang lengket, dan proses pengawetan yang kurang dapat membuat bagian tersebut menjadi lebih lemah. Pencucian berlebihan dengan pelarut dapat melunakkan resin tertentu, itulah sebabnya pemasok mengontrol waktu dengan hati-hati.
Mendukung penghapusan dan pengamplasan
Penopang dipotong, dan titik kontak diampelas atau dikikir dengan halus. Untuk bagian tampilan, pengamplasan dilanjutkan melalui butiran yang lebih halus hingga permukaannya seragam. Ini juga merupakan langkah yang menghilangkan garis lapisan samar pada kurva dangkal. Semakin halus hasil akhir yang diperlukan, semakin banyak pekerjaan tangan yang terlibat.
Pengecatan, pelapisan dan pemolesan
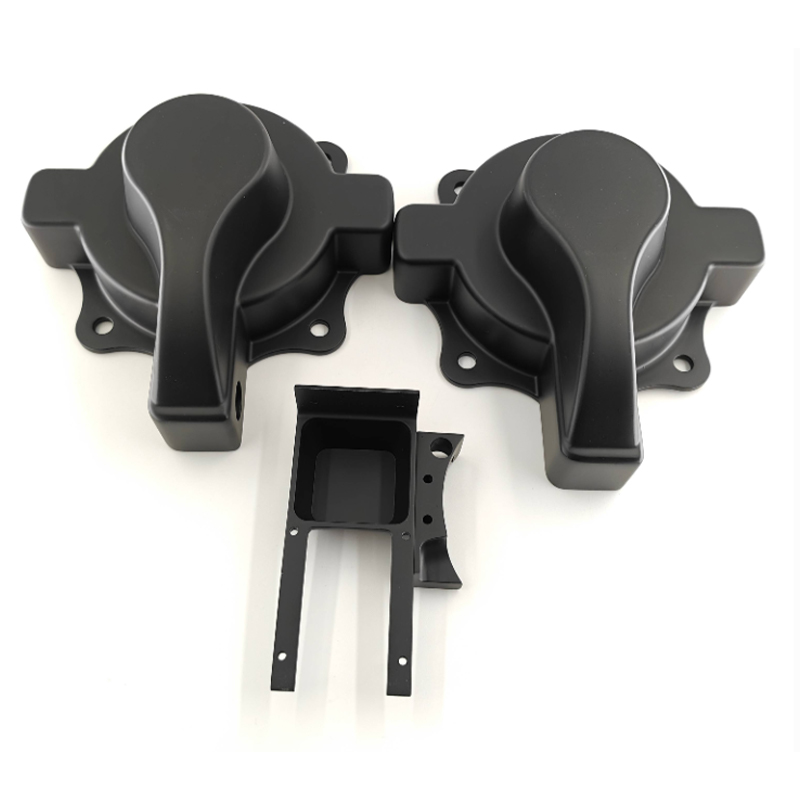
- Cat dasar dan pengecatan: memberikan tingkat warna dan kilap yang terkontrol, dan menyembunyikan bekas yang tersisa.
- Lapisan bening: meningkatkan kejernihan pada bagian transparan dan menambahkan lapisan pelindung.
- Pemolesan: menghadirkan bagian bening ke tampilan seperti kaca jika desainnya memungkinkan.
- Tekstur dan penandaan: menambahkan pola pegangan, logo, atau jeda warna sesuai kebutuhan.
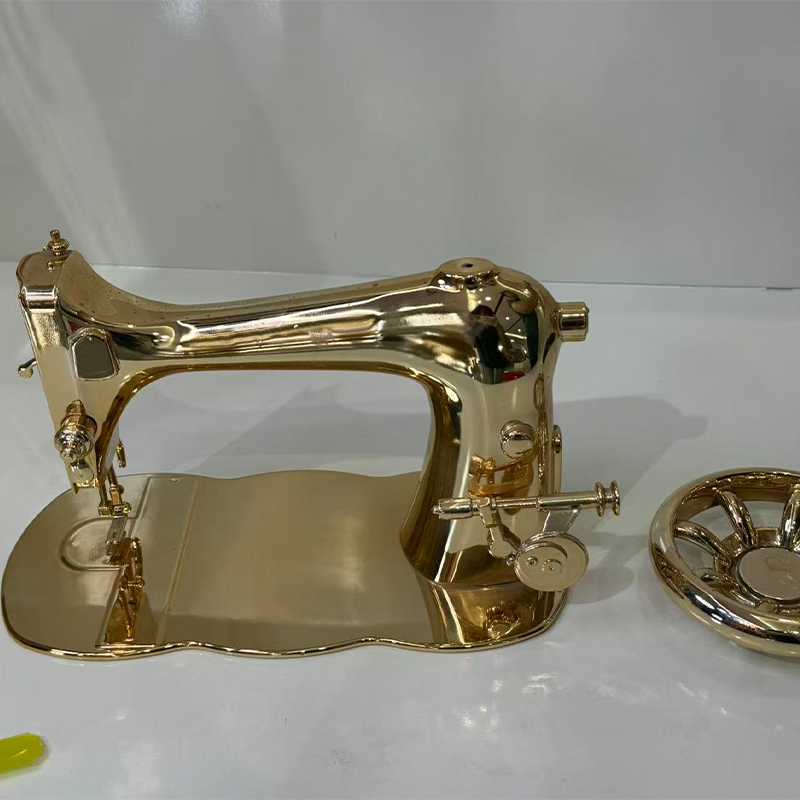
Karena Jiaheng juga menyediakan pengecatan dan perawatan permukaan lainnya, suku cadang SLA dapat dipindahkan langsung dari printer ke meja finishing dalam proyek yang sama. Hal ini penting untuk pencocokan warna dan untuk bagian dengan beberapa warna, karena finisher mengetahui resin dan riwayat persiapan. Jika master akan digunakan untuk cetakan silikon, beri tahu pemasok lebih awal. Seorang ahli pengecoran membutuhkan permukaan yang sangat halus, karena setiap cacat akan disalin ke dalam cetakan.
Mencuci, mengawetkan, dan mengampelas dengan hati-hati adalah hal yang mengubah bagian SLA yang dicetak menjadi bagian jadi.
Pemeriksaan Kualitas dan Masalah Umum Pencetakan SLA
Pemasok yang baik memeriksa kualitas sebelum, selama, dan setelah pembuatan. Mereka meninjau file untuk mengetahui adanya dinding tipis dan volume yang terperangkap, memantau pembuatannya, kemudian memeriksa bagian akhir untuk mengetahui dimensi, tanda permukaan, dan kondisi pengerasan. Tabel di bawah mencantumkan masalah yang paling sering muncul dan cara mencegahnya.
| Masalah | Penyebab khas | Pencegahan |
|---|---|---|
| Warping atau distorsi | Ketebalan dinding tidak rata atau area datar yang luas | Dinding rata, orientasi bagus, penempatan pendukung |
| Tanda dukungan | Titik kontak di mana dukungan telah dihapus | Orientasikan untuk menyembunyikan bekas dan pasir setelah dihilangkan |
| Permukaan lengket atau norak | Pencucian atau pengawetan yang tidak memadai | Waktu pencucian dan pengeringan yang tepat |
| Kerusakan rapuh | Resin standar under impact or thin sections | Pilih resin yang lebih keras, tebalkan dinding |
| Menguning seiring waktu | Paparan sinar UV dan cahaya, terutama pada bagian bening | Gunakan pelapis dan batasi sinar matahari |
| Dimensi drift | Penyusutan selama proses pengawetan | Izinkan izin dan verifikasi dimensi kritis |
| Resin yang terperangkap | Bagian berongga without drain holes | Tambahkan lubang pembuangan dan bersihkan secara menyeluruh |
Inspeksi biasanya mencakup dimensi pada fitur-fitur penting, kondisi visual, kelengkapan perawatan, dan tingkat penyelesaian yang diminta. Untuk suatu batch, bagian pertama diperiksa sebelum sisanya dikeluarkan. Jika Anda memiliki standar penampilan yang ketat, bagikan foto atau sampel referensi dan sepakati tingkat tanda dukungan atau garis lapisan yang dapat diterima. Harapan tertulis lebih dapat mencegah perselisihan dibandingkan harapan verbal.
Pengemasan juga penting. Bagian yang baru dicetak dan diawetkan dapat tergores jika terkena kontak, dan bagian yang tipis dapat patah saat transit. Bagian-bagiannya biasanya dibungkus satu per satu dan ditopang dalam sebuah kotak sehingga detail-detail kecil sampai dengan utuh.
Sepakati dimensi kritis dan tanda permukaan yang dapat diterima secara tertulis sebelum pembangunan dimulai.
Pemeliharaan dan Perawatan Suku Cadang Resin SLA
Komponen resin yang dicetak tidak bebas perawatan. Cahaya, panas, kelembapan, dan bahan kimia semuanya memengaruhinya seiring berjalannya waktu, dan sedikit perhatian akan menjaga prototipe tetap dalam kondisi baik untuk ditinjau, diuji, dan disimpan. Panduan di bawah ini juga mencakup beberapa poin penanganan bagi siapa saja yang bekerja dengan resin secara langsung.
| Paparan | Efek | Saran perawatan |
|---|---|---|
| Sinar matahari langsung | Dapat menyebabkan kekuningan dan kerapuhan seiring waktu | Simpan jauh dari sinar UV, gunakan pelapis untuk bagian display |
| Panas | Beberapa resin melunak mendekati batas panasnya | Jauhkan dari permukaan yang panas dan kendaraan yang diparkir |
| Pelarut dan pembersih | Dapat melunakkan atau mengaburkan beberapa resin | Gunakan sabun lembut dan air, uji pembersih yang kuat terlebih dahulu |
| Kelembapan dan kelembapan | Perubahan dimensi kecil pada beberapa resin | Simpan dalam keadaan kering, tetap tertutup rapat untuk penyimpanan jangka panjang |
| Dampak dan stres | Fitur yang tipis mungkin retak | Tangani dengan hati-hati, hindari beban tajam pada bagian yang tipis |
Kebiasaan penyimpanan dan penanganan
- Simpan komponen di tempat sejuk dan kering dan hindari paparan cahaya terang dalam waktu lama.
- Bungkus bagian bening secara terpisah agar tidak tergores.
- Pisahkan bagian-bagian yang dicat agar permukaannya tidak menempel atau bergesekan.
- Hindari menjepit fitur tipis dengan erat, karena resin dapat retak di bawah tekanan titik.
- Labeli part dengan revisi dan jenis resin agar pemesanan ulang sesuai dengan aslinya.
Penanganan resin dan peralatan
Resin cair yang tidak diawetkan dapat mengiritasi kulit, sehingga pemasok dan pengguna mengenakan sarung tangan dan menghindari kontak langsung. Pelarut pencuci harus digunakan di area yang berventilasi dan dijauhkan dari sumber panas. Di sisi mesin, fasilitas yang dikelola dengan baik menjaga tong tetap bersih, menyaring resin untuk menghilangkan pecahan yang diawetkan, memeriksa laser dan optik secara berkala, dan menyimpan resin jauh dari cahaya. Rutinitas ini membantu menjaga kualitas pembuatan tetap stabil dari satu pesanan ke pesanan berikutnya, itulah sebabnya pelanggan tetap sering kali melihat hasil yang konsisten dari pemasok yang sama.
Jauhkan bagian resin dari cahaya yang kuat, panas, dan pelarut yang keras, dan tangani bagian yang tipis dengan hati-hati.
Bekerja dengan Produsen dan Pemasok Pencetakan 3D Resin SLA
Pencetakan adalah bagian yang mudah untuk ditentukan. Apa yang membuat sebuah proyek berjalan lancar adalah bagaimana pemasok menangani segala sesuatu di sekitarnya: peninjauan file, saran resin, penyelesaian akhir, dan komunikasi. Pertanyaan-pertanyaan ini membantu Anda menilai apakah pemasok pencetakan 3D SLA siap untuk itu.
- Keluarga resin manakah yang Anda tawarkan, dan dapatkah Anda menjelaskan perilaku masing-masing keluarga?
- Apakah Anda meninjau file untuk ketebalan dinding, lubang pembuangan, dan orientasi sebelum mencetak?
- Apa saja toleransi umum untuk ukuran komponen saya, dan bagaimana cara memeriksanya?
- Langkah finishing apa saja yang tersedia di rumah, seperti pengamplasan, pengecatan dan pemolesan?
- Bisakah Anda mendukung batch kecil dengan menggabungkan master SLA dengan replikasi cetakan silikon?
- Bagaimana Anda mengemas suku cadang berfitur tipis untuk pengiriman?
Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. menjawab pertanyaan-pertanyaan ini sebagai produsen OEM dan ODM yang berbasis di Tiongkok. Tim desainnya mengubah ide klien menjadi desain produk yang praktis dan menarik, dan kemampuannya mencakup pencetakan 3D resin, nilon dan logam, permesinan canggih, replikasi cetakan silikon, dan perawatan permukaan seperti pengecatan. Klien dapat menyelesaikan perjalanan mulai dari desain hingga produk dalam satu platform, sehingga menghemat waktu koordinasi dan menjaga tanggung jawab di satu tempat.
Bagaimana mempersiapkan pertanyaan yang berguna
- Model 3D dalam format netral umum, ditambah gambar yang menandai dimensi kritis.
- Tujuan penggunaan bagian tersebut dan lingkungan yang akan dihadapinya.
- Keluarga resin yang Anda pikirkan, atau deskripsi properti yang Anda butuhkan.
- Tingkat akhir: cetakan mentah, diampelas, dipoles atau dicat seluruhnya, dengan referensi warna apa pun.
- Kuantitas, target jangka waktu pengiriman, dan kebutuhan pengemasan apa pun.
Dengan informasi tersebut, pemasok dapat mengusulkan resin, orientasi, ketebalan lapisan dan rencana finishing pada balasan pertama. Ini juga memberi Anda catatan yang jelas untuk dijadikan referensi jika diperlukan pemesanan ulang atau revisi. Untuk program jangka panjang, bekerja sama dengan produsen pencetakan 3D resin SLA yang sama akan membangun riwayat file, pengaturan, dan catatan akhir yang sama, yang membuat kumpulan selanjutnya lebih konsisten.
Beri tahu pemasok Anda bagaimana komponen tersebut akan digunakan, dan mereka dapat memilih resin, orientasi, dan penyelesaian akhir dengan lebih cerdas.
Jelajahi Layanan Pencetakan 3D Resin SLA Jiaheng
Jika desain Anda memerlukan permukaan halus, detail halus, dan penyelesaian cepat, Anda dapat meninjau resin yang tersedia, langkah-langkah proses dan proyek di halaman khusus untuk Layanan Pencetakan 3D Resin SLA dari Jiaheng. Tim ini mendukung proyek OEM dan ODM dan dapat mengoordinasikan pencetakan dengan finishing, permesinan, dan replikasi cetakan silikon pada satu platform.
Kirim file 3D Anda, tujuan penggunaan, dan selesaikan persyaratan untuk memulai percakapan dengan tim Jiaheng.
FAQ Layanan Pencetakan 3D Resin SLA
Apa itu layanan pencetakan 3D resin SLA?Ini adalah layanan manufaktur di mana laser UV menyembuhkan resin fotopolimer cair lapis demi lapis untuk membuat bagian dari model digital. Layanan ini biasanya mencakup peninjauan file, pencetakan, pencucian, pengawetan, pelepasan dukungan, dan penyelesaian opsional. Ini dihargai karena permukaannya yang halus, detail halus dan akurasi yang baik pada bagian kecil dan menengah. |
Apa kelebihan SLA dibandingkan dengan metode pencetakan 3D lainnya?SLA adalah pilihan tepat untuk model berpenampilan, suku cadang bening, komponen presisi kecil, dan ahli pengecoran. Metode lain seperti pencetakan atau pemesinan nilon SLS mungkin lebih disukai ketika suatu komponen perlu membawa beban yang lebih berat atau tahan terhadap penggunaan yang lebih berat. Banyak proyek menggunakan SLA terlebih dahulu dan berpindah ke rute lain untuk pengujian fungsional. |
Seberapa akurat komponen cetakan SLA?Panduan umum sering kali mengutip kira-kira plus atau minus 0,1 hingga 0,2 mm pada bagian-bagian kecil, dengan bagian-bagian yang lebih besar bervariasi secara proporsional. Akurasi tergantung pada resin, geometri, orientasi dan proses curing. Untuk kecocokan kritis, pemasok sering kali mencetak benda uji atau mengerjakan fitur tersebut setelah dicetak. |
Resin apa yang tersedia untuk pencetakan SLA?Kelompok umum termasuk resin standar, resin keras atau mirip ABS, resin bening, resin suhu tinggi, resin fleksibel, dan resin yang dapat dicor. Masing-masing menyeimbangkan detail, kekuatan, kejernihan, dan perilaku panas secara berbeda. Pemasok Anda dapat merekomendasikan resin setelah mereka mengetahui cara penggunaan komponen tersebut. |
Bisakah bagian cetakan SLA dicat atau dipoles?Ya. Bagian-bagiannya biasanya diampelas, dipoles dan dicat, dan bagian-bagian bening dapat dipoles dan dilapisi untuk meningkatkan transparansi. Karena permukaan SLA sudah halus, permukaan tersebut merupakan dasar yang baik untuk hasil akhir berkualitas tinggi. Beri tahu pemasok target warna dan kilap Anda sebelum pembuatan sehingga permukaan disiapkan dengan tepat. |
Apakah komponen resin SLA cukup kuat untuk pengujian fungsional?Itu tergantung pada resin dan tesnya. Resin yang lebih keras dapat menangani pemasangan yang mudah dan pemasangan yang ringan, sedangkan resin standar dapat retak karena benturan. Untuk beban berat, tekanan jangka panjang, atau panas tinggi, proses atau bahan lain biasanya lebih cocok. Jelaskan pengujian tersebut kepada pemasok Anda sehingga mereka dapat memberikan saran. |
Bisakah saya mendapatkan sejumlah kecil dari master SLA?Ya. Cara yang umum adalah dengan mencetak master di SLA, menyelesaikannya dengan hati-hati, membuat cetakan silikon dan mencetak salinan poliuretan, biasanya sekitar 10 hingga 30 lembar per cetakan. Ini memberikan tampilan seperti produksi tanpa perkakas keras. Jiaheng menawarkan pencetakan SLA dan replikasi cetakan silikon dalam satu platform. |
Apa yang harus saya sertakan saat meminta penawaran harga SLA?Sertakan model 3D, gambar yang menandai dimensi kritis, kuantitas, resin pilihan atau properti yang diperlukan, tingkat penyelesaian dan jangka waktu pengiriman Anda. Catatan singkat tentang bagaimana bagian tersebut akan digunakan dan lingkungan yang akan dihadapinya sangat membantu. Informasi lengkap mempersingkat balasan pertama dan mengurangi perubahan selanjutnya. |
Tujuan penggunaan yang jelas, resin yang sesuai, dan tingkat penyelesaian yang ditentukan adalah tiga masukan yang paling meningkatkan proyek SLA.
Informasi Kontak
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
TAMBAHKAN
-

Gedung 7, No. 188, Bagian Hongni Jalan Zha Wang, Kecamatan Danghu, Kota Pinghu, Kota Jiaxing, Provinsi Zhejiang, Tiongkok
Hak Cipta © 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. Produsen Platform Manufaktur Cerdas Terintegrasi OEM/ODM
