- Layanan Pencetakan 3D

- Layanan Pemesinan CNC

- Layanan Pengecoran Vakum

- Jasa Finishing Permukaan

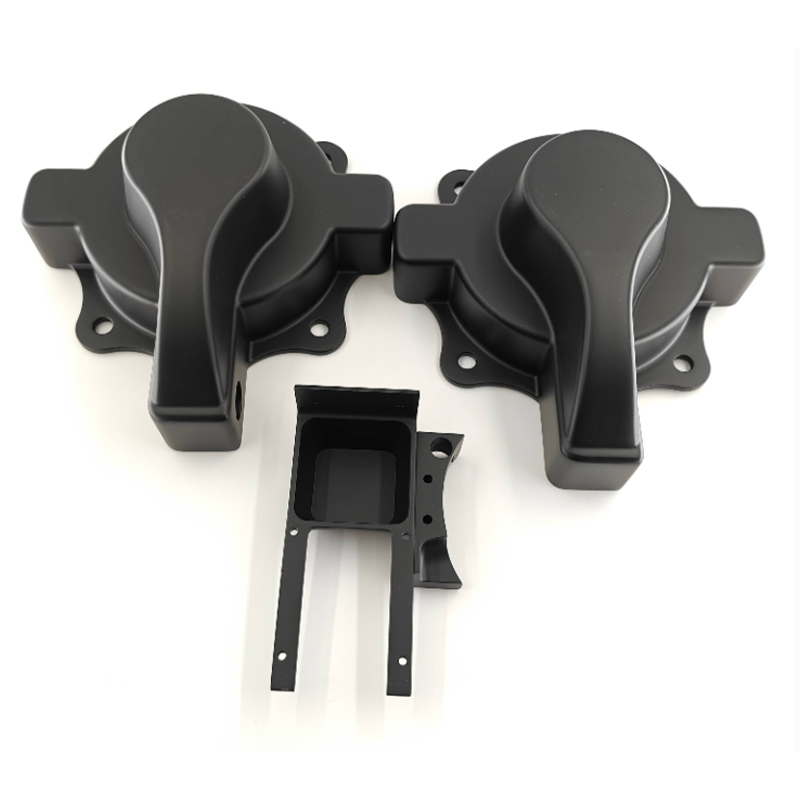
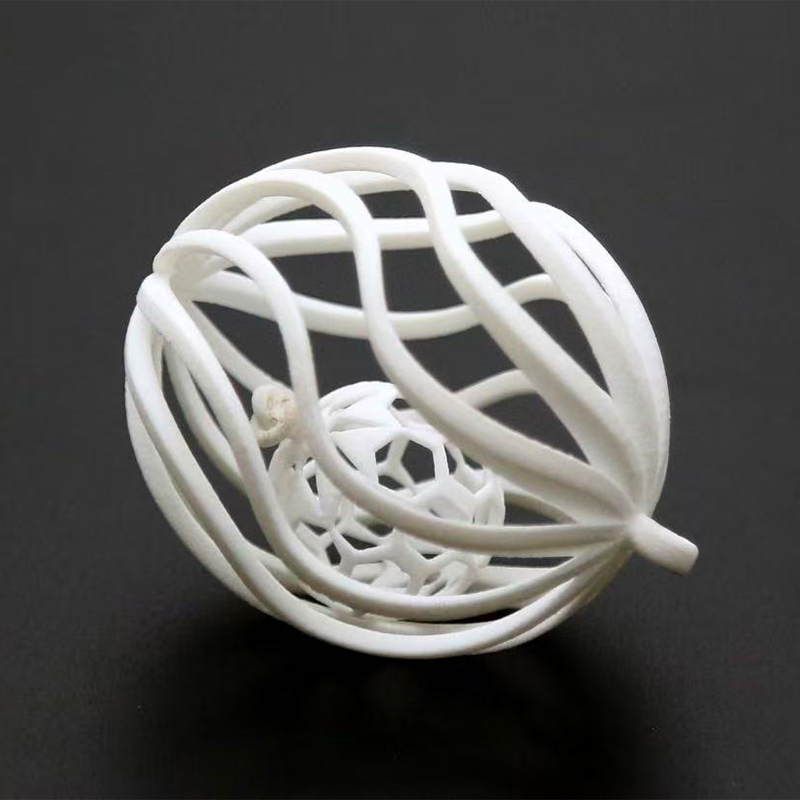
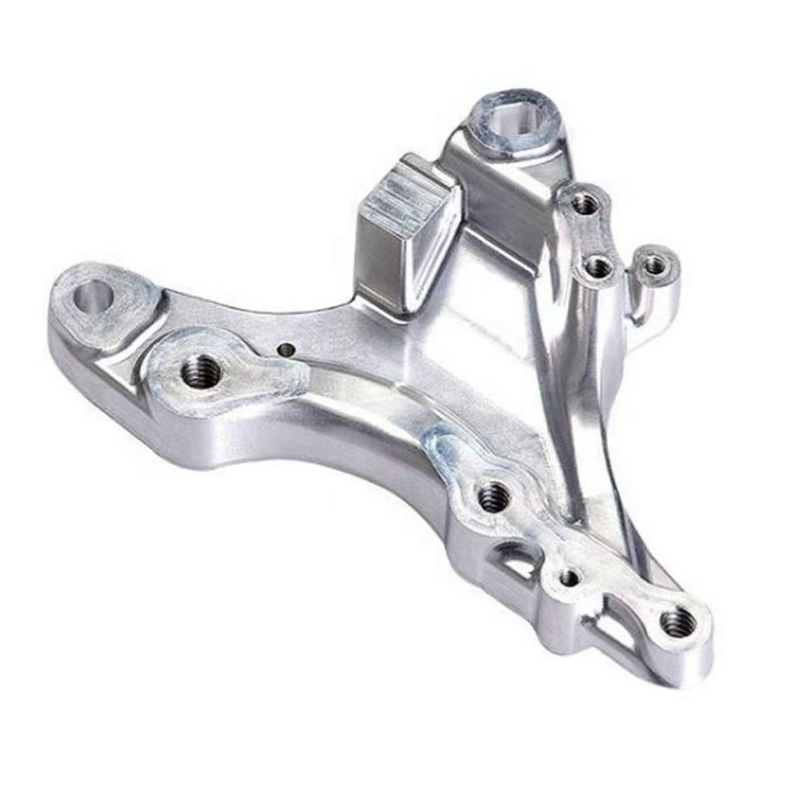
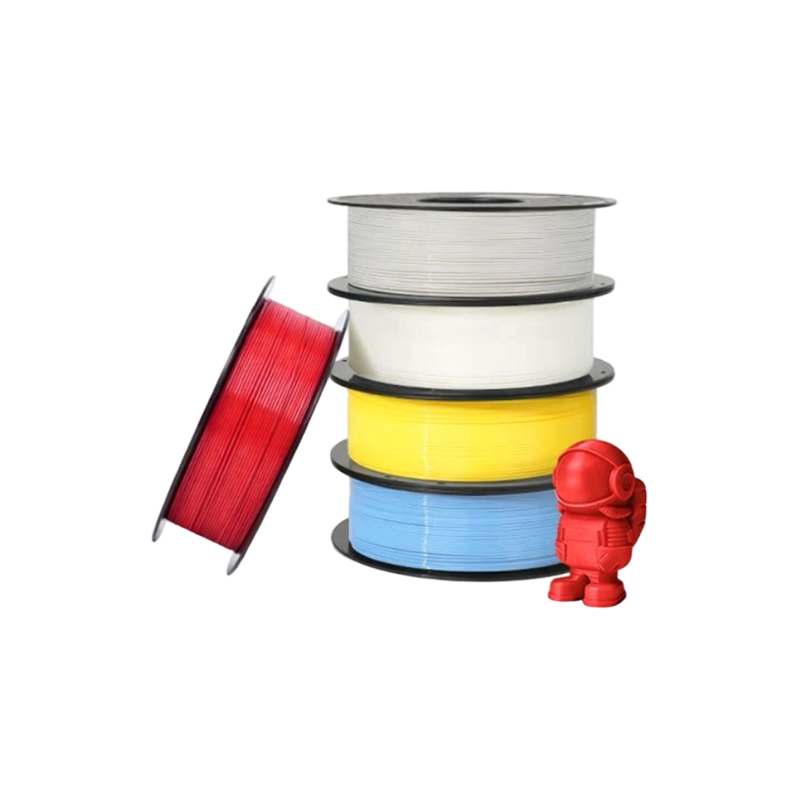
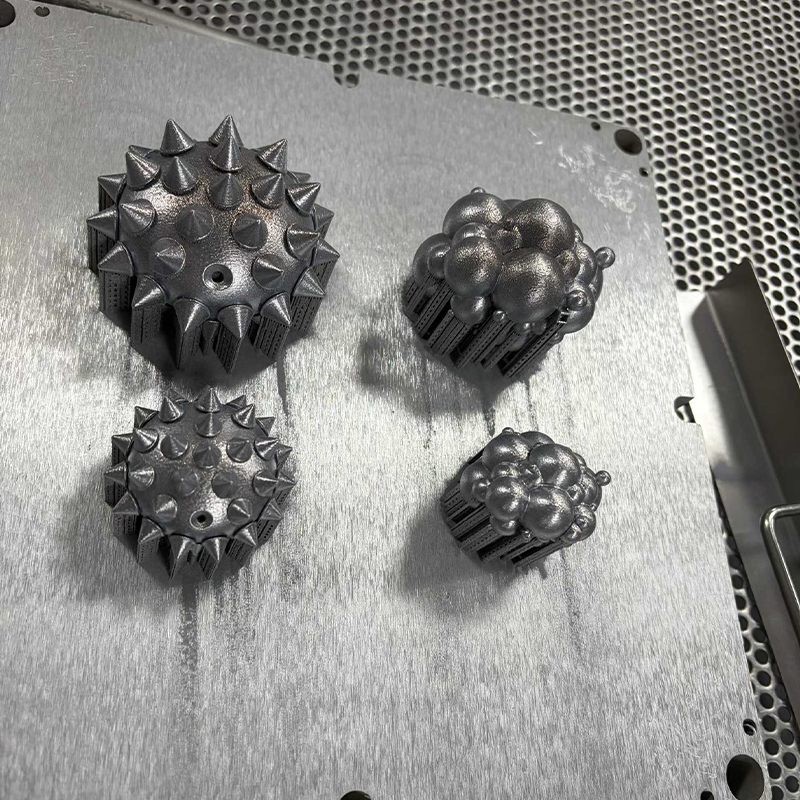
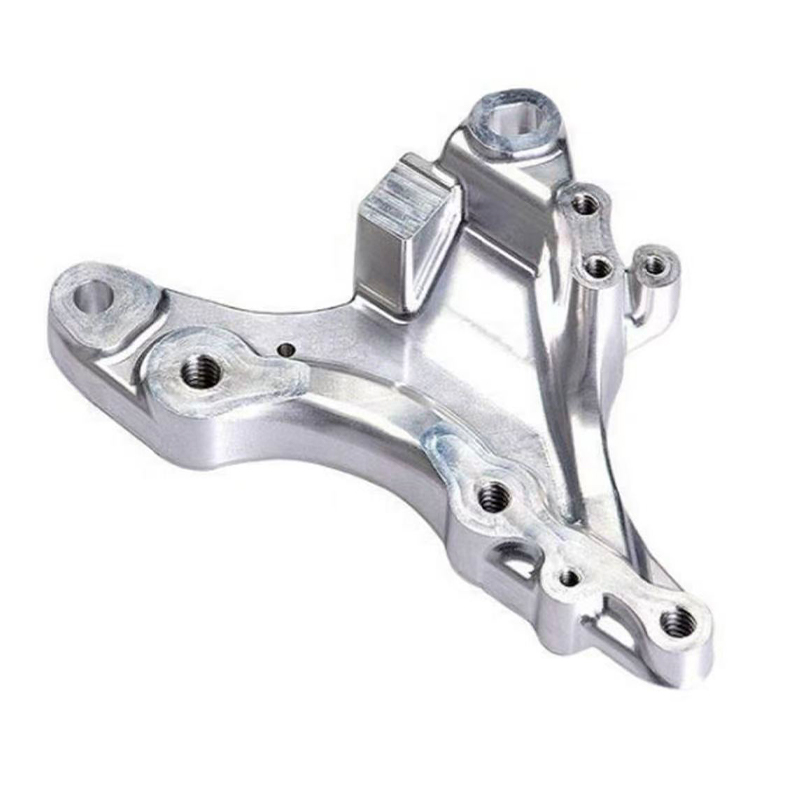
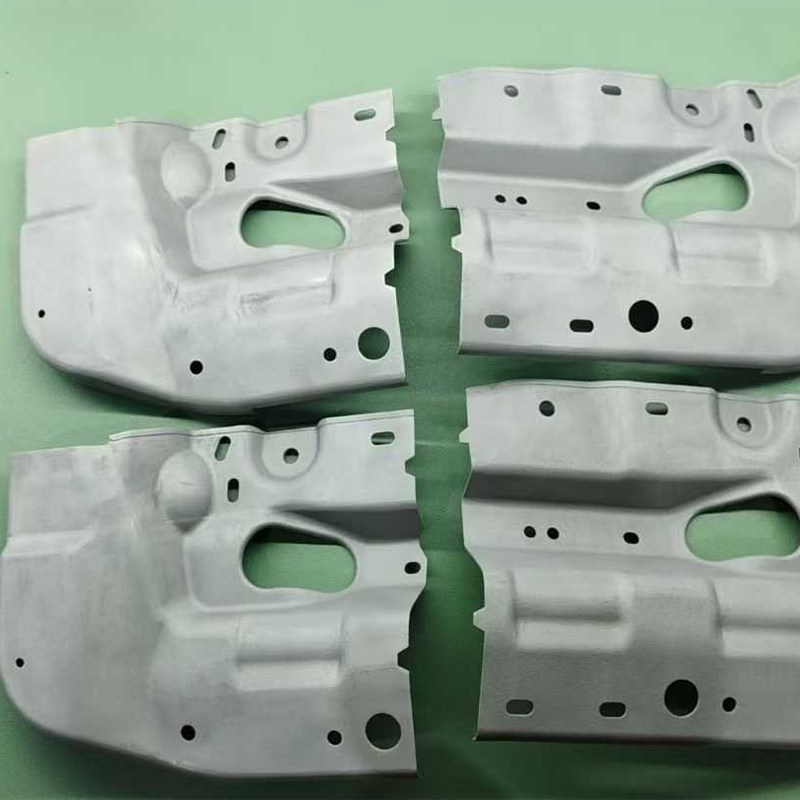
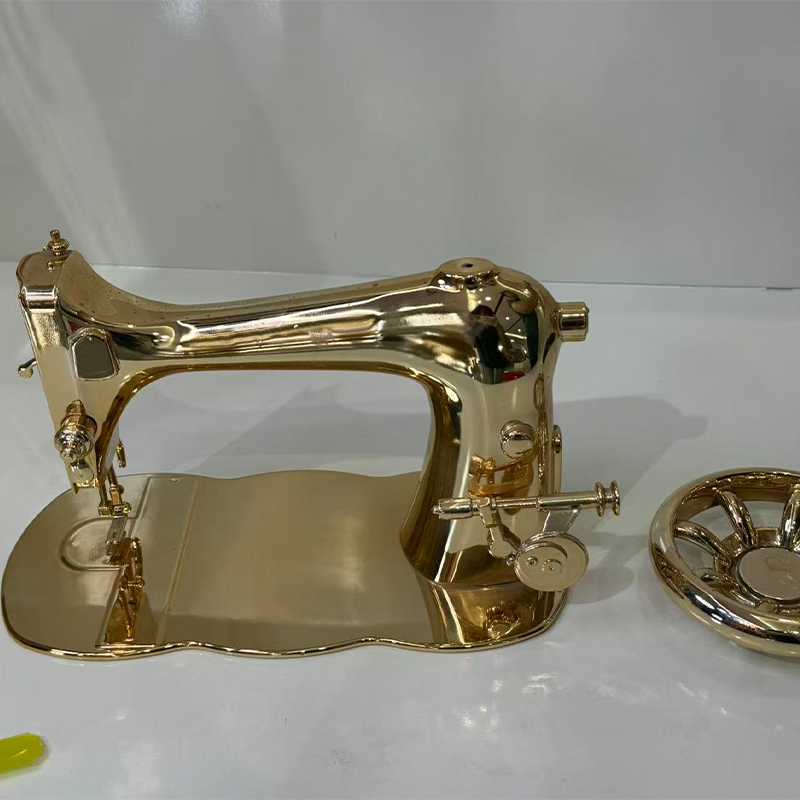
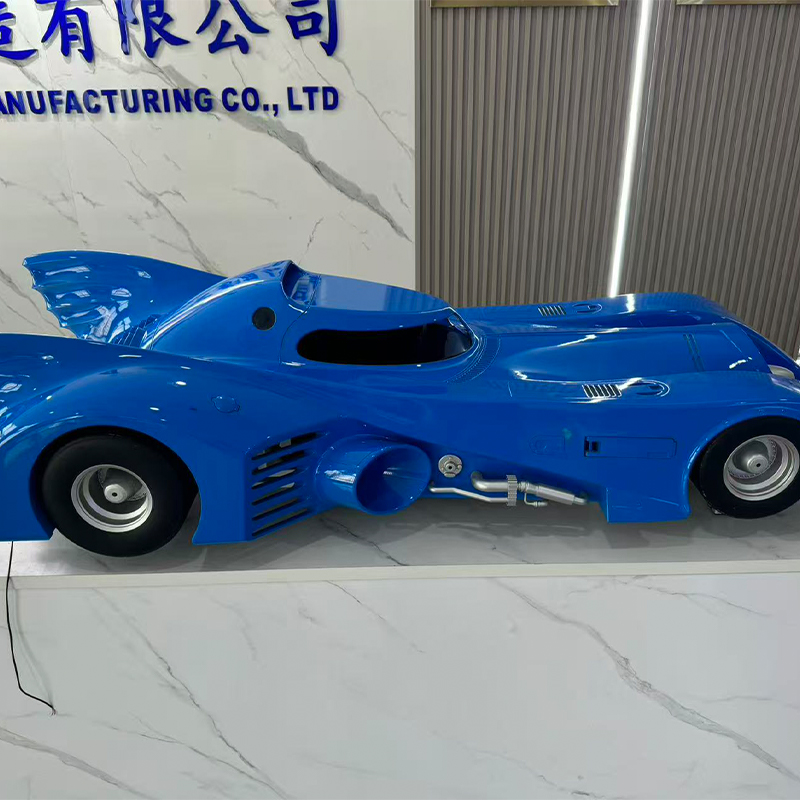
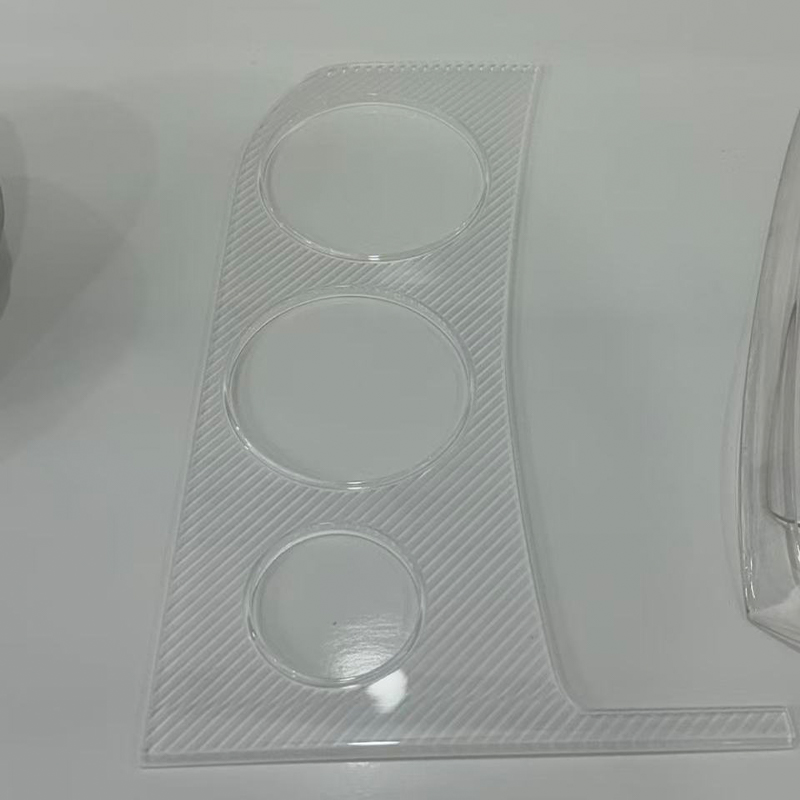
Pabrik Pencetakan 3D dan Pengecoran Vakum SLA, DLP, SLS dan SLM Cina
Jawaban Langsung: Menyesuaikan Teknologi Cetak dengan Kebutuhan Bagian
Jika Anda membandingkan SLA, DLP, SLS, dan SLM sebelum melakukan pemesanan dengan Pabrik Layanan Pencetakan 3D Resin SLA Tiongkok atau Pabrik Pencetakan 3D Nilon SLS di Tiongkok, keputusan yang diambil akan berkurang menjadi tiga pertanyaan yang diajukan dalam urutan berikut: penyelesaian permukaan apa yang diperlukan suku cadang untuk meninggalkan mesin, beban mekanis apa yang sebenarnya akan ditanggungnya, dan berapa banyak bagian yang diperlukan pada bulan ini dibandingkan tahun ini. SLA dan proses resin DLP unggul dalam kehalusan permukaan dan ketepatan dimensi, nilon SLS unggul dalam ketahanan fungsional tanpa struktur pendukung, dan logam SLM unggul dalam komponen yang harus bertahan terhadap beban mekanis dan termal nyata . Pengecoran vakum berada di samping ketiganya sebagai jembatan menuju kumpulan dua puluh hingga dua ratus keping setelah pola utama divalidasi, dan penyelesaian permukaan adalah langkah yang mengubah keluaran ini menjadi bagian yang terlihat dan berfungsi seperti produk jadi.
Jalan pintas yang berguna untuk spesifikasi pertama kali: pilih SLA atau DLP saat suku cadang akan dinilai secara kasat mata atau dipasang dengan jarak yang ketat, pilih nilon SLS saat suku cadang akan ditangani, dijepit, atau dirakit berulang kali, pilih logam SLM saat suku cadang terkena panas, tekanan, atau beban struktural yang tidak dapat ditahan oleh plastik, dan pilih pengecoran vakum saat satu master tervalidasi perlu membuat lusinan salinan identik. Produsen Pencetakan 3D Resin SLA Kustom Tiongkok yang juga menjalankan DLP, SLS, SLM, pengecoran vakum, dan penyelesaian permukaan dalam satu atap menghilangkan kebutuhan untuk mengatur vendor terpisah untuk setiap tahap keputusan tersebut.
Bagian selanjutnya dari artikel ini membahas masing-masing teknologi secara detail teknis, membandingkannya berdasarkan kriteria yang benar-benar mendorong keputusan pengadaan, dan menjelaskan bagaimana pengecoran vakum dan penyelesaian permukaan melengkapi jalur dari satu prototipe cetak ke sekumpulan suku cadang tingkat produksi.
Pencetakan 3D Resin SLA: Standar untuk Prototipe yang Halus dan Akurat
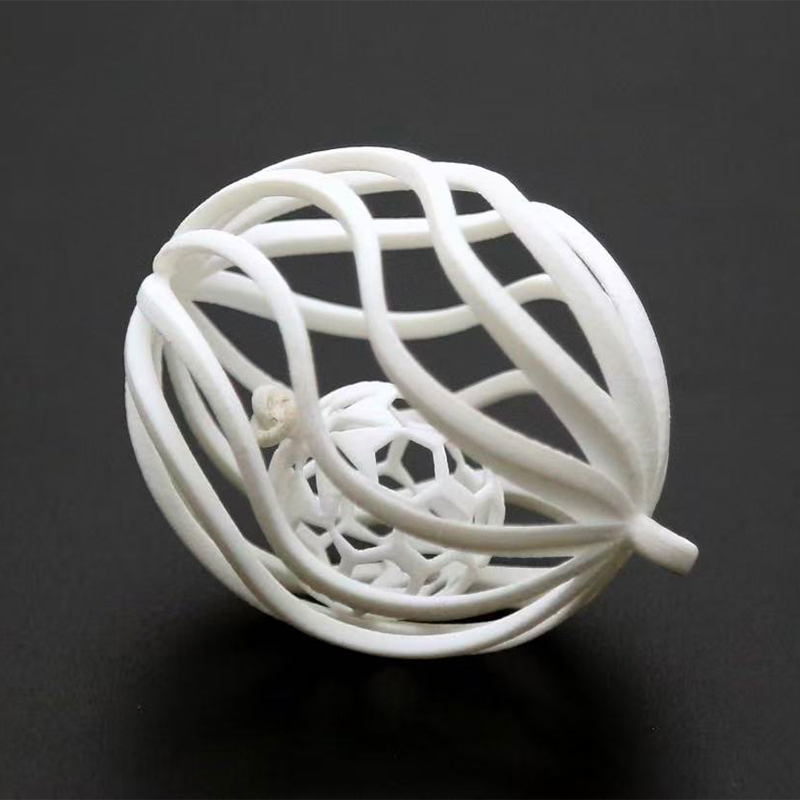
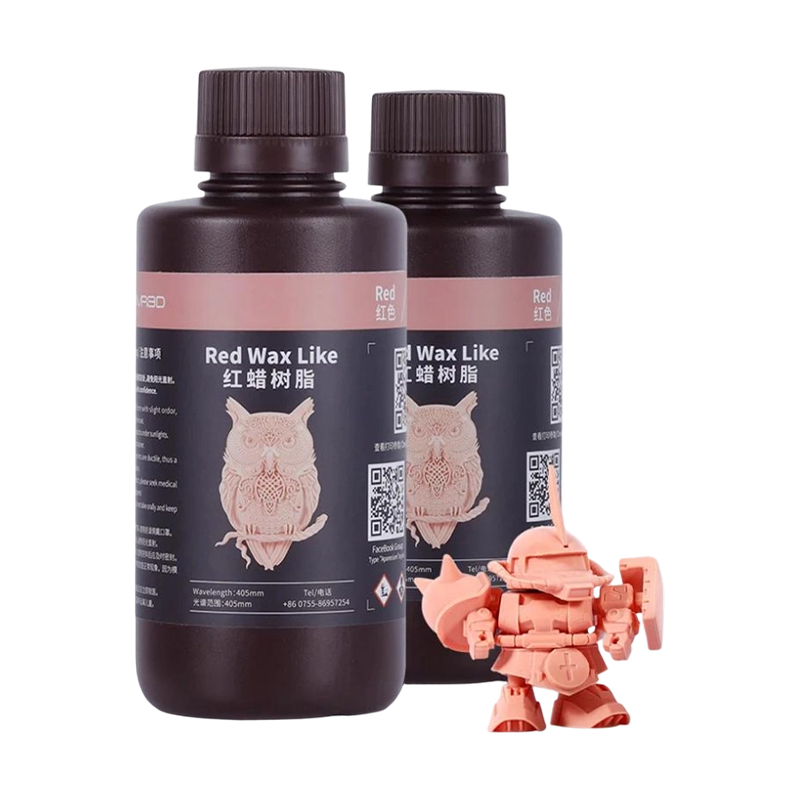
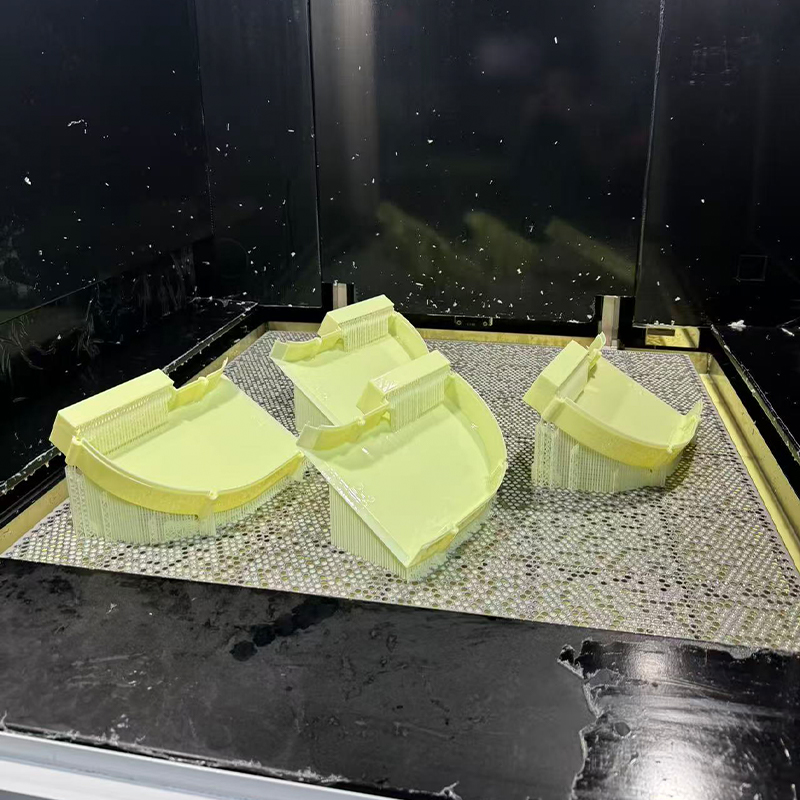
Stereolitografi menyembuhkan lapisan demi lapisan resin cair menggunakan laser yang ditelusuri ke seluruh area pembuatan, yang menghasilkan beberapa permukaan paling halus yang tersedia dalam proses pencetakan 3D apa pun. Layanan pencetakan sla 3d biasanya merupakan perhentian pertama untuk model penampilan, wadah transparan, penutup snap-fit, dan pola utama yang ditujukan untuk pengecoran vakum, karena permukaan yang keluar dari mesin sudah mendekati hasil akhir yang hanya dicapai oleh proses lain setelah pengamplasan sekunder.
Dimana pencetakan resin SLA mendapatkan tempatnya
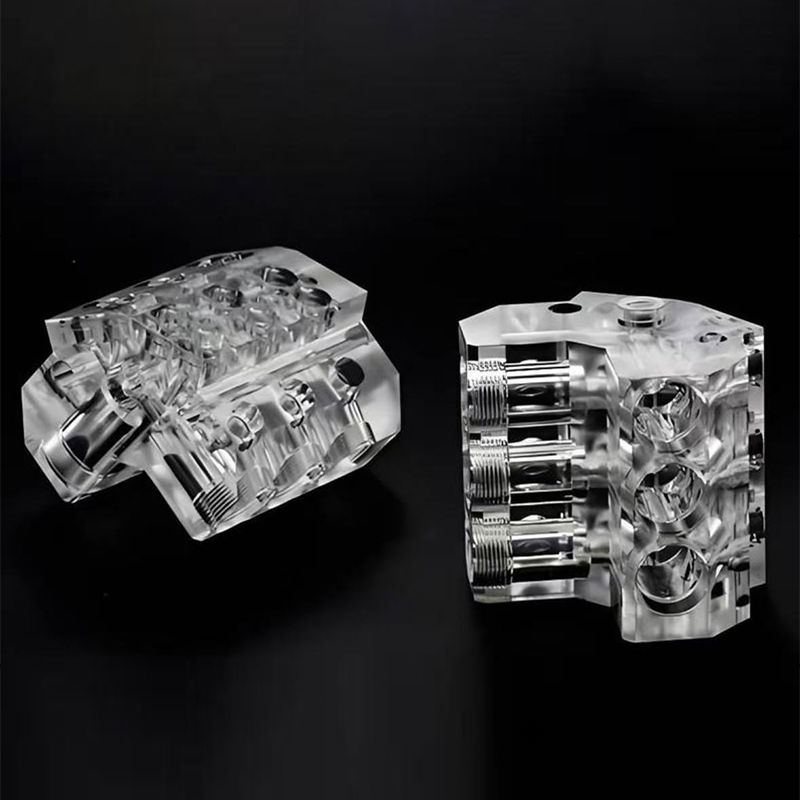
Pemasok Layanan Pencetakan 3D Resin SLA Tiongkok biasanya menyediakan kelompok resin standar, tangguh, transparan, dan tahan panas, masing-masing diformulasikan untuk tujuan hilir yang berbeda. Resin standar mengutamakan detail halus dan merupakan standar untuk tinjauan desain. Resin yang kuat dan tahan lama mempersempit kesenjangan dengan rekayasa termoplastik dan pemasangan jepret serta pengujian fungsional ringan. Resin transparan memungkinkan fitur internal diperiksa tanpa membelah bagiannya, yang berguna untuk desain fluidik dan pencahayaan. Nilai tahan panas mempertahankan bentuknya dalam kondisi hangat dan merupakan pilihan umum ketika bagian resin harus berfungsi ganda sebagai master cetakan jangka pendek, karena master harus bertahan dalam siklus pengecoran silikon berulang tanpa melunak.
Ketinggian lapisan antara 0,025 mm dan 0,1 mm adalah rutin, dan bagian SLA yang telah diselesaikan dengan baik dapat diampelas dan dipoles hingga permukaannya tidak dapat dibedakan dari sampel cetakan injeksi setelah melewati finishing permukaan. Inilah tepatnya mengapa pencetakan resin sla sering kali dipadukan dengan pengecoran vakum: bagian yang dicetak bukanlah produk akhir, melainkan master yang menentukan setiap salinan berikutnya.
Pencetakan 3D Resin DLP: Kecepatan dan Pengulangan untuk Proses Prototipe
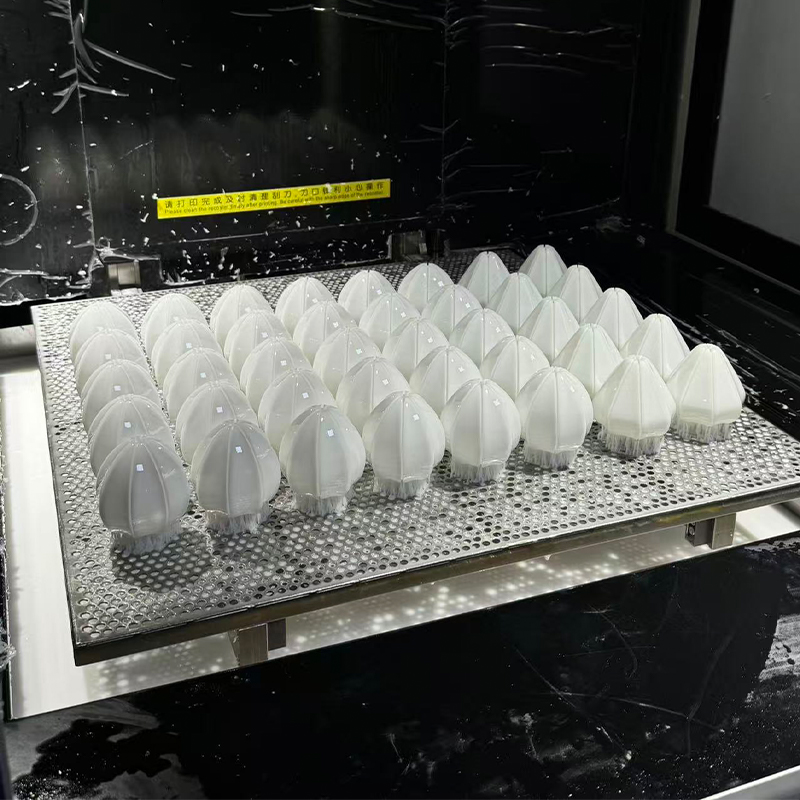
Pemrosesan Cahaya Digital menyembuhkan seluruh penampang resin dalam satu kilatan cahaya yang diproyeksikan daripada menelusurinya titik demi titik, yang memberikan Produsen Layanan Pencetakan 3D Resin DLP Tiongkok keunggulan kecepatan yang berarti pada bagian-bagian dengan tapak kecil dan ketinggian signifikan. Karena setiap lapisan disembuhkan dalam satu paparan terlepas dari berapa banyak detail yang dikandungnya, DLP sangat efisien untuk komponen kecil, kompleks secara geometris yang diproduksi dalam jumlah sedikit, itulah sebabnya DLP terkait erat dengan layanan prototipe pencetakan 3d yang perlu membalikkan iterasi desain dengan cepat.
DLP memiliki kandungan kimia resin yang sama dengan SLA dan juga sebagian besar kualitas permukaannya, namun kedua teknologi tersebut dioptimalkan untuk bentuk bangunan yang berbeda: SLA berskala lebih baik di seluruh area bangunan datar yang besar, sementara DLP menskalakan lebih efisien dalam arah vertikal untuk bagian yang lebih kecil. Penyedia layanan pembuatan prototipe 3D yang mumpuni akan menugaskan pekerjaan ke mesin mana pun yang sesuai dengan geometrinya, bukan menggunakan satu teknologi untuk setiap permintaan.
Aplikasi DLP yang khas
- Rumah konektor kecil dan klip memerlukan benang halus atau detail snap-fit.
- Komponen yang berdekatan dengan gigi, alat bantu dengar, dan perhiasan memerlukan tekstur permukaan setinggi mikron.
- Siklus desain berulang dimana beberapa revisi harus dicetak dan dibandingkan dalam satu hari kerja.
- Pola utama untuk komponen cor kecil yang akan direplikasi dengan pengecoran vakum dalam batch.
Pemasok Prototipe Pencetakan 3D Resin DLP Tiongkok yang juga mengerjakan mesin dan menyelesaikan suku cadang dapat membawa master DLP langsung ke pengecoran vakum tanpa serah terima, yang mana layanan prototipe printer 3d berhenti menjadi langkah mandiri dan menjadi bagian dari jalur produksi berkelanjutan.
Membandingkan SLA dan DLP pada Metrik yang Penting
Pembeli sering bertanya apakah SLA atau DLP adalah pilihan yang lebih baik tanpa menyadari keduanya termasuk dalam kelompok pengawetan resin yang sama dan berbeda terutama dalam cara pengaplikasian cahaya. Diagram batang di bawah ini menilai kedua teknologi dalam lima kriteria praktis dalam skala satu hingga sepuluh, berdasarkan kinerja tipikal dalam lingkungan produksi yang dikelola dengan baik.
Ada lima poin menonjol dari perbandingan ini. Kecepatan area datar yang besar mendukung SLA karena lasernya dapat melacak seluruh platform lebar dalam satu lintasan tanpa penalti resolusi yang dihadapi DLP ketika proyektor tetapnya harus melintasi bidang yang luas. Kecepatan vertikal bagian kecil lebih menyukai DLP karena alasan sebaliknya: tapak kecil berarti setiap lapisan berkedip hampir seketika terlepas dari seberapa tinggi bagian tersebut bertambah. Detail permukaan halus pada dasarnya terikat, karena keduanya dibatasi oleh kimia resin yang sama dan ukuran titik atau piksel yang sebanding pada pengaturan tipikal. Volume pembangunan yang besar jelas mendukung SLA, yang pendekatan berbasis lasernya dapat diterapkan pada platform yang lebih besar dan jauh lebih ekonomis dibandingkan sistem berbasis proyektor. Pengulangan batch sedikit lebih menguntungkan DLP karena bagian identik yang bersarang di bidang proyeksi tetap dapat disembuhkan dengan variasi posisi yang lebih sedikit dibandingkan laser yang menyapu area luas. Tidak ada teknologi yang secara kategoris lebih unggul; pilihan yang tepat sepenuhnya bergantung pada ukuran bagian dan bentuk batch , itulah sebabnya toko prototipe layanan pencetakan 3d yang serius menyediakan kedua jenis mesin daripada memaksakan setiap pekerjaan melalui satu platform.
Pencetakan 3D Nilon SLS: Bagian Fungsional Tanpa Struktur Pendukung
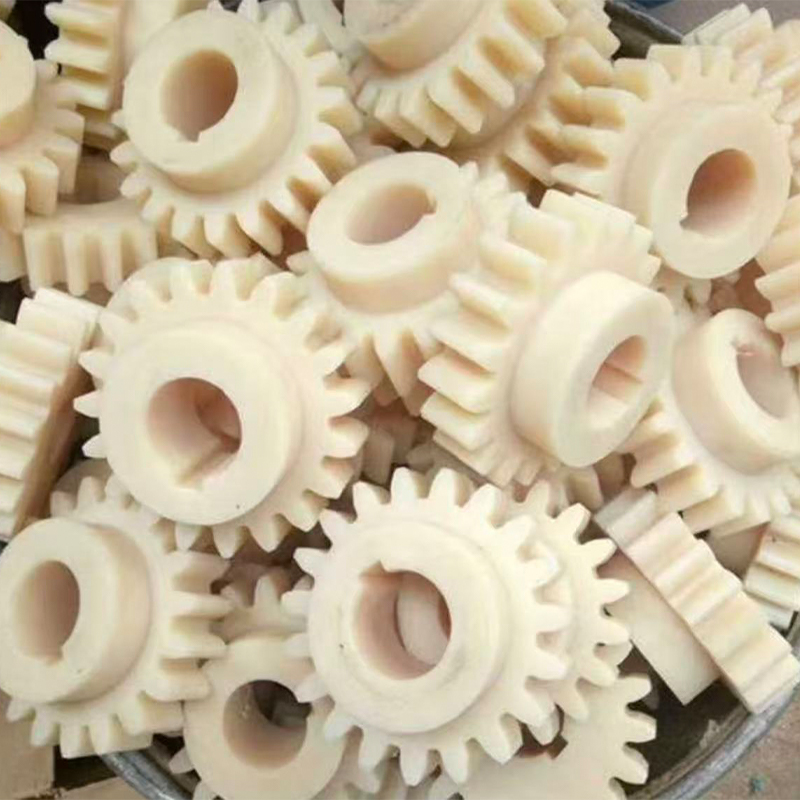
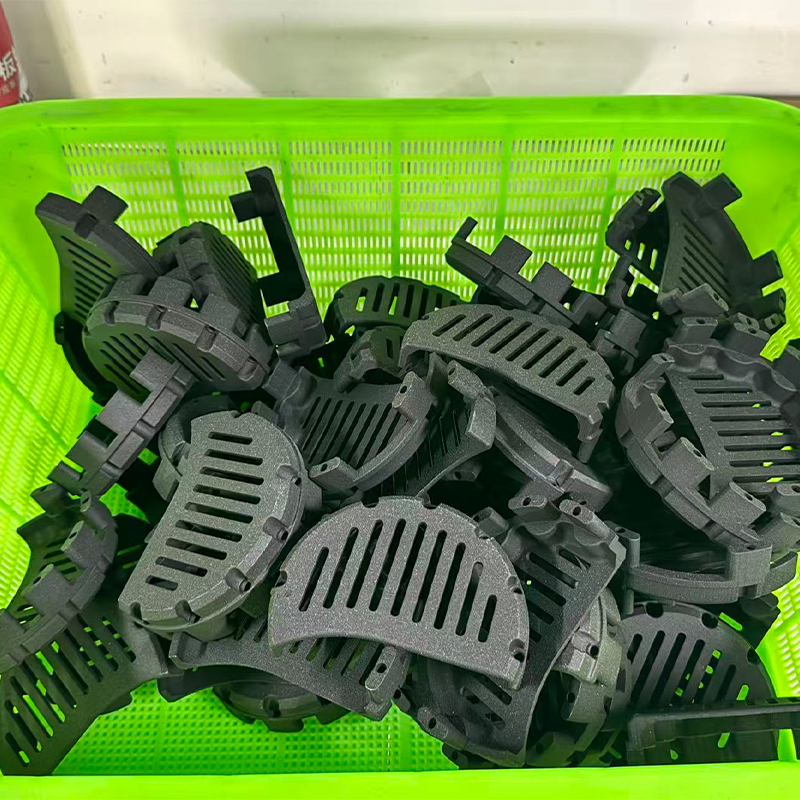
Sintering Laser Selektif menggabungkan bubuk nilon dengan laser di dalam lapisan bubuk yang dipanaskan, dan bubuk yang tidak menyatu di sekitar setiap bagian bertindak sebagai pendukungnya sendiri selama pembuatan. Fakta tunggal itu mengubah segalanya tentang apa yang dapat dihasilkan oleh layanan pencetakan 3d nilon: saluran internal, rakitan yang saling bertautan, rusuk tipis, dan engsel hidup dapat disarangkan dan dicetak bersama tanpa satu pun struktur pendukung yang harus dilepas setelahnya.
Perilaku material yang penting bagi bagian nyata
PA12 tetap menjadi kelas pekerja keras untuk pencetakan nilon sls, menawarkan keseimbangan yang baik antara kekakuan, ketahanan benturan, dan ketahanan kimia untuk penggunaan fungsional umum. PA11 menawarkan perpanjangan sebelum putus yang lebih besar, yang sesuai dengan fitur snap-fit dan suku cadang yang dapat dilenturkan berulang kali saat digunakan. Nilai nilon yang diisi kaca dan diisi karbon meningkatkan kekakuan dan stabilitas dimensi secara substansial, yang penting untuk jig, perlengkapan, dan braket yang harus menahan datum yang tepat di bawah gaya penjepit. Karena Suku cadang nilon 3d keluar dari mesin dengan sifat mekanik yang cukup isotropik di sebagian besar bidang , mereka dapat diperlakukan sebagai prototipe fungsional asli dan bukan sebagai model tampilan, asalkan orientasi bagian selama pembuatan telah dipertimbangkan untuk beban yang benar-benar akan dilihat.
Permukaan as-built memiliki karakteristik tekstur matte yang sedikit berbutir dari bubuk di sekitarnya. Untuk bagian yang akan dicat atau diselesaikan secara kosmetik, tekstur ini dihilangkan selama penyelesaian permukaan melalui peledakan manik, penghalusan uap, atau pengamplasan tangan sebelum pelapis apa pun diterapkan.
SLM Logam 3D Pencetakan: Geometri yang Tidak Dapat Dicapai oleh Pemesinan
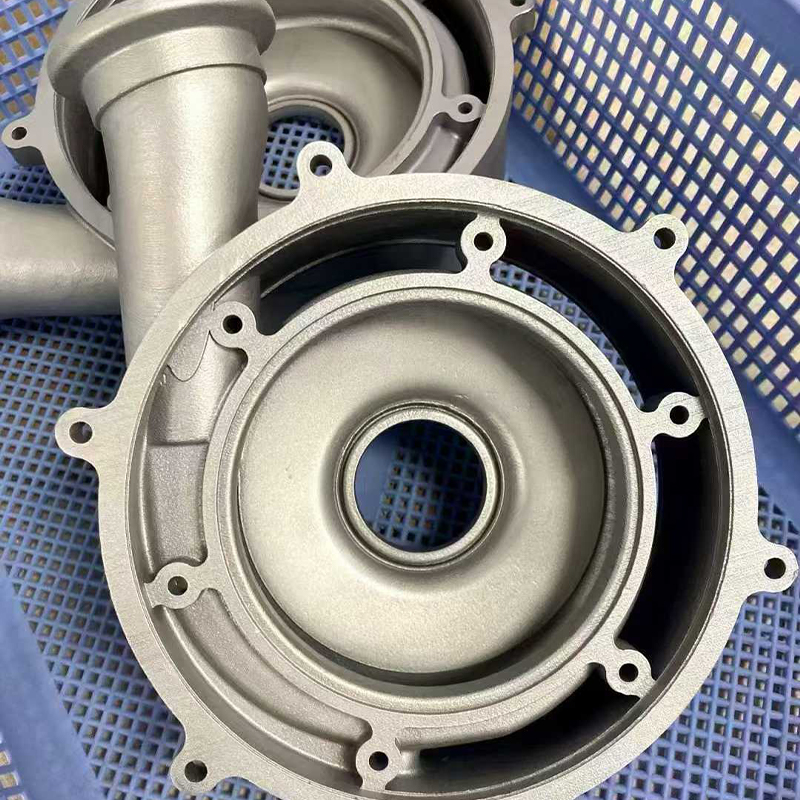
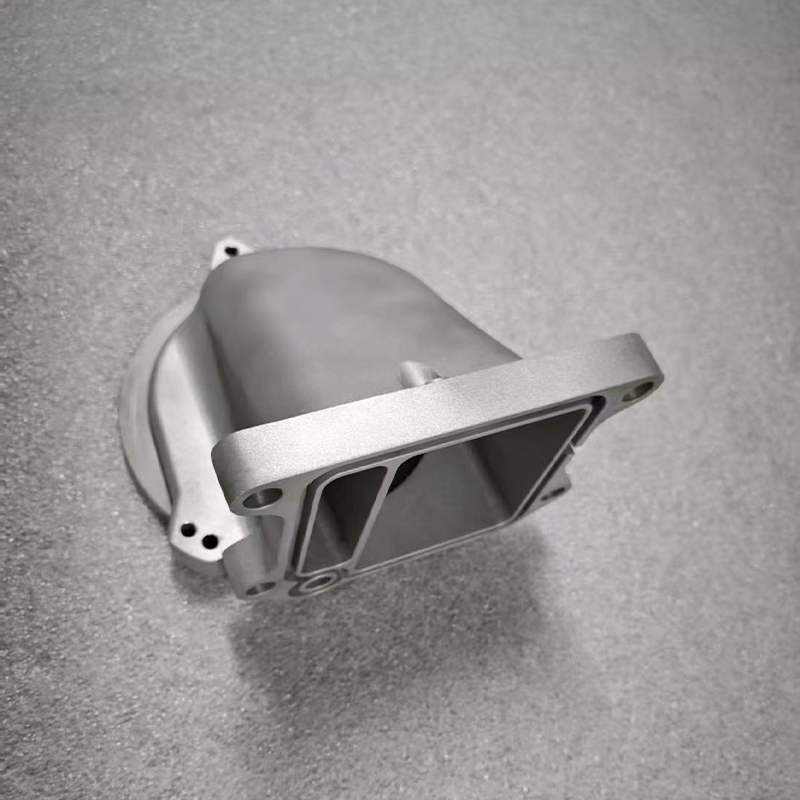
Peleburan Laser Selektif melelehkan sepenuhnya bubuk logam lapis demi lapis untuk menghasilkan bagian logam yang padat dan fungsional langsung dari file digital. Operasi pencetakan 3D logam industri mempertahankan geometri yang tidak dapat dijangkau oleh alat pemotong secara fisik: saluran pendingin konformal yang mengikuti kontur rongga cetakan, struktur kisi internal yang mengurangi berat sambil mempertahankan kekakuan, dan jalur beban yang dioptimalkan dengan topologi yang merutekan material hanya di tempat yang sesuai dengan analisis tegangan.
Disiplin bahan dan pasca pemrosesan
Pabrik Layanan Pencetakan 3D Logam SLM China biasanya memproses paduan aluminium untuk komponen struktural ringan, baja tahan karat untuk komponen tahan korosi, baja perkakas untuk sisipan cetakan yang memerlukan pendinginan konformal, dan titanium untuk aplikasi berkekuatan tinggi dan berbobot rendah. Apa yang membedakan pencetakan 3d logam khusus yang dilakukan dengan benar dari kemampuan dekoratif semata adalah urutan yang mengikuti pembuatan: penghilangan tegangan saat bagian masih terpasang pada pelat pembuat, pelepasan kawat-EDM atau gergaji pita secara hati-hati dari pelat, pelepasan penyangga, dan pemesinan akhir pada setiap permukaan penyegelan, lubang bantalan, dan fitur berulir. Komponen SLM yang belum selesai dikerjakan pada permukaan fungsionalnya tidak boleh dipasang sebagai komponen presisi , terlepas dari seberapa akurat hasil cetakan mentahnya.
Untuk komponen yang lebih besar, pencetakan 3D logam besar umumnya dilakukan melalui orientasi bagian yang cermat dan, jika perlu, segmentasi dan penyatuan, karena ruang pembuatan lapisan serbuk logam secara inheren lebih kecil daripada sistem polimer. Perusahaan percetakan 3d logam yang juga mengoperasikan departemen CNC dapat menyelesaikan mesin rakitan logam tersegmentasi hingga toleransi akhir di fasilitas yang sama yang mencetaknya, menghindari pengiriman kedua untuk bagian logam yang mahal dan sebagian selesai.
Empat Teknologi Pencetakan Berdampingan
Tabel di bawah ini merangkum cakupan praktis SLA, DLP, SLS, dan SLM sebagaimana biasanya disediakan, untuk mendukung pemilihan teknologi tahap pertama sebelum perencanaan proses terperinci dimulai.
| Teknologi | Ketinggian lapisan yang khas | Permukaan as-built | Keluarga materi | Penggunaan yang paling sesuai |
|---|---|---|---|---|
| SLA | 0,025–0,1 mm | Ra 3–6 m | Resin standar, tangguh, transparan, dan tahan panas | Model penampilan, ahli cetakan |
| DLP | 0,025–0,1 mm | Ra 3–6 m | Resin standar dan rekayasa | Bagian detail kecil, iterasi cepat |
| SLS | 0,06–0,12mm | Ra 10–15 mikron | PA12, PA11, diisi nilon | Bagian fungsional, rakitan kompleks |
| SLM | 0,02–0,06 mm | Ra 8–20 mikron | Aluminium, tahan karat, baja perkakas, titanium | Bagian penahan beban dan tugas termal |
Pola pada tabel ini konsisten: resolusi dan kualitas permukaan bergerak ke satu arah saat material berpindah dari resin ke logam, sementara kemampuan fungsional berpindah ke arah lain. SLA dan DLP berada di posisi terbaik untuk penyelesaian akhir namun lembut untuk tugas mekanis, SLS berada di tengah dengan daya tahan fungsional asli, dan SLM berada di ujung di mana proses plastik tidak dapat mengikuti. Tidak ada satu pun teknologi dalam tabel ini yang mengungguli teknologi lainnya di setiap kolom , itulah sebabnya Pemasok Layanan Percetakan 3D Industri Tiongkok yang mengoperasikan keempatnya tetap membuka setiap opsi untuk klien yang bagiannya berevolusi dari model tinjauan desain menjadi komponen produksi penahan beban.
Pengecoran Vakum: Menggandakan Master Menjadi Batch Siap Produksi
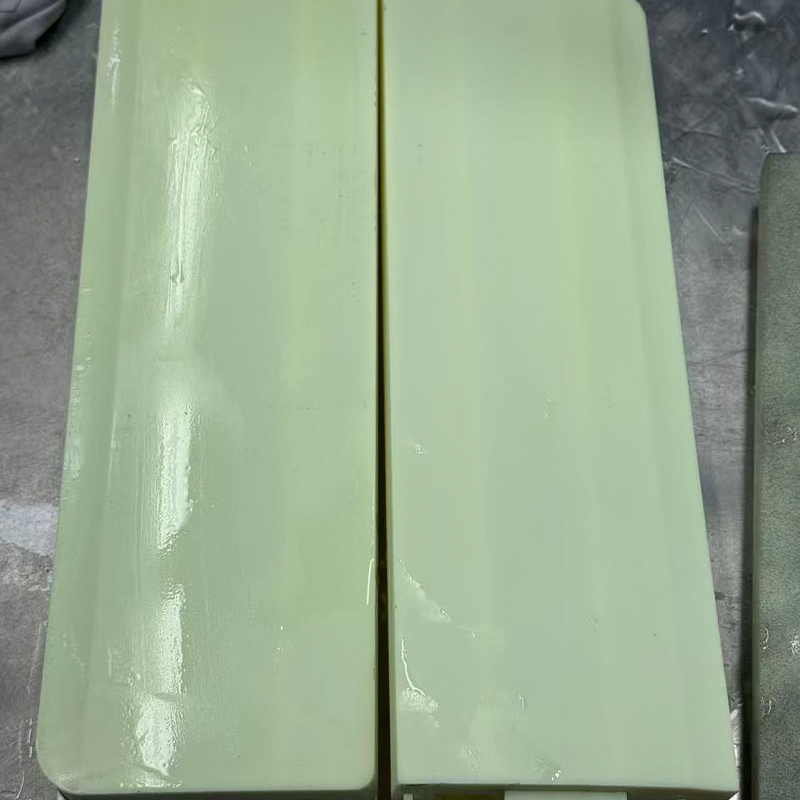
Pengecoran vakum, juga dikenal sebagai replikasi cetakan silikon, menempati ruang antara satu prototipe tervalidasi dan alat produksi lengkap. Pabrik Layanan Pengecoran Vakum Tiongkok mengambil pola utama, paling sering diproduksi dengan pencetakan SLA atau DLP atau dengan pemesinan presisi, dan membungkusnya dalam silikon cair yang melapisi setiap detail permukaan. Cetakan yang diawetkan dipotong sepanjang garis perpisahan yang direncanakan, dan resin poliuretan yang dirancang untuk meniru ABS, polipropilen, karet, atau akrilik transparan dituangkan dalam kondisi vakum ke dalam rongga yang dihasilkan, menghilangkan udara terperangkap yang seharusnya meninggalkan rongga pada hasil pengecoran akhir.
Bagan garis di bawah ini melacak jumlah rata-rata salinan yang dapat digunakan yang tersisa saat pengecoran berturut-turut diambil dari satu cetakan, yang menggambarkan mengapa cetakan biasanya dihentikan dan diganti daripada didorong tanpa batas waktu.
Kurva ini menjelaskan aturan perencanaan standar yang digunakan di seluruh industri. Kesetiaan dimensi tetap sangat dekat dengan master untuk sepuluh hingga lima belas pengecoran pertama, itulah sebabnya salinan awal dari cetakan tidak dapat dibedakan dari pola master itu sendiri. Penurunan ini semakin cepat setelah pengecoran kelima belas karena silikon mulai kehilangan elastisitas dan sudut dalam yang tajam sedikit membulat pada setiap siklus pembongkaran. Pada sekitar casting dua puluh lima, kesetiaan biasanya sudah cukup menurun sehingga operasi yang sadar kualitas akan menghentikan cetakan daripada mengambil risiko suku cadang yang tidak dapat ditoleransi sampai ke klien. Inilah sebabnya mengapa pesanan seratus potong direncanakan sekitar empat hingga lima cetakan paralel daripada satu cetakan yang habis , karena menjalankan cetakan secara paralel menjaga setiap pengecoran berada dalam wilayah ketelitian tinggi pada kurva ini. Kesimpulan praktis bagi pembeli adalah bahwa kutipan batch pengecoran vakum harus menentukan berapa banyak cetakan yang akan digunakan, bukan hanya jumlah total cetakan, karena detail tersebut menentukan konsistensi dimensi batch secara keseluruhan.
Layanan Penyelesaian Permukaan: Mengubah Bagian Mentah Menjadi Produk Jadi
Setiap proses yang dijelaskan di atas meninggalkan bagian dengan tekstur mentah yang khas, dan tidak ada satupun yang biasanya dikirim dalam keadaan mentah tersebut ke pelanggan akhir. Produsen Jasa Penyelesaian Permukaan di Tiongkok mengubah blanko yang dicetak, dicor, atau dikerjakan dengan mesin menjadi bagian yang sesuai dengan tampilan yang diinginkan dan persyaratan permukaan fungsional, dan tahap ini harus ditentukan dengan presisi yang sama dengan toleransi dimensi apa pun.
Opsi penyelesaian tersedia untuk komponen yang dicetak, dicetak, dan dikerjakan
- Pengamplasan dan pemolesan tangan untuk menghilangkan garis lapisan dari bagian SLA, DLP dan SLS sebelum pelapisan.
- Peledakan manik dan pasir untuk tekstur matte yang seragam pada bagian nilon dan logam.
- Penghalusan uap untuk komponen nilon yang memerlukan permukaan tertutup dan gesekan rendah.
- Lukisan semprot disesuaikan dengan referensi warna yang disediakan dalam sistem kilap, satin, matte, atau sentuhan lembut.
- Anodisasi untuk komponen SLM aluminium yang memerlukan ketahanan terhadap korosi dan warna yang konsisten.
- Elektroplating dan pelapisan logam vakum untuk permukaan dekoratif reflektif pada substrat plastik atau logam.
- Pencetakan pad, sablon sutra, dan penandaan laser untuk logo, legenda, dan kode ketertelusuran.
Pemasok Penyelesaian Permukaan Suku Cadang CNC Tiongkok yang juga mengoperasikan jalur pencetakan, pengecoran, dan permesinan dapat membawa suku cadang melalui tahap ini tanpa mentransfernya ke vendor luar, yang merupakan hal paling penting untuk rakitan kosmetik di mana warna dan kilap harus cocok di seluruh suku cadang yang diproduksi dengan proses yang berbeda. Penutupan benang, lubang bantalan dan permukaan penyegelan sebelum pelapisan adalah satu-satunya masalah kualitas yang paling umum dalam penyelesaian permukaan , karena cat atau lapisan film pada umumnya menambah ketebalan 30 hingga 60 mikron yang akan menutup ruang fungsional jika fitur tersebut tidak dilindungi.
Memilih Rute berdasarkan Ukuran Batch: Kerangka Keputusan
Volume sering kali menjadi faktor paling menentukan dalam memilih antara pencetakan langsung dan pengecoran vakum, lebih dari sekedar material atau geometri saja. Bagan di bawah menggambarkan upaya setara biaya rata-rata per komponen, yang dinyatakan sebagai indeks relatif dan bukan angka mata uang, terhadap ukuran batch untuk empat teknologi pencetakan dan pengecoran vakum.
Pola persilangan dalam bagan ini adalah satu-satunya informasi yang paling berguna untuk pengambilan keputusan ukuran batch. Pada satu batch, pengecoran vakum berada di puncak skala upaya karena seluruh langkah pembuatan cetakan dibebankan pada satu bagian, sehingga memastikan bahwa pengecoran tersebut tidak boleh dipilih untuk satu kali saja. Sekitar sepuluh keping, kurva pengecoran vakum telah turun tajam dan terus menurun lebih cepat dibandingkan teknologi pencetakan mana pun seiring dengan pertumbuhan volume, melewati bawah pencetakan resin SLA dan DLP jauh sebelum angka lima puluh keping. Logam SLM secara konsisten berada di atas kurva resin dan nilon pada setiap ukuran batch yang ditampilkan, mencerminkan tambahan pasca-pemrosesan yang dibutuhkan setiap cetakan logam, berapa pun kuantitasnya. Nilon SLS tetap menjadi kurva paling datar dan terendah di hampir seluruh jajaran produk, yang merupakan keunggulan komersial utamanya: upaya per bagian yang dapat diprediksi tanpa memerlukan investasi perkakas pada volume berapa pun. Titik persilangan antara pencetakan langsung dan pengecoran vakum biasanya berkisar antara lima belas dan tiga puluh lembar , yang merupakan kisaran di mana sebagian besar pembeli harus secara aktif membandingkan kedua rute daripada memilih rute mana pun yang mereka gunakan terakhir kali.
Perbandingan Kemampuan Jangkauan Penuh di Kelima Rute
Bagan radar di bawah ini menilai resin SLA/DLP, nilon SLS, logam SLM, dan pengecoran vakum pada lima kriteria yang secara konsisten muncul dalam percakapan pengadaan, dalam skala satu hingga lima, untuk mendukung perbandingan sekilas di setiap rute yang tercakup dalam artikel ini.
Hamparan ini membuat trade-off pada kelima kriteria terlihat sekaligus. SLA dan DLP membentuk bentuk yang memanjang ke arah permukaan akhir dan kecepatan satu bagian, menegaskan peran mereka sebagai rute tercepat menuju prototipe yang rapi namun paling lemah dalam tugas mekanis. Logam SLM memiliki daya tarik yang kuat terhadap tugas mekanis dan jangkauan material, sekaligus mengurangi skalabilitas batch dan kecepatan satu bagian, mencerminkan kenyataan bahwa setiap konstruksi logam memerlukan pasca-pemrosesan tetap yang substansial terlepas dari betapa sederhananya bagian tersebut. Nilon SLS menghasilkan poligon yang paling seimbang dan berukuran sedang, yang konsisten dengan perannya sebagai jalan tengah yang dapat diandalkan untuk komponen fungsional yang perlu diproduksi berulang kali tanpa kerapuhan resin atau overhead logam. Pengecoran vakum sangat mengarah pada skalabilitas batch dan penyelesaian permukaan sambil berkontraksi pada kecepatan satu bagian, yang sangat cocok dengan identitasnya sebagai proses penggandaan dan bukan proses pembuatan pertama. Tidak ada satu bentuk pun yang mencakup seluruh bagan , yang merupakan bukti paling jelas bahwa hubungan pemasok yang benar-benar bermanfaat bergantung pada akses terhadap keempat teknologi pencetakan ditambah pengecoran dan penyelesaian akhir, bukan keahlian hanya pada salah satu teknologi tersebut.
Tentang Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd.
Zhejiang Jiaheng Intelligent Equipment Manufacturing Co, Ltd adalah pelopor dalam inovasi industri dan manufaktur. Tim desain ahli kami mengubah ide klien menjadi desain produk yang praktis dan estetis. Kami menawarkan pencetakan 3D dalam resin, nilon, logam, dan bahan lainnya, dan memiliki permesinan canggih. Replikasi cetakan silikon memungkinkan produksi skala kecil berbiaya rendah dan presisi tinggi. Perawatan permukaan seperti pengecatan meningkatkan penampilan produk. Dengan layanan terpadu kami, klien dapat menyelesaikan proses desain hingga produk dalam satu platform, sehingga menghemat waktu dan biaya. Kami bertujuan untuk menjadi mitra jangka panjang yang dapat diandalkan untuk pengembangan industri.
Dalam struktur tersebut, pencetakan resin SLA dan DLP melayani percakapan desain paling awal, nilon SLS membawa prototipe fungsional dan suku cadang penggunaan akhir bervolume rendah, logam SLM mengambil geometri dan kasus beban yang tidak dapat dicapai oleh proses lain, pengecoran vakum melipatgandakan master yang tervalidasi menjadi batch siap produksi, dan penyelesaian permukaan menghasilkan setiap suku cadang dalam kondisi yang diharapkan oleh pasar akhir. Setiap tahap berbagi file bagian yang sama, catatan kualitas yang sama, dan titik kontak teknik yang sama , yang merupakan makna praktis dari platform terpadu dan bukan merupakan deskripsi pemasaran dari platform tersebut.
Menentukan Pekerjaan Sehingga Teknologi yang Tepat Dapat Dipilih
Permintaan yang ditentukan dengan baik menghilangkan sebagian besar dugaan dari pemilihan teknologi, dan urutan di bawah ini mencerminkan informasi yang sebenarnya dibutuhkan seorang teknisi sebelum merekomendasikan SLA, DLP, SLS, SLM, atau pengecoran vakum.
- Nyatakan tujuan bagian tersebut dengan jelas: tinjauan visual, pemeriksaan kesesuaian, uji fungsional, atau komponen penggunaan akhir.
- Tentukan jumlah yang dibutuhkan saat ini dan jumlah yang mungkin dibutuhkan dalam enam bulan ke depan.
- Identifikasi fitur apa pun yang harus kedap air, menahan beban, transparan, atau terkena panas.
- Perhatikan apakah bagian tersebut harus sesuai dengan standar warna, tekstur, atau kilap yang ada.
- Tandai geometri internal apa pun, seperti saluran atau kisi, yang tidak dapat diakses oleh alat pemotong.
- Konfirmasikan lingkungan pengoperasian, termasuk kisaran suhu dan paparan bahan kimia atau sinar matahari.
Pabrik Percetakan 3D Resin DLP Kustom Tiongkok atau pemasok logam SLM yang menerima informasi ini sebelumnya dapat merekomendasikan rute dengan percaya diri daripada default ke mesin mana pun yang gratis. Keputusan teknologi harus mengikuti persyaratan bagian tersebut, bukan sebaliknya , dan pemasok yang menanyakan pertanyaan-pertanyaan ini sebelum mengutip menunjukkan dengan tepat disiplin tersebut.
Pertanyaan yang Sering Diajukan
Q1: Apa perbedaan praktis utama antara pencetakan SLA dan DLP?
Keduanya menyembuhkan resin cair dan menghasilkan kualitas permukaan yang sebanding, tetapi skalanya berbeda. SLA menggunakan laser yang menelusuri setiap lapisan titik demi titik, yang berskala secara efisien di seluruh platform bangunan datar yang besar. DLP memproyeksikan seluruh lapisan sekaligus, yang lebih cepat untuk bagian kecil dengan ketinggian yang signifikan karena waktu pembuatan bergantung pada jumlah lapisan, bukan jumlah detail per lapisan. Dalam praktiknya, pilih SLA untuk komponen yang lebih besar atau lebih luas dan DLP untuk komponen kecil dan detail yang diproduksi dalam jumlah kecil.
Q2: Dapatkah suku cadang nilon SLS digunakan sebagai komponen produksi akhir, atau hanya prototipe?
Suku cadang nilon SLS secara rutin digunakan sebagai komponen produksi akhir, khususnya pada grade berisi kaca atau karbon yang menambah kekakuan dan stabilitas dimensi. Mereka berfungsi dengan baik sebagai braket, rumah, saluran, jig, dan perlengkapan di banyak industri. Pertimbangan utamanya adalah tekstur permukaan, yang dapat disempurnakan melalui peledakan manik atau penghalusan uap, dan paparan sinar ultraviolet dalam jangka panjang atau suhu tinggi yang berkelanjutan, yang keduanya harus diperiksa berdasarkan lembar data material tertentu sebelum spesifikasi akhir.
Q3: Mengapa bagian logam SLM perlu dikerjakan setelah dikeluarkan dari printer?
Pencetakan logam as-built mencapai toleransi tingkat pemesinan yang baik namun tidak pada fitur fungsional, dan penyelesaian permukaannya, meskipun dapat diterima untuk banyak geometri, umumnya terlalu kasar untuk menyegel permukaan, lubang bantalan, atau benang presisi. Penyelesaian pemesinan setelah penghilangan tegangan dan pelepasan dukungan menjadikan fitur spesifik ini sesuai dengan toleransi dan penyelesaian permukaan yang benar-benar diperlukan oleh aplikasi, sekaligus meninggalkan geometri internal kompleks persis seperti yang dicetak. Kombinasi inilah yang menyebabkan pemasok percetakan logam yang serius mengoperasikan departemen permesinan daripada mengirimkan suku cadang langsung dari pelat pembuatan.
Q4: Pada ukuran batch berapa pengecoran vakum menjadi lebih efisien daripada pencetakan langsung?
Crossover biasanya terdiri dari lima belas hingga tiga puluh buah, tergantung pada ukuran bagian dan kompleksitas geometris. Di bawah kisaran tersebut, upaya tetap untuk membangun cetakan melebihi manfaatnya. Di atas itu, biaya cetakan tersebar di cukup banyak bagian sehingga pengecoran vakum menjadi rute yang lebih efisien, dan keuntungannya terus bertambah seiring bertambahnya ukuran batch menuju titik di mana alat produksi pada akhirnya dapat digunakan.
Q5: Berapa banyak bagian yang dapat diproduksi dari satu cetakan pengecoran vakum sebelum kualitasnya turun?
Kesetiaan dimensi tetap mendekati master asli selama kira-kira lima belas pengecoran pertama dan kemudian menurun karena silikon secara bertahap kehilangan elastisitas dan sudut dalam yang tajam melunak. Sebagian besar operasi yang sadar kualitas menghentikan cetakan sekitar dua puluh hingga dua puluh lima tanda pengecoran daripada mengambil risiko bagian-bagian yang berada di luar toleransi. Untuk pesanan yang lebih besar, beberapa cetakan diproduksi dari master yang sama dan dijalankan secara paralel, menjaga setiap pengecoran dalam bagian kurva dengan ketelitian tinggi.
Q6: Apakah penyelesaian permukaan mengubah dimensi bagian yang dicetak atau dicetak?
Ya, dan ini adalah salah satu detail yang paling sering diabaikan dalam sebuah spesifikasi. Pengamplasan menghilangkan sejumlah kecil material yang umumnya dapat dikontrol, sementara pengecatan semprot dan pelapisan menambah ketebalan material, biasanya berkisar antara 30 hingga 60 mikron per permukaan tergantung pada sistem pelapisannya. Fitur apa pun dengan jarak fungsional yang ketat, seperti lubang bantalan, lubang berulir, atau permukaan segel, harus ditutup sebelum pelapisan atau dikerjakan setelah penyelesaian akhir, daripada dibiarkan menyerap ketebalan film apa pun yang diterapkan pada proses tersebut.
Informasi Kontak
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
TAMBAHKAN
-

Gedung 7, No. 188, Bagian Hongni Jalan Zha Wang, Kecamatan Danghu, Kota Pinghu, Kota Jiaxing, Provinsi Zhejiang, Tiongkok
Hak Cipta © 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. Produsen Platform Manufaktur Cerdas Terintegrasi OEM/ODM
