- Layanan Pencetakan 3D

- Layanan Pemesinan CNC

- Layanan Pengecoran Vakum

- Jasa Finishing Permukaan

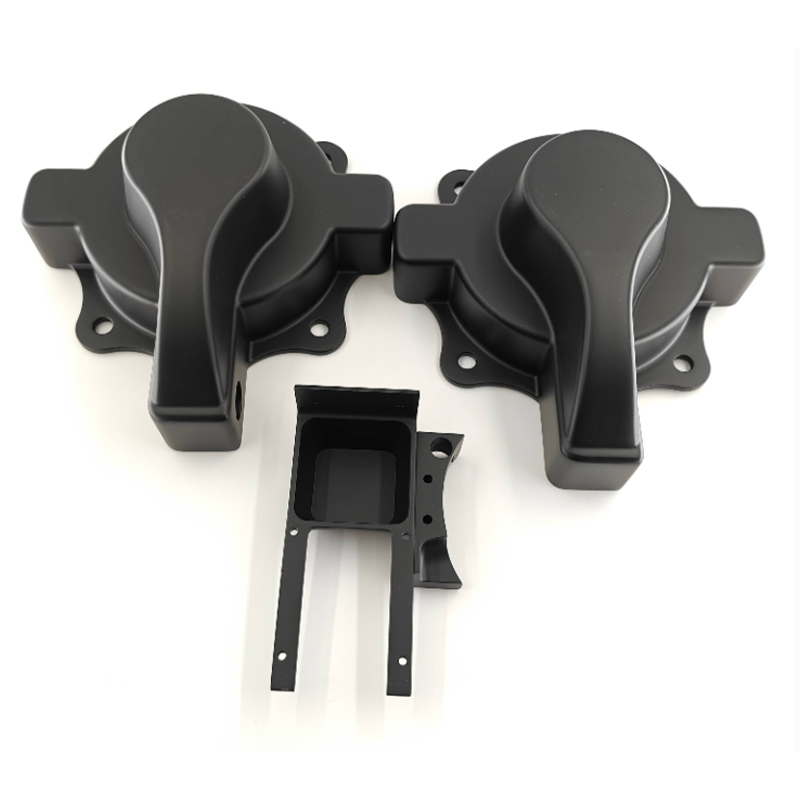
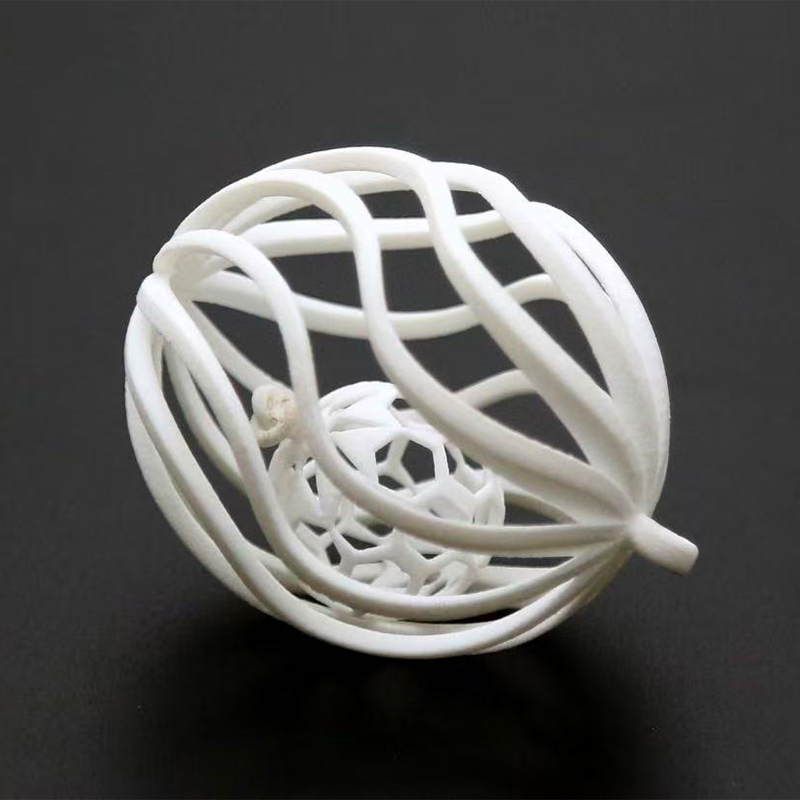
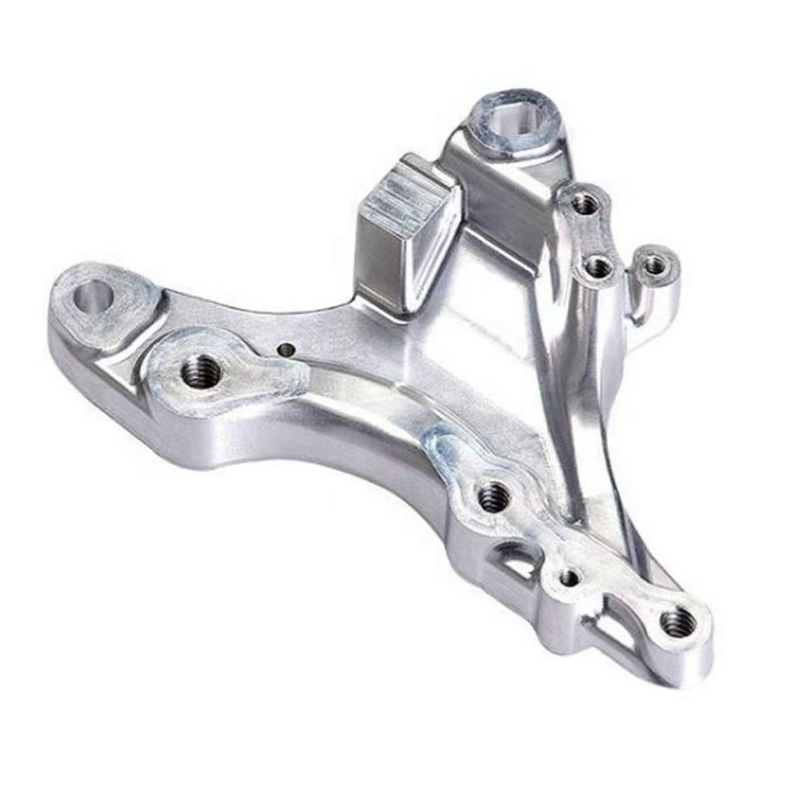
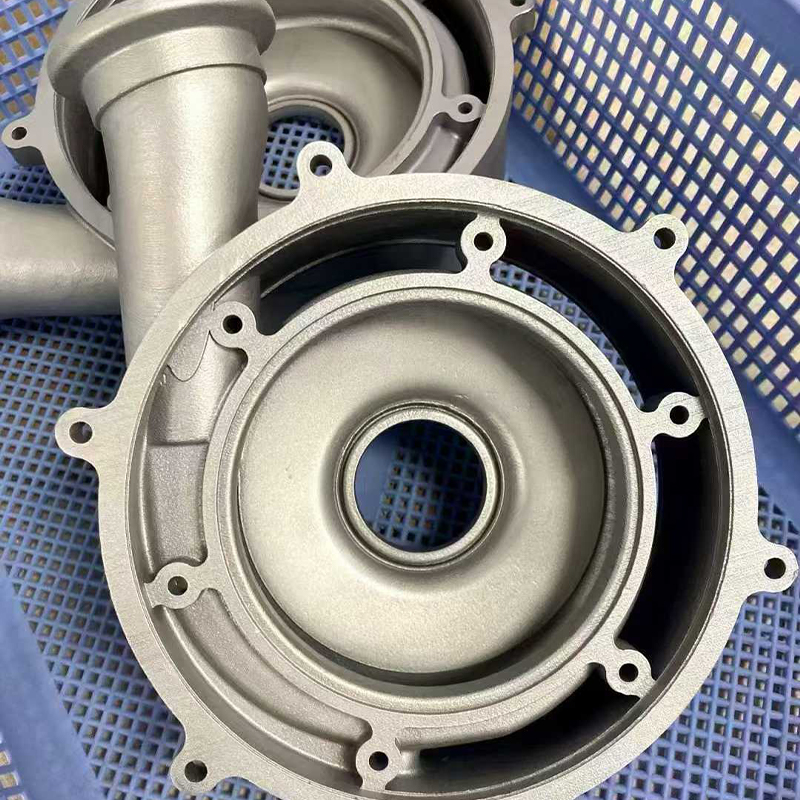
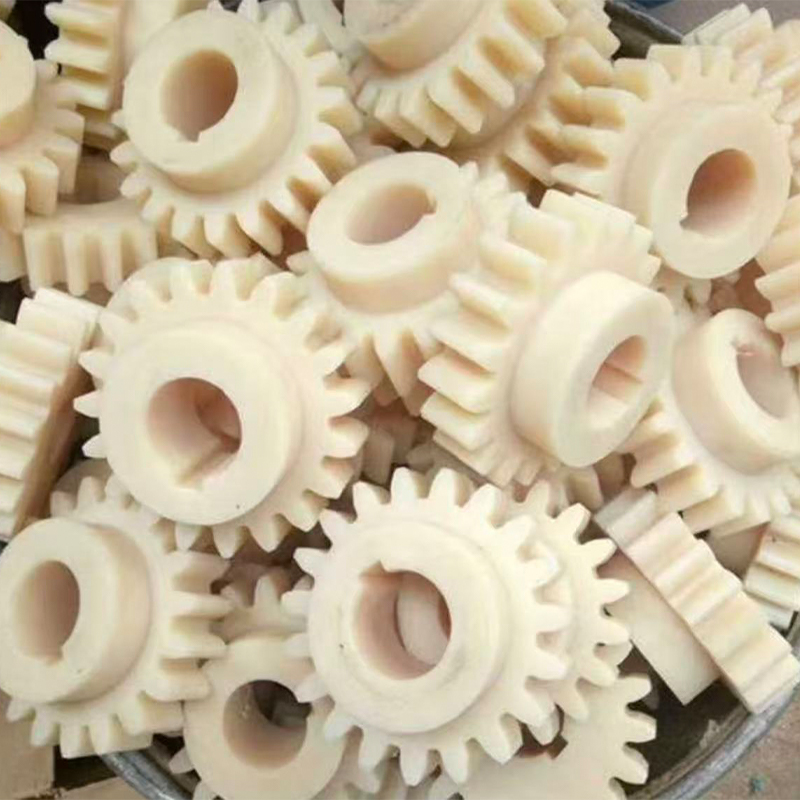
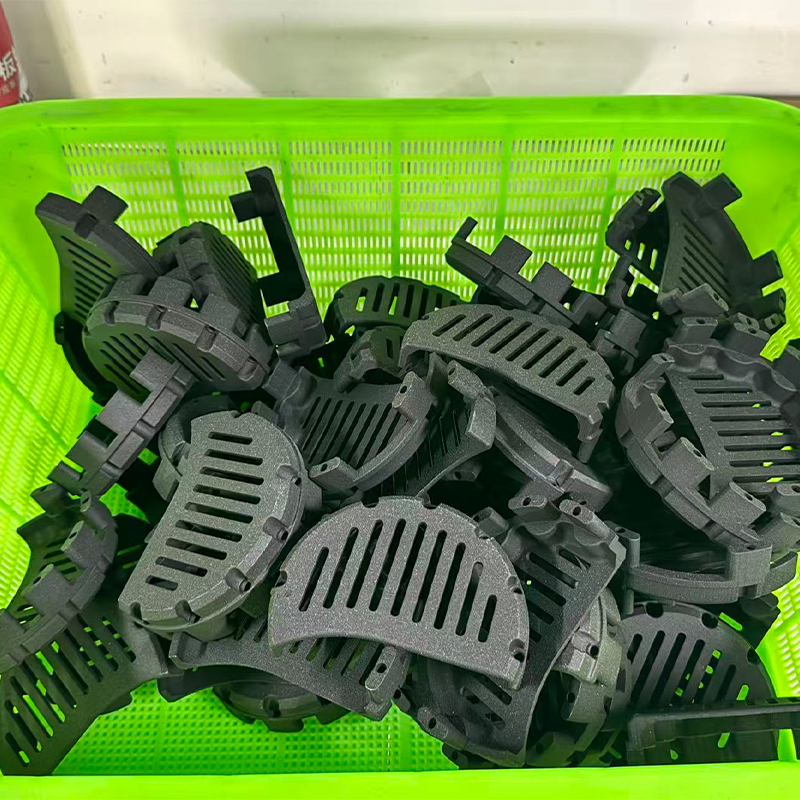
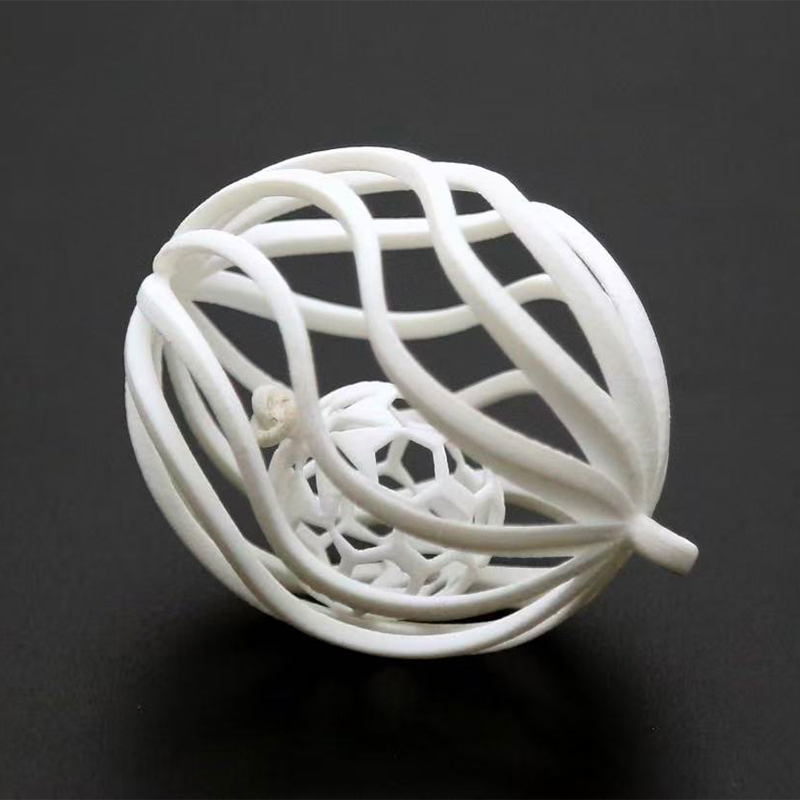
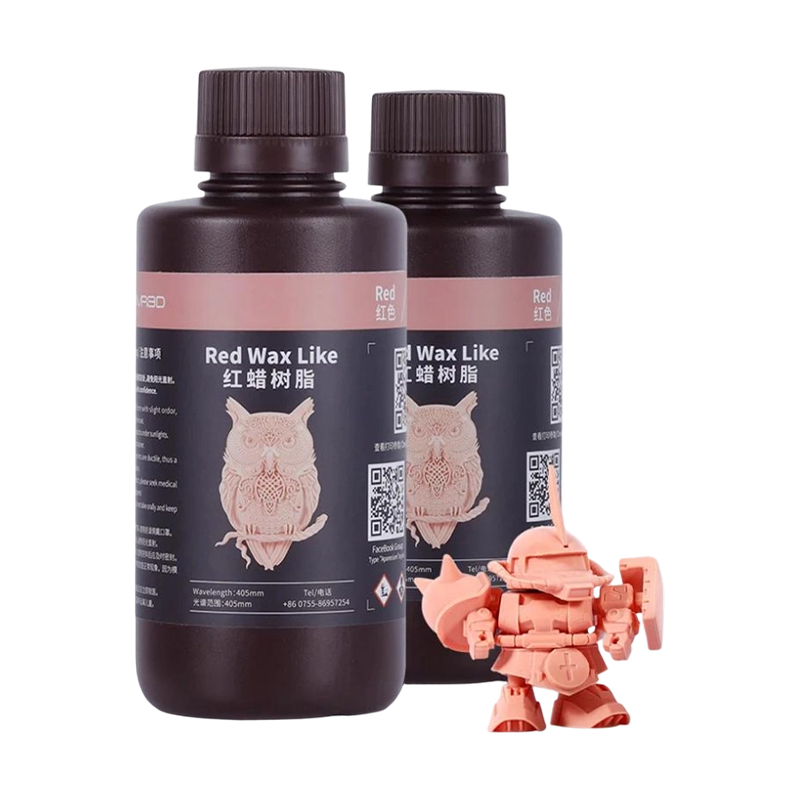
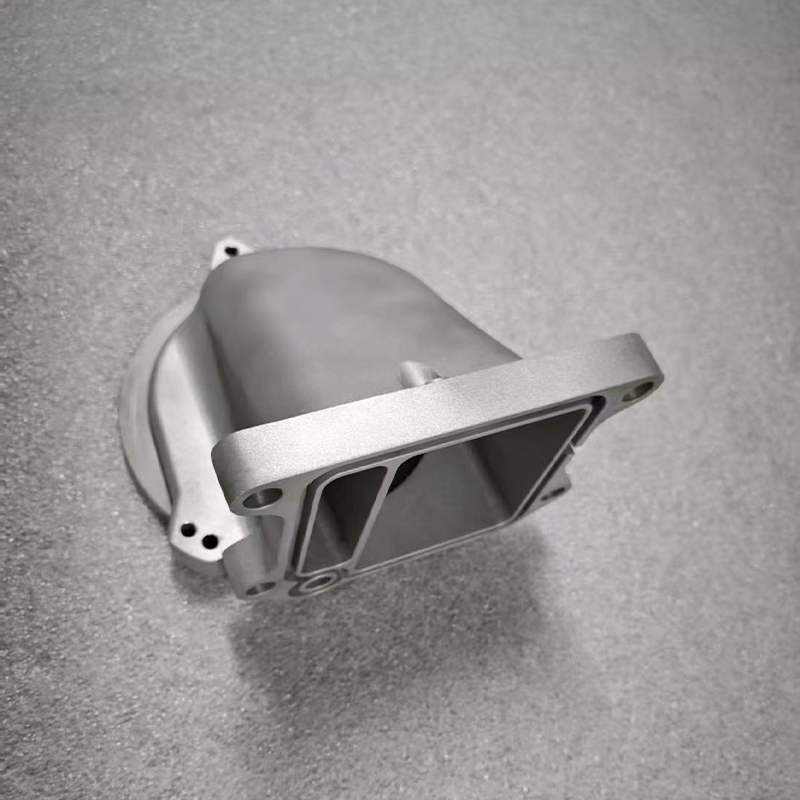
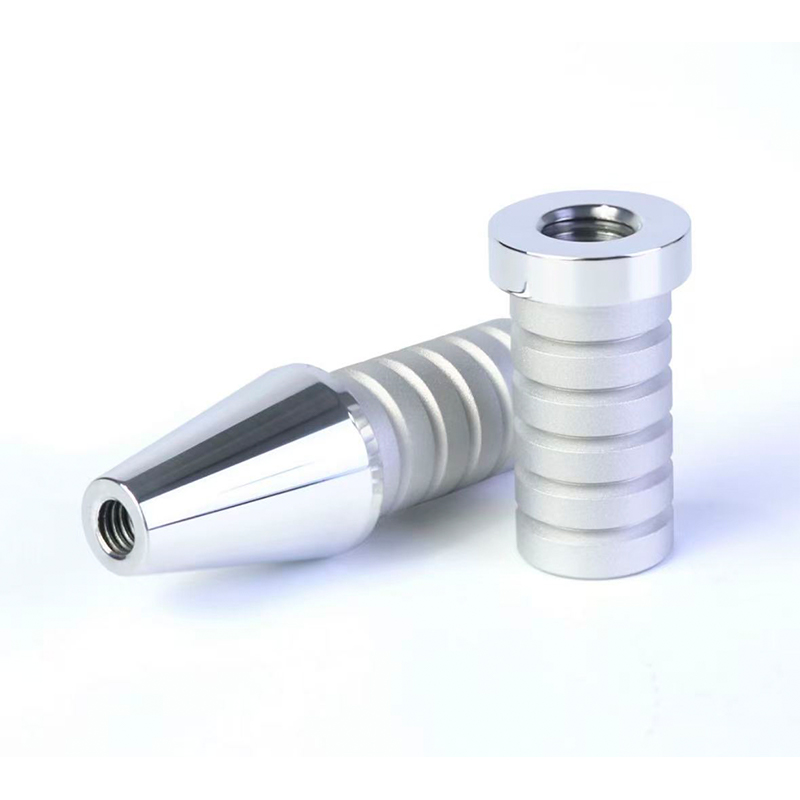
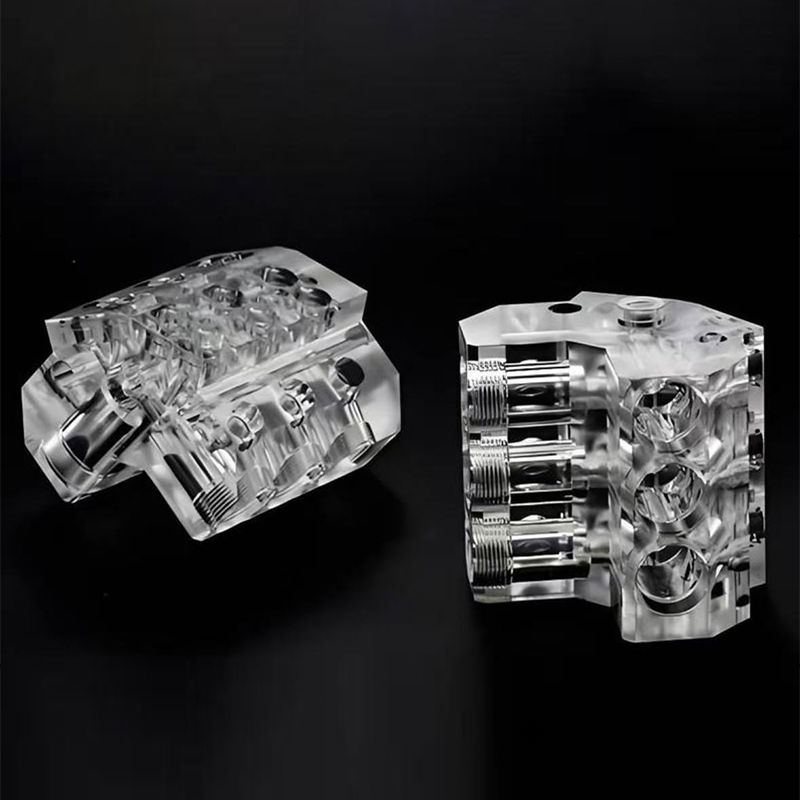
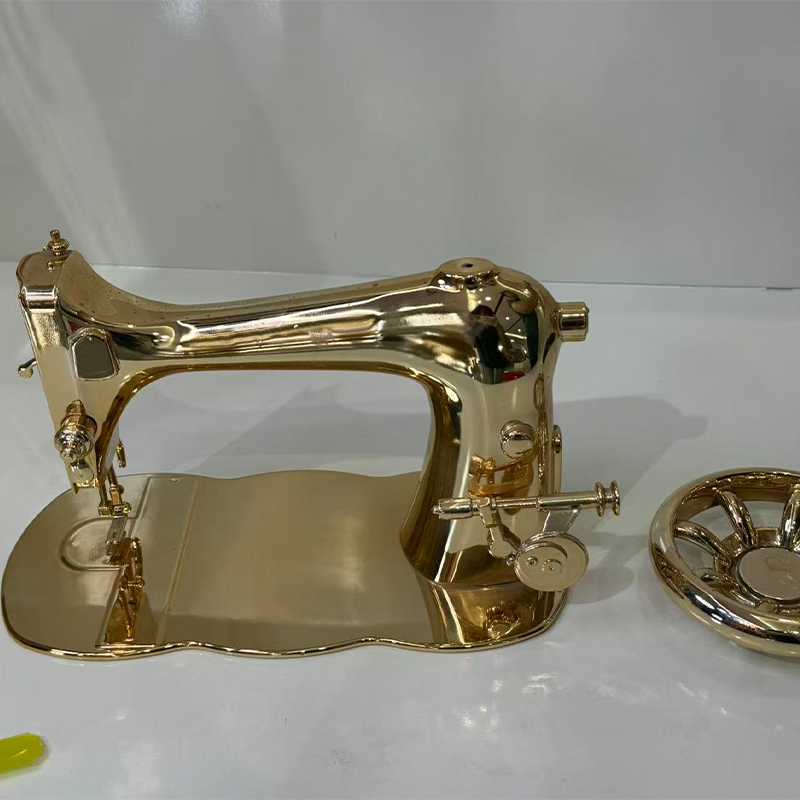
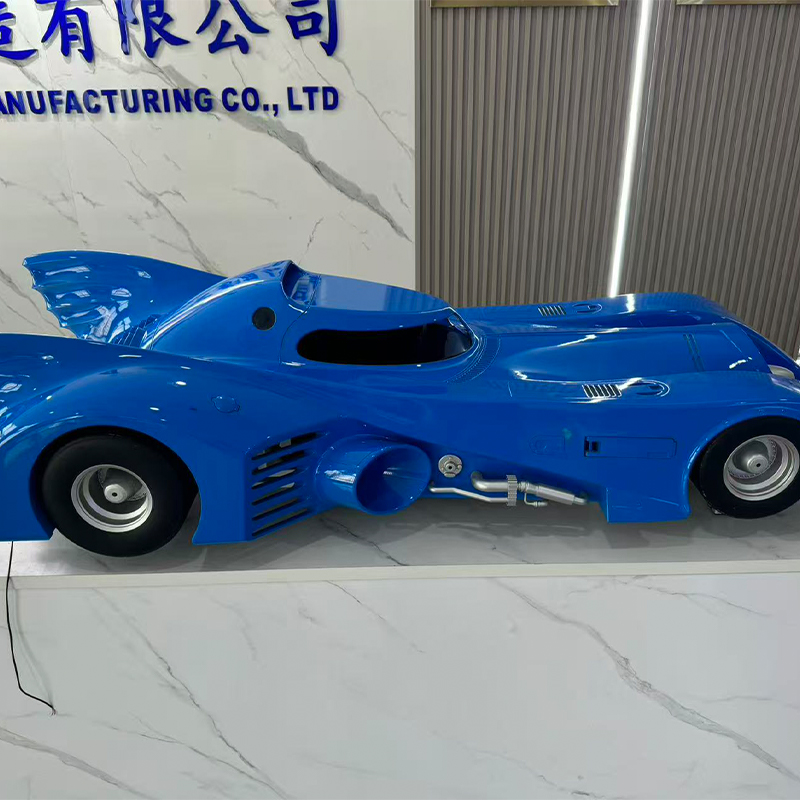
Panduan Pencetakan 3D FDM Cina, Penggilingan CNC, Pembubutan, dan Pengecoran Vakum
Jawaban Langsung: Memilih Antara FDM, CNC, dan Pengecoran Vakum
Jika Anda membandingkan fdm layanan pencetakan 3d terhadap penggilingan CNC, pembubutan CNC, atau pengecoran vakum untuk suku cadang yang akan datang, keputusannya tergantung pada tiga faktor: seberapa cepat Anda memerlukan objek fisik, seberapa ketat toleransi yang sebenarnya diperlukan, dan apakah geometrinya rotasi, prismatik, atau organik. Pencetakan plastik FDM adalah cara tercepat dan paling ekonomis untuk memegang bentuk di tangan Anda dalam sehari, penggilingan CNC adalah alat yang tepat untuk komponen prismatik dengan permukaan datar, kantong dan lubang yang menuntut toleransi nyata, pembubutan CNC tak tertandingi untuk komponen silindris dan simetris rotasi, dan pengecoran vakum adalah pilihan yang tepat saat master yang divalidasi perlu membuat dua puluh atau lebih salinan yang identik . Tak satu pun dari empat rute ini menggantikan rute lainnya; masing-masing mencakup jendela geometri dan volume yang berbeda, dan keempatnya bersama-sama menutupi hampir setiap bagian yang akan dihasilkan oleh desain mekanis.
Aturan praktisnya: raih kemampuan layanan pencetakan 3d plastik jika bagiannya rumit, volumenya rendah, dan toleransinya tidak terlalu besar; menjangkau pabrik layanan penggilingan CNC ketika permukaan datar, saku, slot, atau lubang presisi menentukan bagian tersebut; hubungi perusahaan pembubutan cnc jika bagiannya berupa poros, selongsong, spindel, atau bentuk silinder lainnya; dan menghubungi Produsen Pengecoran Vakum Khusus setelah satu sampel yang disetujui harus menjadi kumpulan komponen yang konsisten, dapat dicat, dan fungsional. Pabrik Penggilingan CNC Presisi Kustom Tiongkok yang juga mengoperasikan FDM dan pengecoran vakum di bawah satu atap memungkinkan satu bagian bergerak melalui kombinasi rute mana pun yang benar-benar diperlukan, tanpa pergantian vendor di setiap tahap.
Bagian di bawah ini menjelaskan setiap proses secara detail, membandingkannya dengan data toleransi dan biaya sebenarnya, dan menjelaskan bagaimana pengecoran vakum dan komponen silikon cetakan kompresi memperluas platform yang sama ke dalam produksi skala kecil.
Pencetakan 3D Plastik FDM: Geometri yang Cepat dan Ekonomis untuk Iterasi
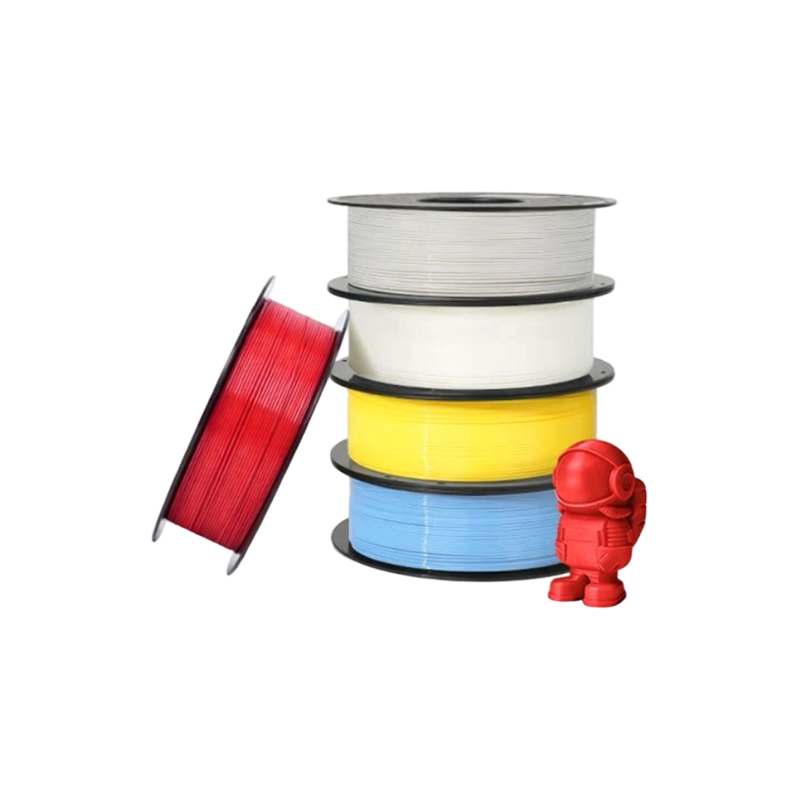
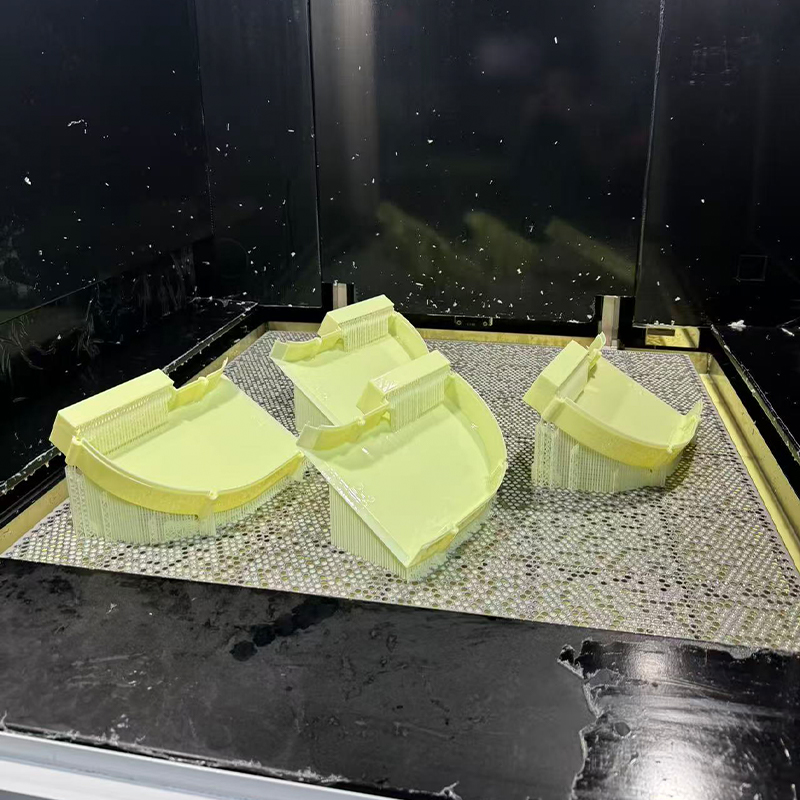
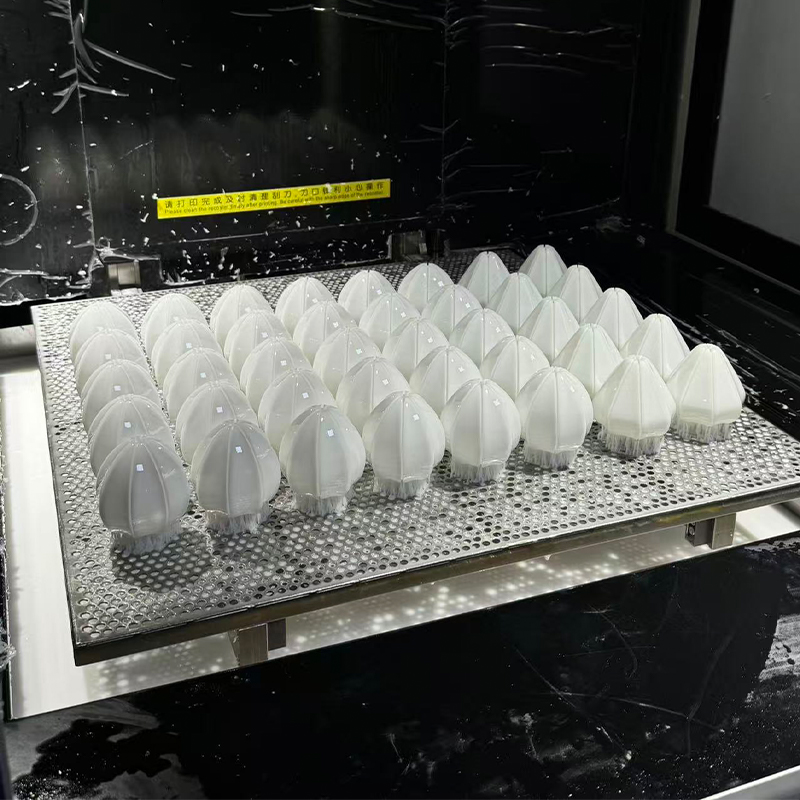
Pemodelan Deposisi Menyatu membuat bagian-bagian dengan mengekstrusi filamen termoplastik cair lapis demi lapis melalui nosel yang dipanaskan. Ini adalah proses aditif yang paling banyak digunakan di dunia karena alasan sederhana: peralatannya dapat diandalkan, jangkauan materialnya luas, dan Pabrik Layanan Pencetakan 3D Plastik FDM Tiongkok dapat mengubah file desain menjadi bagian fisik lebih cepat daripada hampir semua rute manufaktur lainnya. Hal ini menjadikan layanan pencetakan fdm sebagai pilihan default untuk model konsep awal, jig, perlengkapan, mockup enclosure, dan bagian apa pun yang tujuannya adalah untuk memeriksa kesesuaian dan bentuk, bukan mengesahkan kinerja mekanis akhir.
Pilihan material itu penting
Produsen Percetakan 3D Plastik FDM Kustom Tiongkok biasanya menyediakan ABS untuk ketangguhan tujuan umum, PLA untuk model berbiaya rendah yang stabil secara dimensi, PETG untuk keseimbangan kekuatan dan ketahanan terhadap kelembapan, dan filamen teknik seperti nilon, polikarbonat, dan komposit berisi serat karbon untuk suku cadang yang perlu bertahan dalam penanganan nyata dan beban mekanis. Adhesi lapisan bersifat terarah , artinya suku cadang FDM terasa lebih kuat ketika dimuat pada bidang masing-masing lapisan dibandingkan ketika dimuat melintasi batas lapisan, sehingga Pemasok Pencetakan 3D Prototipe Plastik FDM Tiongkok yang kompeten akan dengan sengaja mengarahkan suku cadang pada jalur muatan yang diharapkan daripada mencetaknya pada posisi apa pun yang menggunakan bahan paling sedikit.
Permukaan as-built menunjukkan garis lapisan yang terlihat pada resolusi khas antara 0,1 mm dan 0,3 mm, lebih kasar dari proses resin tetapi sepenuhnya dapat diterima untuk prototipe fungsional, komponen internal, dan suku cadang yang ditujukan untuk pengecatan setelah pengamplasan. Untuk aplikasi di mana tekstur yang terlihat tidak dapat diterima, layanan pencetakan plastik umumnya merekomendasikan proses bubuk resin atau nilon, dengan menggunakan FDM karena kekuatan sebenarnya: kecepatan, biaya rendah per bagian dengan volume rendah, dan beragam bahan teknik yang dapat diakses.
Penggilingan CNC: Standar untuk Suku Cadang Presisi Prismatik
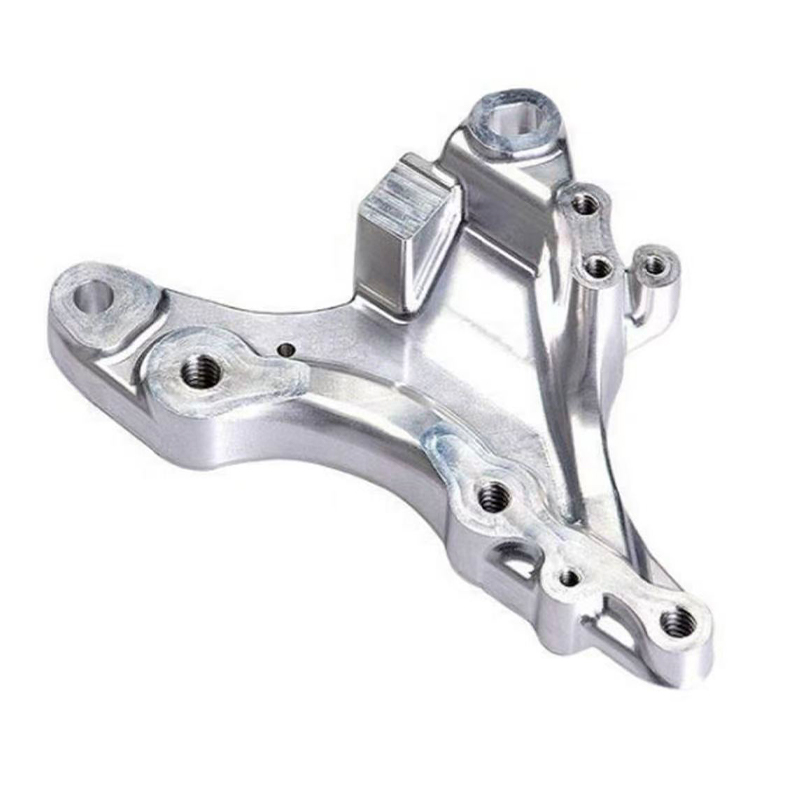
Penggilingan CNC menghilangkan material dari blok padat menggunakan alat pemotong berputar yang dipandu sepanjang jalur terprogram, dan ini tetap menjadi rute utama untuk bagian-bagian yang ditentukan oleh permukaan datar, kantong, slot, lubang presisi, dan fitur pemasangan. Produsen Layanan Penggilingan CNC di Tiongkok bekerja dari aluminium, baja, baja tahan karat, kuningan, titanium, dan berbagai plastik rekayasa, dan skala prosesnya mulai dari satu pekerjaan penggilingan cnc prototipe hingga produksi berjalan ribuan suku cadang yang identik.
Penggilingan tiga sumbu versus multi-sumbu
Penggilingan tiga sumbu standar menangani sebagian besar geometri prismatik secara efisien dan merupakan tulang punggung operasi penggilingan cnc khusus. Namun, suku cadang dengan fitur pada banyak permukaan memerlukan reposisi di antara pengoperasian kecuali bengkel tersebut memiliki kemampuan empat atau lima sumbu, dan setiap reposisi menimbulkan peluang kecil untuk kesalahan tumpukan. Departemen penggilingan cnc logam yang dilengkapi dengan mesin multi-sumbu dapat menyimpan fitur pada beberapa permukaan ke sistem koordinat tunggal dalam satu pengaturan, yang secara signifikan meningkatkan hubungan antara fitur-fitur tersebut dibandingkan dengan bagian yang dibalik dan dijepit ulang dua kali.
Dimana penggilingan cnc besar mengubah pembicaraan
Untuk pelat berukuran besar, braket struktural, dan rangka dasar, penggilingan cnc besar bergantung pada mesin bergaya gantri dengan perjalanan yang diperpanjang daripada pusat permesinan vertikal standar. Stabilitas termal menjadi perhatian utama bagi sebagian besar orang , karena perubahan suhu pada pelat aluminium skala meter dapat memindahkan fitur secara signifikan di luar toleransi sebelum bagian tersebut meninggalkan mesin, itulah sebabnya toko format besar yang serius melakukan mesin di lingkungan dengan suhu terkontrol dan memungkinkan stok menjadi normal sebelum pemotongan akhir.
Pembubutan CNC: Proses yang Tepat untuk Geometri Rotasi
Pembubutan CNC memutar benda kerja terhadap alat pemotong yang diam atau bergerak, menjadikannya proses alami untuk setiap bagian yang pada dasarnya berbentuk silinder: poros, ring, spindel, pin, roller, dan alat kelengkapan berulir. Pabrik Servis Pembubutan CNC Tiongkok biasanya menerapkan toleransi yang lebih ketat dan menyelesaikan permukaan dengan lebih konsisten pada bagian yang berputar dibandingkan dengan yang dapat dilakukan pada penggilingan, karena rotasi terus-menerus menghasilkan permukaan yang seragam secara alami daripada serangkaian lintasan pahat yang terpisah.
Perkakas langsung dan operasi gabungan
Pusat pembubutan modern yang dilengkapi dengan perkakas hidup dapat melakukan penggilingan datar, mengebor lubang silang, dan memotong alur pasak tanpa memindahkan komponen ke mesin penggilingan terpisah, dan itulah cara perusahaan pembubutan cnc mengurangi jumlah penyetelan yang diperlukan oleh komponen rotasi kompleks. Hal ini penting karena pembubutan presisi cnc sangat bergantung pada pemeliharaan satu referensi yang tidak terputus dari stok batangan mentah hingga bagian akhir; setiap perpindahan tambahan antar mesin merupakan peluang lain terjadinya penyimpangan konsentrisitas.
Pemasok OEM Pembubutan CNC Tiongkok yang memproduksi komponen rotasi tunggal dalam jumlah besar, seperti bushing atau sekrup bahu, biasanya menjalankan pekerjaan pada mesin bubut CNC dengan pengumpanan batang, sehingga memungkinkan produksi berkelanjutan tanpa pengawasan setelah program divalidasi. Sebaliknya, Produsen ODM Pembubutan CNC Tiongkok yang mengembangkan komponen rotasi baru dari konsep klien akan menghabiskan lebih banyak waktu secara proporsional pada verifikasi artikel pertama sebelum berkomitmen untuk menjalankannya secara berkelanjutan.
Penggilingan dan Pembubutan Berdampingan
Tabel di bawah ini merangkum penerapan milling dan turning secara alami, untuk membantu tim desain mengarahkan komponen ke proses yang benar sebelum permintaan penawaran.
| Atribut | Penggilingan CNC | Pembubutan CNC |
|---|---|---|
| Geometri yang paling sesuai | Balok prismatik, pelat, rumah | Poros, busing, bagian rotasi |
| Toleransi yang khas | ±0,02mm | diameter ±0,01mm |
| Permukaan akhir | Ra 1,6–3,2 mikron | Ra 0,8–1,6 mikron |
| Pengaturan umum untuk bagian yang kompleks | 2–4 (atau 1 dengan 5 sumbu) | 1–2 dengan perkakas hidup |
| Pemanfaatan material | Sedang, blok stok | Tinggi, stok bar |
Tabel ini memperjelas satu hal yang banyak diabaikan oleh pembeli pertama kali: pembubutan umumnya memiliki toleransi diametral yang lebih ketat dibandingkan penggilingan pada dimensi linier yang setara, karena benda kerja yang berputar terhadap pahat tetap menghilangkan kesalahan posisi yang timbul karena menggerakkan pemotong melintasi beberapa sumbu. Sebagai gantinya, Milling menawarkan kebebasan geometris yang tidak bisa dilakukan oleh turning: pocket, boss non-silinder, dan rangkaian fitur multi-wajah adalah wilayah alami Milling. Bagian yang menggabungkan badan silinder dengan fitur pemasangan datar, seperti braket mesin dengan poros di salah satu ujungnya, sering kali disalurkan melalui kedua proses secara berurutan. , diputar terlebih dahulu untuk badan rotasi dan kemudian digiling untuk bagian datar, lubang dan alur pasak yang menyelesaikan bagian tersebut.
Penggilingan CNC Presisi: Memegang Toleransi yang Sebenarnya Penting
Kata presisi digunakan secara longgar di seluruh industri, jadi kata ini layak untuk didefinisikan secara konkret. Produsen Mesin CNC Presisi Tiongkok yang menawarkan penggilingan cnc presisi tinggi harus dapat menyatakan, tanpa ragu, toleransi apa yang dimiliki peralatan mereka pada jenis fitur tertentu, berdasarkan metode inspeksi apa, dan pada tingkat kepercayaan apa. Klaim Layanan Penggilingan CNC Presisi yang tidak dapat didukung oleh laporan pengukuran dan instrumen yang dikalibrasi bukanlah klaim yang layak diandalkan untuk perakitan penting.
Apa yang sebenarnya mendorong presisi pada bagian yang digiling
Empat faktor mendominasi hasil penggilingan presisi di dunia nyata: kekakuan mesin dan stabilitas termal, desain perlengkapan yang menghilangkan pergerakan bagian di bawah beban pemotongan, pemilihan pahat yang disesuaikan dengan kedalaman material dan fitur, dan pengukuran dalam proses yang menangkap penyimpangan sebelum seluruh batch terpengaruh. Komponen yang dikerjakan dalam satu pengaturan pada platform 5-sumbu yang kaku akan secara konsisten mengungguli komponen yang sama yang dikerjakan dalam empat pengaturan terpisah pada mesin 3-sumbu dasar , bahkan ketika kedua alat berat secara nominal mampu mencapai keakuratan posisi yang sama, karena setiap kejadian pemasangan ulang menimbulkan kembali ketidakpastian penyelarasan.
Di mana layanan pembuatan prototipe cnc cocok dengan percakapan presisi
Presisi tidak hanya berlaku pada proses produksi. layanan pembuatan prototipe cnc ada secara khusus untuk memvalidasi bahwa fitur desain yang paling ketat benar-benar dapat dipertahankan sebelum melakukan batch penuh. Prototipe tunggal yang dibuat dengan mesin presisi, diukur berdasarkan gambar dengan mesin pengukur koordinat, memberi tahu tim desain lebih banyak tentang kemampuan manufaktur dibandingkan jumlah simulasi apa pun, dan jauh lebih murah untuk menemukan masalah toleransi pada satu bagian dibandingkan pada lima ratus bagian.
Membandingkan Lead Time di FDM, Milling, Turning dan Casting
Bagan batang horizontal di bawah ini membandingkan waktu tunggu yang telah berlalu, dari file yang dirilis hingga komponen yang dikemas, dalam empat proses yang dibahas sejauh ini, untuk komponen yang cukup kompleks dengan ukuran batch dua puluh buah.
Membaca bagan ini di samping deskripsi proses sebelumnya memperjelas kesalahpahaman umum: pada batch yang terdiri dari dua puluh buah, pengecoran vakum tidak secara otomatis merupakan pilihan tercepat, karena pembuatan cetakan itu sendiri memerlukan waktu beberapa hari sebelum pengecoran dapat dimulai. Pencetakan plastik FDM tetap menjadi cara tercepat pada ukuran batch ini khususnya karena dua puluh bagian sering kali dapat disarangkan dan dicetak bersama dalam satu siklus pembuatan, terutama untuk komponen yang lebih kecil. Pembubutan CNC selesai sebelum penggilingan pada ukuran batch ini untuk suku cadang yang benar-benar cocok untuk mesin bubut, yang mencerminkan efisiensi produksi berkelanjutan yang diberi makan batangan setelah suku cadang pertama divalidasi. Penggilingan CNC berada di tengah, posisi tepatnya sangat bergantung pada berapa banyak pengaturan yang diperlukan geometri tertentu. Angka pengecoran vakum tidak boleh dianggap sebagai kelemahan proses ; sebaliknya, hal ini mencerminkan bahwa tujuh hari tersebut mencakup pembuatan cetakan, dan investasi waktu tersebut akan terbayar tepat ketika batch tersebut bertambah jauh melebihi dua puluh buah, yang telah ditunjukkan oleh analisis persilangan sebelumnya dalam rangkaian ini.
Pengecoran Vakum dan Resin Poliuretan: Mengalikan Bagian yang Divalidasi
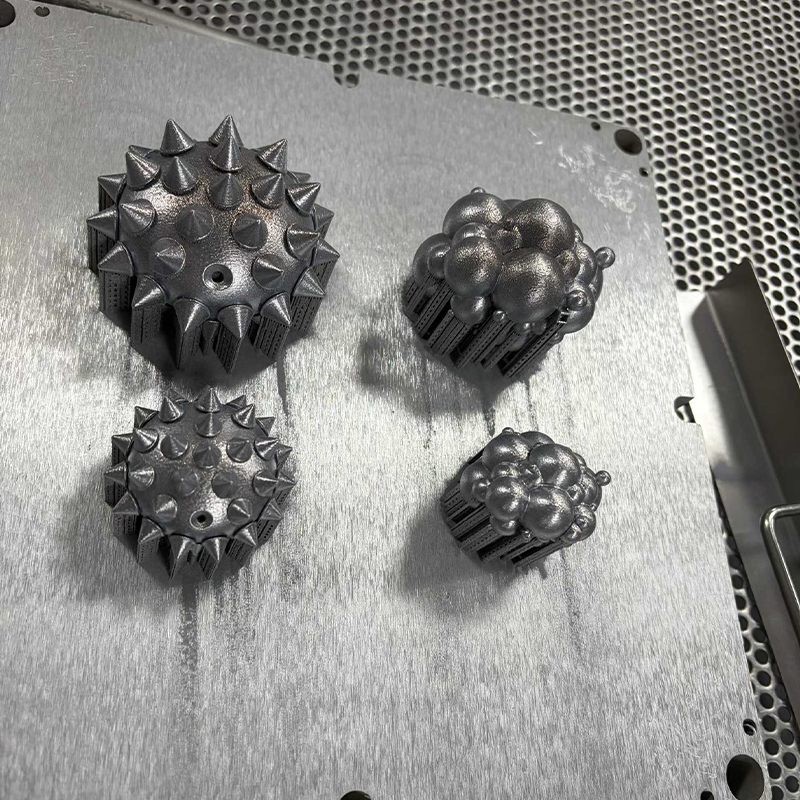
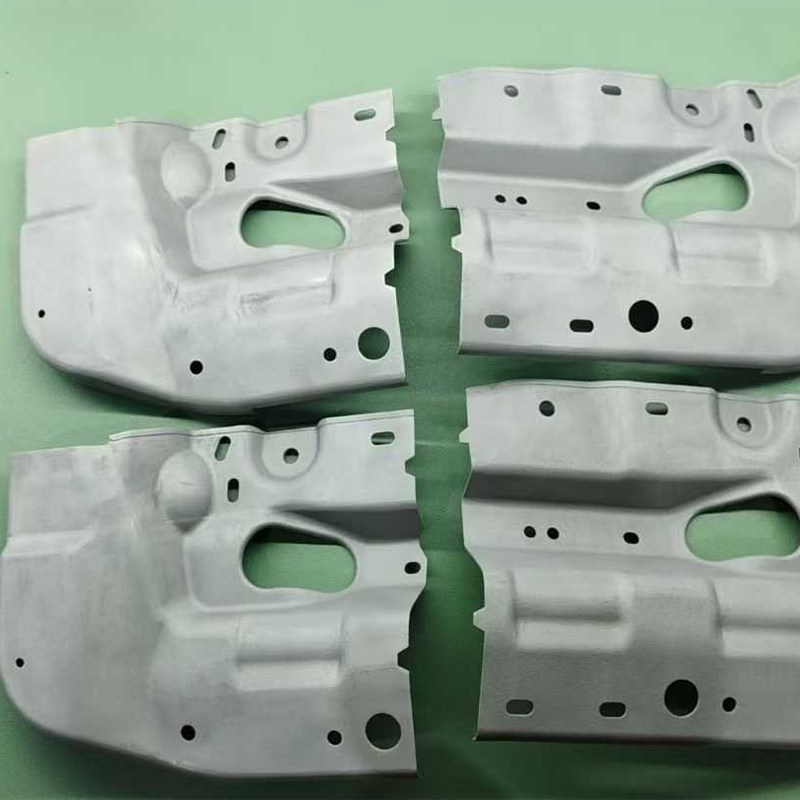
Setelah desain divalidasi, baik sebagai prototipe mesin atau master cetak, Produsen Pengecoran Vakum Kustom Tiongkok dapat mengubah sampel tunggal yang disetujui tersebut menjadi batch yang konsisten tanpa biaya atau waktu pengerjaan perkakas keras. Prosesnya dimulai dengan pola utama, paling sering merupakan bagian yang dikerjakan dengan mesin presisi atau dicetak resin hingga permukaan persis yang dibutuhkan bagian produksi, karena cetakan silikon akan dengan setia mereproduksi setiap detail dari master tersebut, termasuk segala ketidaksempurnaan.
Mengapa pemilihan resin poliuretan penting
Produsen Pengecoran Vakum Cetakan Silikon Tiongkok menyediakan serangkaian resin poliuretan yang dirancang untuk menyimulasikan plastik produksi tertentu: mutu seperti ABS yang kaku untuk penutup, mutu seperti karet fleksibel untuk gasket dan pegangan, mutu berisi kaca untuk kekakuan, dan mutu transparan untuk pipa dan lensa ringan. Pengecoran vakum poliuretan juga dapat menanamkan fitur yang akan sulit dilakukan pada bagian produksi cetakan , seperti beberapa durometer yang dimasukkan ke dalam satu komponen melalui penuangan berurutan, atau sisipan logam yang ditempatkan dalam cetakan sebelum resin dimasukkan.
Bagian silikon cetakan kompresi sebagai rute pelengkap
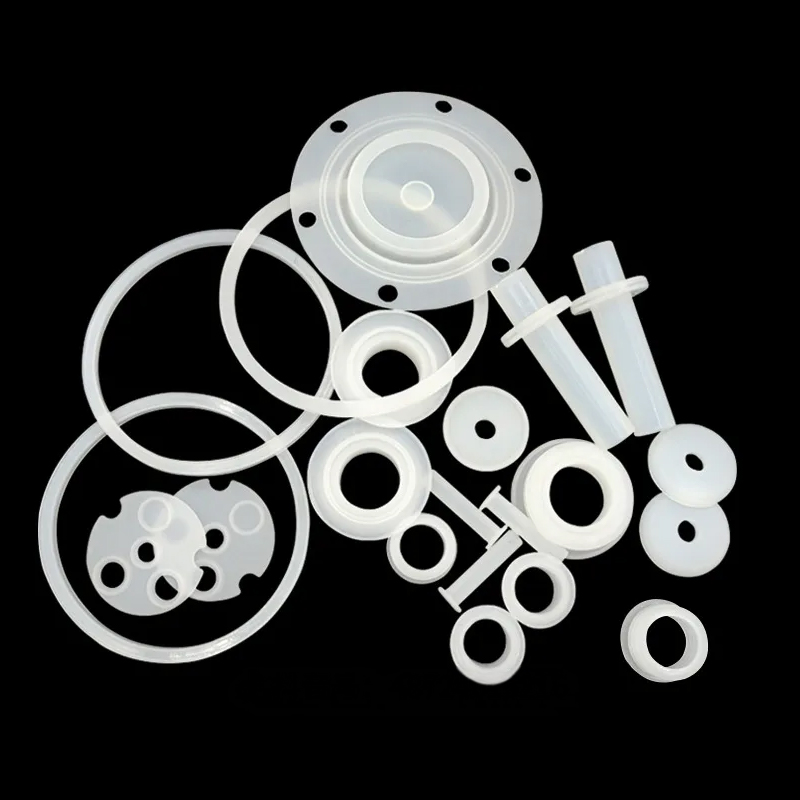
Jika suatu komponen benar-benar merupakan komponen karet silikon dan bukan simulasi plastik kaku, Produsen Suku Cadang Silikon Cetakan Kompresi Kustom China menggunakan proses yang sepenuhnya berbeda: karet silikon mentah ditempatkan ke dalam rongga cetakan logam yang dipanaskan dan diawetkan di bawah tekanan, menghasilkan gasket, segel, keypad, pegangan, dan komponen elastomer lainnya dengan sifat material silikon asli dan bukan resin yang hanya menyerupai plastik. Rute ini biasanya dipilih ketika komponen harus melentur berulang kali saat digunakan, tahan terhadap rentang suhu yang luas, atau menyediakan segel elastomer asli, aplikasi yang mana simulasi pengecoran vakum poliuretan tidak dapat bertahan lama.
Efisiensi Biaya di Seluruh Ukuran Batch: Tampilan Bagan Kolom
Bagan kolom di bawah mengindeks upaya relatif per bagian untuk FDM, pemesinan CNC, dan pengecoran vakum pada lima ukuran batch, menggunakan skala indeks yang lebih rendah berarti lebih efisien, untuk menunjukkan bagaimana rute yang paling efisien berpindah seiring bertambahnya volume.
Bagan kolom ini membuat pola persilangan menjadi konkret dan bukan abstrak. Secara keseluruhan, FDM jelas merupakan rute yang paling efisien karena tidak memerlukan pemrograman, tidak ada pengaturan, dan tidak ada investasi perkakas sama sekali. Dengan jumlah sepuluh bagian, ketiga rute tersebut telah terlihat menyatu, dengan pengecoran vakum menutup sebagian besar kesenjangan karena biaya cetakannya mulai menyebar ke lebih banyak bagian. Dengan jumlah tiga puluh buah, ketiga kolom tersebut terletak berdekatan, menandai zona transisi di mana pilihan yang tepat lebih bergantung pada toleransi dan persyaratan material daripada efisiensi bahan baku. Pengecoran vakum sebanyak seratus keping menjadi kurang efisien dibandingkan FDM atau CNC untuk profil komponen khusus ini, sebuah pengingat bahwa titik persilangan bergeser seiring dengan ukuran dan kompleksitas komponen daripada mengikuti satu nomor universal. Dengan jumlah tiga ratus buah, pemesinan CNC dan FDM tetap dapat digunakan sementara pengecoran vakum untuk profil ini biasanya digantikan oleh percakapan perkakas produksi. , yang berada di luar cakupan empat proses yang dibandingkan di sini.
Perbandingan Kemampuan di Keempat Rute
Bagan radar di bawah ini menilai pencetakan plastik FDM, penggilingan CNC, pembubutan CNC, dan pengecoran vakum dalam lima kriteria yang terus-menerus muncul dalam percakapan pengadaan sebenarnya, dalam skala satu hingga lima.
Empat bentuk yang tumpang tindih menceritakan sebuah cerita yang koheren setelah dibaca berdampingan. FDM memperluas jangkauannya menuju kecepatan satu bagian dan kebebasan geometris, menegaskan perannya sebagai cara tercepat untuk mempertahankan bentuk kompleks tanpa perkakas apa pun. Pembubutan CNC secara jelas mengarah ke kontrol toleransi, mencerminkan keunggulan alaminya pada presisi diametral untuk fitur rotasi, sementara berkontraksi pada kebebasan geometris karena pada dasarnya terbatas pada bentuk yang dihasilkan oleh rotasi. Penggilingan CNC memiliki cakupan yang luas dan seimbang dalam hal toleransi, penyelesaian permukaan, dan rentang material, itulah sebabnya mesin ini tetap menjadi pilihan default untuk komponen presisi umum. Pengecoran vakum sangat menarik ke arah skalabilitas batch dan penyelesaian permukaan, sekaligus menarik kembali secara tajam kecepatan satu bagian, mencocokkan identitasnya sebagai proses penggandaan yang dibangun di atas bagian yang sudah divalidasi. Tidak adanya satu pun bentuk dominan pada grafik ini adalah pelajaran utama dari keseluruhan perbandingan : desain yang dimulai sebagai model konsep FDM, bergerak melalui penggilingan atau pembubutan CNC untuk validasi fungsional, dan diakhiri sebagai batch pengecoran vakum yang mengikuti jalur alami yang menjadi tujuan pembuatan setiap proses.
Tentang Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd.
Zhejiang Jiaheng Intelligent Equipment Manufacturing Co, Ltd adalah pelopor dalam inovasi industri dan manufaktur. Tim desain ahli kami mengubah ide klien menjadi desain produk yang praktis dan estetis. Kami menawarkan pencetakan 3D dalam resin, nilon, logam, dan bahan lainnya, dan memiliki permesinan canggih. Replikasi cetakan silikon memungkinkan produksi skala kecil berbiaya rendah dan presisi tinggi. Perawatan permukaan seperti pengecatan meningkatkan penampilan produk. Dengan layanan terpadu kami, klien dapat menyelesaikan proses desain hingga produk dalam satu platform, sehingga menghemat waktu dan biaya. Kami bertujuan untuk menjadi mitra jangka panjang yang dapat diandalkan untuk pengembangan industri.
Dalam struktur tersebut, pencetakan plastik FDM mendukung iterasi konsep paling awal, penggilingan dan pembubutan CNC yang presisi memvalidasi dan menghasilkan komponen logam dan plastik yang berfungsi, pengecoran vakum dan komponen silikon cetakan kompresi memperluas desain yang divalidasi menjadi batch kecil yang konsisten, dan penyelesaian permukaan menghasilkan setiap bagian dalam kondisi yang diperlukan untuk penerapan yang dimaksudkan. Setiap tahapan berjalan pada file bagian yang sama dan titik kontak teknik yang sama , yang sebenarnya membedakan platform terpadu dengan kumpulan vendor yang dikelola secara terpisah.
Mempersiapkan Bagian untuk Penggilingan, Pembubutan atau Pengecoran
File yang dipersiapkan dengan baik mempersingkat waktu penawaran dan mengurangi risiko persyaratan yang disalahartikan. Daftar di bawah ini mencakup rincian yang paling langsung mempengaruhi apakah bagian yang digiling, dibubut, atau dicor akan kembali seperti yang diharapkan.
- Berikan file asli atau STEP daripada ekspor mesh setiap kali melibatkan fitur presisi.
- Sebutkan dua atau tiga fitur yang benar-benar mengontrol kesesuaian atau fungsi, alih-alih menandai setiap dimensi sebagai hal yang penting.
- Nyatakan skema datum yang akan digunakan bagian tersebut dalam perakitan akhir.
- Tentukan tingkat material dengan tepat, karena aluminium 6061 dan 7075, atau baja tahan karat 303 dan 316, berperilaku sangat berbeda pada jalur perkakas yang sama.
- Tunjukkan kuantitas sekarang dan kuantitas yang diharapkan pada bulan-bulan berikutnya, karena hal ini mengubah apakah penggilingan, pembubutan, atau pengecoran vakum adalah cara yang lebih efisien.
Pemasok yang menerima informasi ini dalam pesan pertama biasanya dapat mengembalikan kutipan yang bermakna dan komentar manufakturabilitas pada hari yang sama, daripada menelusuri serangkaian pertanyaan klarifikasi sebelum percakapan sebenarnya dimulai.
Pertanyaan yang Sering Diajukan
Q1: Kapan saya harus memilih pencetakan FDM daripada permesinan CNC untuk prototipe?
Pilih FDM jika prioritasnya adalah kecepatan dan kompleksitas geometrik, bukan toleransi ketat atau material bersertifikasi tertentu. FDM unggul dalam rongga internal, bentuk organik, dan iterasi desain cepat di mana suatu bagian dapat berubah tiga kali dalam seminggu. Setelah desain stabil dan komponen memerlukan material teknik khusus, toleransi yang ketat, atau tampilan akhir, pemesinan CNC menjadi jalur yang lebih tepat.
Q2: Apa perbedaan antara penggilingan CNC tiga sumbu dan lima sumbu dalam praktiknya?
Penggilingan tiga sumbu menggerakkan pahat pemotong sepanjang tiga arah linier dan menangani sebagian besar geometri datar dan berkantung secara efisien, namun memerlukan posisi bagian yang diubah untuk mencapai fitur pada permukaan lainnya. Penggilingan lima sumbu menambahkan gerakan rotasi simultan, memungkinkan pahat mencapai sudut gabungan dan beberapa permukaan tanpa harus mengubah posisi bagian. Manfaat praktisnya adalah fitur-fitur yang dikerjakan dalam satu pengaturan lima sumbu mempertahankan hubungan yang lebih erat satu sama lain dibandingkan fitur-fitur yang sama yang dikerjakan dalam beberapa pengaturan tiga sumbu.
Q3: Mengapa pembubutan CNC umumnya lebih presisi dibandingkan penggilingan untuk fitur silinder?
Pembubutan memutar benda kerja secara terus-menerus terhadap pahat pemotong, yang menghasilkan permukaan konsentris yang seragam secara alami tanpa segmen jalur pahat terpisah yang diperlukan untuk melakukan penggilingan pada fitur bulat. Pendekatan pemotongan kontinu ini mengurangi kesalahan posisi yang terakumulasi ketika pemotong mendekati permukaan melengkung dari berbagai sudut, itulah sebabnya toleransi diametral pada bagian yang diputar biasanya lebih ketat dibandingkan fitur penggilingan yang setara.
Q4: Apa perbedaan pengecoran vakum dengan bagian silikon cetakan kompresi?
Pengecoran vakum menuangkan resin poliuretan ke dalam cetakan silikon untuk mensimulasikan penampilan dan perilaku mekanis plastik produksi seperti ABS atau polipropilen, dan dipilih jika bagian akhir benar-benar dibuat dari plastik kaku atau semi-kaku. Suku cadang silikon cetakan kompresi menggunakan karet silikon asli yang diawetkan di bawah panas dan tekanan dalam cetakan logam, dan suku cadang tersebut dipilih jika suku cadang itu sendiri harus berupa elastomer sejati, seperti paking, segel, atau pegangan yang harus dilenturkan berulang kali dan tahan terhadap rentang suhu yang luas.
Q5: Berapa banyak pengaturan yang dibutuhkan oleh komponen mesin kompleks yang umum?
Pada mesin tiga sumbu standar, komponen dengan fitur pada beberapa permukaan biasanya memerlukan dua hingga empat pengaturan terpisah, yang masing-masing melibatkan pemosisian ulang dan referensi ulang komponen tersebut. Pada mesin lima sumbu, banyak fitur yang sama dapat dicapai dalam satu pengaturan, yang mengurangi waktu pemesinan yang telah berlalu dan akumulasi kesalahan posisi antar fitur. Jumlah pengaturan yang tepat untuk setiap komponen bergantung pada geometri spesifiknya dan harus didiskusikan dengan pemasok sebelum penawaran akhir.
Q6: Informasi apa yang harus saya sertakan saat meminta penawaran untuk penggilingan atau pembubutan?
Sertakan file STEP, gambar 2D yang menandai dimensi kritis dan toleransinya, tingkat material yang dibutuhkan, permukaan akhir yang diinginkan, dan jumlah yang dibutuhkan saat ini serta perkiraan volume di masa mendatang. Memperhatikan lingkungan pengoperasian suku cadang, termasuk paparan suhu dan kontak bahan kimia apa pun, juga membantu pemasok memastikan bahwa pilihan material sudah tepat sebelum pemesinan dimulai, bukan setelah batch pertama dipotong.
Informasi Kontak
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
TAMBAHKAN
-

Gedung 7, No. 188, Bagian Hongni Jalan Zha Wang, Kecamatan Danghu, Kota Pinghu, Kota Jiaxing, Provinsi Zhejiang, Tiongkok
Hak Cipta © 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. Produsen Platform Manufaktur Cerdas Terintegrasi OEM/ODM
