- Layanan Pencetakan 3D

- Layanan Pemesinan CNC

- Layanan Pengecoran Vakum

- Jasa Finishing Permukaan

Pencetakan 3D Polieter Eter Keton: Kontrol Proses, Biaya, dan Panduan Pemasok
Bagian MENGINTIP dapat terlihat sempurna ketika meninggalkan printer dan masih berkinerja buruk jika polimer tidak pernah mencapai kondisi semi-kristal yang tepat. Pencetakan 3D polieter eter keton tidak hanya tentang memuat filamen bersuhu tinggi, namun lebih banyak tentang mengendalikan panas melalui pengeringan, ekstrusi, pendinginan, anil, dan inspeksi. Proses ini layak untuk komponen yang menuntut, namun hanya jika pemasok memperlakukan suhu dan kristalinitas sebagai keluaran proses yang dapat diukur, bukan pengaturan printer.
Perbedaan itu penting pada tahap kutipan. MENGINTIP adalah rekayasa termoplastik yang mahal, dan ekstrusi material bersuhu tinggi berjalan lambat. Pembeli yang hanya membandingkan harga per sentimeter kubik akan kehilangan faktor pendorong biaya yang lebih besar: waktu ruang pemanas, strategi dukungan, anil, tunjangan pemesinan, inspeksi, dan risiko skrap. Pembeli yang hanya membandingkan lembar data akan kehilangan kesenjangan proses antara kupon uji dan braket, segel, isolator, atau suku cadang asli.
Jawaban praktisnya adalah mulai dengan fungsi bagiannya, bukan nama polimernya. Jika suatu komponen memerlukan ketahanan kimia yang luas, panas terus-menerus yang tinggi, ketahanan aus, dan kekakuan pada suhu tinggi, MENGINTIP layak untuk dievaluasi secara serius. Jika komponen tersebut terutama membutuhkan ketahanan panas dan kekakuan di lingkungan kering, senyawa serat karbon bersuhu tinggi, jalur aditif logam, atau desain mesin dapat memberikan program yang lebih dapat diprediksi. Sisa panduan ini menjelaskan di mana pencetakan 3D polieter eter keton menghasilkan biaya dan di mana hal ini menjadi ketidakcocokan yang mahal.
Pencetakan 3D Polieter Eter Keton: Apa yang Sebenarnya Dibutuhkan Prosesnya
MENGINTIP adalah termoplastik semi-kristal dengan titik leleh tinggi dan profil properti yang kuat. Dalam pencetakan ekstrusi material, polimer dipanaskan jauh di atas titik lelehnya, diendapkan lapis demi lapis, dan kemudian didinginkan dalam kondisi terkendali. Profil pastinya bergantung pada tingkat resin, geometri nosel, geometri komponen, dan printer, namun arah umumnya jelas: MENGINTIP memerlukan nosel panas, ruang pembuatan panas, dan strategi pendinginan yang disiplin. Mesin yang dapat mencapai suhu nosel tetapi tidak dapat menahan panas ruangan akan kesulitan menghasilkan suku cadang yang konsisten.
Inilah sebabnya mengapa pencetakan 3D polieter eter keton berada dalam kategori yang berbeda dari pencetakan PLA, PETG, atau bahkan nilon standar. Filamen mungkin perlu dikeringkan sebelum digunakan, permukaan bangunan harus tahan terhadap suhu tinggi, dan atmosfer ruangan harus stabil di seluruh bangunan. Aliran angin, pintu terbuka, dan siklus pemanasan awal yang singkat dapat menciptakan gradien termal yang kemudian muncul sebagai lengkungan, ikatan lapisan yang buruk, atau kristalinitas yang tidak konsisten. Cacat tersebut mungkin tidak terlihat pada bagian luarnya.
Kesalahan umum adalah berfokus pada suhu nosel saja. Nosel melelehkan polimer, tetapi ruang dan profil pendingin memengaruhi cara polimer membeku. Pendinginan yang lambat dan terkontrol umumnya mendukung kristalinitas. Pendinginan yang cepat dapat membuat material menjadi lebih amorf, yang dapat mengurangi ketahanan kimia dan stabilitas dimensi. Beberapa pemasok mencetak MENGINTIP pada suhu ruang yang lebih rendah dan mengandalkan anil pasca-cetak untuk membangun kristalinitas. Itu bisa berhasil, tetapi ini mengalihkan risiko ke langkah anil dan memerlukan siklus terverifikasi untuk geometri bagian.
Ada juga dimensi biaya perangkat keras. Printer bersuhu tinggi menggunakan pemanas, insulasi, motor, dan kontrol termal yang lebih kuat dibandingkan mesin standar. Biaya tersebut diperoleh kembali melalui waktu mesin, bukan melalui material saja. Bagi pembeli, implikasinya sederhana: tanyakan jendela proses sebenarnya, bukan hanya nama materialnya. Tanyakan bagaimana pemasok memverifikasi keseragaman ruang, bagaimana mereka menangani ekspansi termal selama pembuatan yang lama, dan bagaimana mereka mencatat siklus anil.
Mengapa Kristalinitas Memutuskan Apakah Bagian MENGINTIP Berkinerja
MENGINTIP bisa ada dalam bentuk amorf dan semi-kristal. Pada bagian cetakan, perbandingan antara keduanya bukanlah keingintahuan laboratorium. Hal ini mempengaruhi kekakuan, stabilitas dimensi, ketahanan kimia, dan perilaku bagian di bawah beban berkelanjutan. Struktur semi-kristal umumnya lebih disukai untuk aplikasi yang menuntut karena daerah yang tertata berkontribusi terhadap kekuatan dan ketahanan. Bagian amorf atau sebagian kristal mungkin lebih mudah untuk diproduksi, namun dapat gagal dalam kondisi yang tepat di mana PEEK dipilih.
Laju pendinginan adalah pengungkit utama. Jika polimer yang diendapkan mendingin secara perlahan di dalam ruang panas, rantai polimer mempunyai waktu untuk terorganisir. Jika mendingin dengan cepat, struktur akan membeku dalam keadaan yang kurang teratur. Geometri bagian juga penting. Dinding tipis, sudut tajam, dan area datar yang luas kehilangan panas dengan kecepatan berbeda, sehingga satu cetakan dapat berisi zona dengan riwayat termal berbeda. Itulah salah satu alasan mengapa komponen PEEK sering kali memerlukan radius yang besar, transisi ketebalan bertahap, dan orientasi bangunan yang terencana dengan baik.
Annealing adalah tuas kedua. Siklus termal pasca-cetak dapat meningkatkan kristalinitas dan menghilangkan tegangan sisa, namun juga dapat menimbulkan distorsi jika komponen dipanaskan atau didinginkan terlalu cepat, atau jika tidak didukung dengan benar. Siklus yang tepat bergantung pada ketebalan bagian, geometri, dan data validasi pemasok. Resep umum yang disalin dari lembar data material bukanlah rencana pengendalian proses. Pemasok yang baik mengikat siklus anil ke bagian tersebut, mencatat ramp dan rendam yang sebenarnya, dan memeriksa dimensi kritis setelah siklus tersebut.
Bagi pembeli, kristalinitas harus muncul dalam pembicaraan yang berkualitas. Tanyakan apakah pemasok mengukurnya, seberapa sering, dan berdasarkan sampel apa. Kalorimetri pemindaian diferensial dapat memberikan indikasi kristalinitas, sedangkan pemeriksaan kepadatan dan kupon mekanis dapat mendukung kesimpulan yang sama dari sudut yang berbeda. Tidak setiap pekerjaan memerlukan laporan laboratorium lengkap, namun komponen MENGINTIP untuk servis bahan kimia, panas tinggi, atau fungsi terkait keselamatan tidak boleh bergantung pada inspeksi visual saja.
Proses Pencetakan 3D MENGINTIP: Pengeringan, Ekstrusi, Pendinginan, dan Annealing
Alur kerja pencetakan 3D polieter eter keton yang kuat adalah rantai kontrol. Setiap langkah melindungi langkah berikutnya. Parameter persisnya dimiliki oleh pemasok material dan platform printer, namun urutannya cukup konsisten untuk digunakan sebagai daftar periksa pembelian.
- Konfirmasikan kadar dan batch resin. MENGINTIP bukanlah komoditas tunggal. Nilai berbeda dalam viskositas, kandungan pengisi, warna, dan tujuan pemrosesan. Catat batch tersebut dan jaga agar tetap dapat dilacak ke build.
- Keringkan dan lindungi filamen. Kelembapan dan kontaminasi dapat menimbulkan rongga, cacat permukaan, dan ekstrusi yang tidak konsisten. Ikuti jadwal pengeringan pemasok resin dan jaga bahan tetap kering selama pembuatan.
- Panaskan ruangan dan stabilkan mesin. Nozel panas saja tidak cukup. Chamber, build plate, dan perangkat keras di sekitarnya memerlukan waktu untuk mencapai kondisi stabil sebelum lapisan pertama.
- Cetak dengan profil yang divalidasi. Suhu nosel, tinggi lapisan, lebar ekstrusi, pendinginan, dan kecepatan harus berasal dari profil material dan geometri yang memenuhi syarat, bukan dari coba-coba di pihak pembeli.
- Kontrol pendinginan dan tingkatkan risiko gangguan. Pembangunan yang panjang memerlukan daya yang stabil, kontrol termal, dan rencana jeda. Draf dingin atau jeda yang tidak direncanakan dapat menciptakan lapisan lemah yang sulit dideteksi nantinya.
- Anil dan periksa. Siklus pasca-cetak harus didokumentasikan. Dimensi kritis, massa, kondisi permukaan, dan kupon pengujian apa pun harus diperiksa sesuai dengan rencana yang telah disepakati.
Dua pilihan proses patut didiskusikan lebih awal. Yang pertama adalah membangun orientasi. Bagian MENGINTIP sering kali bersifat anisotropik karena ikatan antar lapisan tidak sama dengan kekuatan di dalam suatu lapisan. Jika beban tertinggi melintasi arah lapisan, desain mungkin memerlukan orientasi yang berbeda, bagian yang lebih tebal, atau operasi sekunder. Yang kedua adalah tunjangan pemesinan. Banyak komponen MENGINTIP dicetak mendekati bentuk bersih dan kemudian dikerjakan pada antarmuka penting karena pencetakan saja mungkin tidak memiliki toleransi yang ekonomis.
Penghapusan dukungan adalah risiko praktis lainnya. MENGINTIP itu sulit, dan struktur pendukung mungkin sulit dilepas tanpa menandai permukaannya. Bahan pendukung, lapisan antarmuka, dan metode penghapusan harus disepakati sebelum pembangunan. Untuk komponen yang tersegel atau terkena bahan kimia, pembeli juga harus menanyakan apakah penyangga meninggalkan jalur terbuka atau kerusakan permukaan yang dapat mempengaruhi kinerja.
PEEK vs PPS-CF vs PAHT-CF: Perbandingan Materi Praktis
Kebanyakan proyek PEEK tidak benar-benar meminta PEEK sebagai sebuah nama. Mereka meminta kombinasi panas, ketahanan kimia, kekakuan, perilaku keausan, dan stabilitas dimensi. Hal ini membuka perbandingan dengan rute berkinerja tinggi lainnya. Bagan di bawah ini merupakan bantuan perencanaan, bukan lembar data material; ini membandingkan beban proses relatif dari tiga rute yang sering ditinjau bersama oleh pembeli.
Skor tersebut mencerminkan seberapa besar kontrol termal, disiplin pengeringan, dan perhatian pasca-pemrosesan yang cenderung dituntut oleh setiap rute dalam pengaturan manufaktur khusus. Mereka harus digunakan untuk membingkai percakapan dengan pemasok, bukan untuk menggantikan pengujian aplikasi.
Permintaan proses relatif untuk rute polimer suhu tinggi
Skor perencanaan indikatif, bukan sifat material yang diukur
Skor yang lebih tinggi berarti permintaan kontrol termal dan proses yang lebih besar pada bangunan khusus pada umumnya. Geometri, platform printer, dan persyaratan validasi dapat mengubah gambarannya.
Bagan ini berguna karena memisahkan kemampuan material dari beban produksi. MENGINTIP berada di bagian atas skala beban, sehingga harus dicadangkan untuk bagian-bagian di mana kombinasi propertinya melakukan pekerjaan nyata. PPS-CF seringkali merupakan cara yang lebih praktis untuk braket, perlengkapan, dan komponen yang terpapar bahan kimia yang memerlukan panas tinggi dan kekakuan tanpa rantai proses PEEK penuh. PAHT-CF lebih mudah diproses dan dapat disesuaikan dengan housing struktural, jig, dan braket ringan yang suhu kontinunya lebih rendah.
Untuk tim yang membandingkan prototipe dan produksi volume rendah, keputusannya harus mencakup strategi penyelesaian dan toleransi. Komponen PPS-CF atau PAHT-CF dapat mencetak lebih cepat dan mesin lebih mudah, namun tetap memerlukan ketebalan dinding, orientasi serat, dan rencana inspeksi yang tepat. MENGINTIP mungkin membenarkan biayanya dalam segel, bushing, perlengkapan kimia, atau isolator panas tinggi di mana kegagalannya mahal. Perbandingan yang salah adalah harga per bagiannya saja; perbandingan yang tepat adalah total biaya komponen yang divalidasi.
| Pertimbangan | PEEK | PPS-CF | PAHT-CF |
|---|---|---|---|
| Tahan panas | Sangat tinggi | Tinggi | Sedang hingga tinggi |
| Ketahanan terhadap bahan kimia | Sangat tinggi | Tinggi | Sedang |
| Kesulitan proses | Sangat tinggi | Tinggi | Sedang |
| Menarik perhatian | Biasanya diperlukan | Sering direkomendasikan | Sering direkomendasikan |
| Kesesuaian yang khas | Segel, ring, perlengkapan kimia, isolator panas tinggi | Braket, bagian pompa, perlengkapan yang terkena bahan kimia | Rumah, jig, bagian struktural ringan |
| Biaya bahan relatif | Tinggiest | Menengah ke tinggi | Pertengahan |
Untuk braket dan perlengkapan yang terpapar bahan kimia di mana PEEK ditentukan secara berlebihan, rute PPS-CF adalah alternatif suhu tinggi yang praktis. Ini menawarkan keseimbangan yang berguna antara kekakuan, ketahanan panas, dan kematangan proses untuk suku cadang khusus yang tidak memerlukan cakupan properti PEEK penuh.
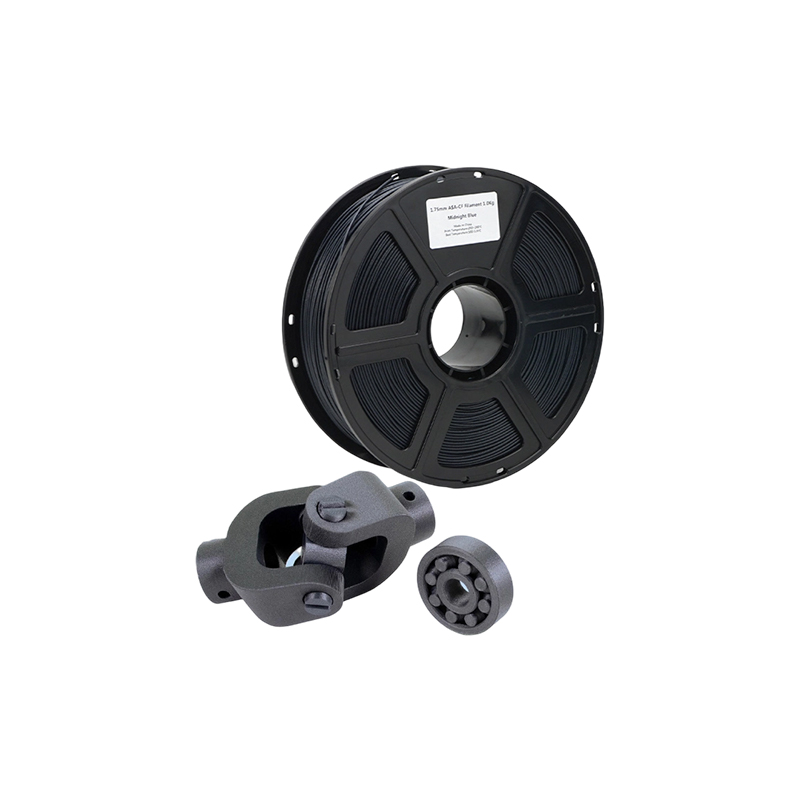 Pencetakan 3D Serat Karbon PPS CF untuk Bagian Fungsional Opsi material FDM suhu tinggi untuk braket dan perlengkapan yang terpapar bahan kimia yang memerlukan kekakuan, ketahanan panas, dan kematangan proses tanpa spesifikasi berlebih di tingkat MENGINTIP. Lihat Produk →
Pilihan akhir harus dibuat berdasarkan gambar, lingkungan layanan, dan rencana validasi. Bahan yang lebih mudah untuk dicetak masih bisa gagal jika desainnya mengabaikan arah lapisan atau paparan bahan kimia. Bahan yang lebih sulit untuk dicetak masih bisa menjadi pilihan dengan risiko lebih rendah jika aplikasi benar-benar membutuhkan sifat-sifatnya. Itulah sebabnya tabel perbandingan material adalah titik awal, bukan pesanan pembelian.
Aturan Desain yang Menjauhkan MENGINTIP Bagian dari Tempat Sampah
MENGINTIP memang sulit, tetapi tidak memaafkan geometri cetakan yang buruk. Area datar yang luas, perubahan ketebalan yang tiba-tiba, dan sudut dalam yang tajam memusatkan tekanan termal. Bagian tersebut mungkin bertahan dalam pencetakan dan kemudian bergerak selama anil atau pemesinan. Desain untuk stabilitas termal sejak awal, dan prosesnya menjadi lebih dapat diprediksi.
Gunakan jari-jari yang besar di sudut dalam. Transisi antara bagian tebal dan tipis secara bertahap. Hindari bentangan yang panjang dan tidak didukung karena lapisan pertama harus membawa panasnya sendiri. Jika permukaan rata sangat penting, pertimbangkan tunjangan pemesinan daripada mencetak permukaan akhir. Tulang rusuk dapat meningkatkan kekakuan, namun juga menciptakan perbedaan massa termal; tata letak rusuk yang berfungsi dalam cetakan injeksi mungkin bukan tata letak terbaik untuk ekstrusi material.
Pikirkan tentang arah lapisan sebelum Anda menyelesaikan gambar. Jika bagian MENGINTIP akan melihat beban tarik di seluruh lapisan, desain mungkin memerlukan lebih banyak ketebalan bagian atau orientasi bangunan yang berbeda. Jika bagian tersebut akan dikerjakan setelah pencetakan, sisakan stok yang cukup untuk operasi penyelesaian dan tentukan data yang akan bertahan dalam proses anil. Permukaan cetakan yang indah tidak berguna jika lubang kritis berpindah setelah perlakuan panas.
Toleransi layak untuk dibahas secara terpisah. Pencetakan dapat memiliki batas toleransi praktis untuk banyak fitur, namun perilaku ekspansi dan penyusutan termal PEEK membuat toleransi ketat pada dimensi panjang menjadi lebih sulit. Jika suatu gambar memerlukan kesesuaian bantalan, alur segel, atau kerataan pada permukaan yang besar, rencanakan penyelesaian akhir CNC yang presisi. Hal ini sering kali merupakan cara paling ekonomis untuk menggabungkan sifat material PEEK dengan kontrol dimensi pemesinan.
Ketika cetakan MENGINTIP memerlukan toleransi yang ketat, penggilingan CNC yang presisi sering kali merupakan langkah penyelesaian yang membuat desain menjadi praktis. Hal ini dapat menetapkan data, membersihkan antarmuka penting, dan memasukkan komponen ke dalam rencana inspeksi yang disepakati tanpa memaksa printer untuk memenuhi setiap toleransi dalam satu pengoperasian.
 Penggilingan CNC Presisi untuk Mengintip dan Cetakan dengan Toleransi Ketat Opsi pemesinan untuk menetapkan data, membersihkan antarmuka penting, dan menangani cetakan format besar ketika komponen PEEK yang dicetak memerlukan toleransi yang lebih ketat. Lihat Produk →
Pertimbangkan juga perakitan. Bagian MENGINTIP dapat disambung dengan sisipan, pengencang, atau perekat, dan setiap metode memiliki batas termal. Desain yang stabil pada suhu kamar dapat kendor setelah siklus panas berulang kali. Jika komponen akan disegel, periksa apakah permukaan cetakan dan tanda pemesinan tidak menimbulkan jalur kebocoran. Jika akan bergeser atau berputar, periksa arah keausan terhadap orientasi lapisan.
Apa yang Mendorong Biaya Pencetakan 3D Polieter Eter Keton
MENGINTIP itu mahal sebelum printer dinyalakan. Biaya materialnya tinggi, mesinnya terspesialisasi, dan pembangunannya berjalan lambat. Itu hanyalah biaya yang terlihat. Kutipan yang realistis juga mencerminkan pengeringan, pemanasan awal ruang, penggunaan mesin yang lama, anil, inspeksi, pelepasan penyangga, dan risiko skrap. Pembeli yang hanya membandingkan harga filamen akan terkejut dengan selisih antar pemasok.
- Bahan dan ukuran batch. Pesanan dalam jumlah kecil mungkin memerlukan bahan premium karena pemasok harus membuka, mengeringkan, dan memenuhi syarat suatu batch untuk jangka pendek.
- Waktu mesin. Pembentukan suhu tinggi berlangsung lambat, dan ruang yang dipanaskan menghabiskan energi sebelum lapisan pertama diendapkan.
- Geometri dan dukungan. Suku cadang yang tinggi, penyangga yang padat, dan akses yang sulit meningkatkan waktu pembuatan dan tenaga kerja pasca-pemrosesan.
- Annealing dan perlengkapannya. Siklus termal yang terkontrol mungkin memerlukan perlengkapan khusus untuk mencegah distorsi.
- Tunjangan pemesinan. Pencetakan near-net ditambah finishing CNC bisa lebih dapat diprediksi dibandingkan pencetakan hingga toleransi akhir.
- Inspeksi. Laporan dimensi, ketertelusuran material, dan kupon pengujian menambah biaya, namun mengurangi risiko penerimaan komponen yang tidak dapat divalidasi.
- Memo dan mengerjakan ulang. MENGINTIP tidak mentolerir pintasan proses. Pemasok yang mengutip tanpa tunjangan sisa dapat memperoleh penggantian biaya di tempat lain.
Oleh karena itu, pembahasan biaya harus dimulai dengan permohonan dan kriteria penerimaan. Jika komponen tersebut merupakan perlengkapan yang tidak kritis, rencana inspeksi yang lebih sederhana mungkin sudah cukup. Jika komponennya adalah segel kimia atau isolator panas tinggi, biaya validasi menjadi bagian dari produk. Pemasok yang baik akan memisahkan biaya teknis satu kali, biaya pembangunan, penyelesaian akhir, dan inspeksi sehingga pembeli dapat melihat ke mana uang tersebut disalurkan.
Volume mengubah persamaan tetapi tidak menghilangkan beban proses. MENGINTIP bukanlah suatu bahan yang pesanan dalam jumlah besar otomatis menjadi murah. Pemasok mungkin memerlukan perlengkapan khusus, kemampuan penelusuran batch, dan profil pencetakan yang stabil sebelum melakukan penskalaan. Untuk pekerjaan kustom bervolume rendah, target praktisnya adalah kemampuan pengulangan terlebih dahulu, kemudian peningkatan harga melalui penyusunan struktur, tata letak bangunan, dan efisiensi penyelesaian.
Kapan Layanan Pencetakan 3D MENGINTIP Masuk Akal, dan Kapan Tidak
Layanan pencetakan 3D PEEK paling masuk akal jika komponennya rumit secara geometris, volumenya rendah hingga sedang, dan aplikasinya memerlukan kombinasi bahan antara panas, ketahanan terhadap bahan kimia, dan kinerja mekanis. Prototipe fungsional, produksi kecil, suku cadang pengganti, dan desain dengan saluran internal atau rakitan terkonsolidasi adalah kandidat yang wajar. Pencetakan juga dapat memperpendek jalur dari iterasi desain ke bagian yang dapat diuji jika alternatifnya adalah cetakan atau program pemesinan yang panjang.
Hal ini menjadi kurang masuk akal bila komponennya sederhana, besar, dan secara geometris ramah terhadap pemesinan. Blok, cincin, atau pelat polos mungkin lebih cepat dan lebih ekonomis dalam bentuk stok MENGINTIP, terutama bila diperlukan toleransi yang ketat. Pencetakan juga kurang sesuai bila desain memerlukan penyelesaian permukaan yang memerlukan pengerjaan tangan yang ekstensif, atau bila bagian tersebut akan terkena kondisi di luar kesesuaian PEEK, seperti paparan sinar ultraviolet yang berkelanjutan tanpa perlindungan. MENGINTIP merupakan material yang kuat, namun bukan merupakan material universal.
Pertanyaan volume itu penting. Pada volume yang sangat rendah, pencetakan menghindari perkakas dan dapat menghasilkan bentuk yang rumit dengan cepat. Pada volume yang lebih tinggi, keekonomian dapat beralih ke pencetakan kompresi, permesinan, atau proses lainnya, bergantung pada geometri dan toleransi. Jawaban yang benar bukanlah aturan yang didasarkan pada satu besaran saja. Ini adalah perbandingan total biaya, waktu tunggu, risiko, dan nilai kebebasan desain.
Untuk perlengkapan, rumah, dan bagian struktural ringan yang suhu kontinunya lebih rendah dari kisaran PEEK, PAHT-CF dapat menjadi rute serat karbon nilon suhu tinggi yang lebih praktis. Hal ini dapat mengurangi beban proses namun tetap memberikan kekakuan dan kinerja panas yang berguna untuk banyak bagian industri.
 Pencetakan 3D Serat Karbon Nilon Suhu Tinggi PAHT CF Rute FDM praktis untuk perlengkapan struktural ringan dan rumah yang memerlukan kekakuan dan kinerja panas di bawah kisaran PEEK, dengan rasio kekuatan terhadap berat yang kuat. Lihat Produk →
Penyedia layanan yang baik akan memberi tahu Anda ketika MENGINTIP bukanlah penggunaan anggaran yang terbaik. Ini bukanlah kegagalan penjualan; itu tandanya pemasok sedang mengevaluasi aplikasinya. Mintalah tampilan MENGINTIP, senyawa bersuhu tinggi, dan rute mesin atau logam secara berdampingan jika opsi tersebut relevan. Rute terbaik adalah rute yang memenuhi fungsi dengan risiko tak terkendali yang paling sedikit.
Pemeriksaan Kualitas Sesuai Permintaan Dari Produsen Percetakan 3D MENGINTIP
Pengendalian mutu untuk MENGINTIP harus sebanding dengan risikonya. Pemeriksaan visual saja tidak cukup untuk segel kimia, isolator panas tinggi, atau braket penahan beban. Pembeli harus meminta bukti bahwa material, mesin, dan siklus termal dikendalikan. Paket pastinya bisa berbeda-beda, tetapi kategorinya konsisten.
- Ketertelusuran material. Kelas, batch, sertifikat pemasok, dan riwayat penyimpanan harus tersedia. Jika pemasok tidak dapat mengidentifikasi batch tersebut, klaim properti sulit untuk dipertahankan.
- Catatan pengeringan dan penyimpanan. Catatan sederhana dapat menunjukkan bahwa filamen telah dikeringkan dan dilindungi sebelum dibuat.
- Membangun rekor. Printer, nosel, tinggi lapisan, suhu ruang, orientasi pembuatan, dan gangguan apa pun harus didokumentasikan.
- Catatan anil. Kecepatan ramp, suhu rendam, waktu tahan, laju pendinginan, dan perlengkapan yang digunakan harus dapat ditelusuri ke bagian atau lotnya.
- Laporan dimensi. Fitur penting harus diukur setelah anil dan finishing, bukan sebelumnya.
- Validasi materi. Data kepadatan, kristalinitas, atau kupon mekanis dapat mendukung klaim proses, terutama untuk material baru atau aplikasi kritis.
- Tinjauan non-destruktif. Inspeksi visual, pemeriksaan massal, dan, jika dibenarkan, pemeriksaan CT atau ultrasonik dapat mengungkapkan rongga internal atau cacat lapisan.
Tanyakan bagaimana pemasok menangani pembangunan yang gagal atau pemeriksaan yang gagal. Bagian MENGINTIP yang berada di luar toleransi setelah anil tidak boleh dikerjakan ulang secara diam-diam tanpa rencana pemeriksaan baru. Pembeli harus mengetahui apakah bagian tersebut dibuang, dikerjakan ulang, atau diterima karena penyimpangan. Tingkat disiplin seperti itu lebih berharga daripada brosur yang mengilap.
Kerahasiaan juga termasuk dalam percakapan yang berkualitas. Bagian PEEK sering kali muncul dalam pengembangan produk baru, dan gambarnya mungkin mengungkapkan fungsi perakitan. Pemasok yang menangani pekerjaan OEM global harus memiliki pendekatan yang jelas terhadap kontrol file, akses, dan komunikasi proyek. Pembeli tidak harus memilih antara transparansi proses dan perlindungan kekayaan intelektual.
Dimana Jiaheng Cocok dalam Program Pembangunan Berkinerja Tinggi
Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. beroperasi sebagai mitra manufaktur presisi terpadu, bukan sebagai toko percetakan dengan proses tunggal. Rentang layanan yang dipublikasikan mencakup pencetakan 3D, permesinan CNC, pengecoran dan replikasi vakum, serta penyelesaian permukaan. Kombinasi tersebut berguna ketika evaluasi MENGINTIP berubah menjadi program yang lebih luas dengan prototipe polimer, braket logam, salinan cetakan silikon, dan penyelesaian kosmetik.
Jajaran pencetakan 3D yang diterbitkan mencakup resin SLA, resin DLP, nilon SLS, logam SLM, dan plastik FDM. Dalam FDM, halaman materi mencakup PLA standar, PETG, dan ABS, ditambah opsi suhu tinggi seperti HT-PLA, PAHT-CF, dan PPS-CF. Kisaran SLS mencakup nilon hitam, nilon putih, dan nilon dengan serat kaca. Kisaran SLM mencakup paduan aluminium, baja tahan karat, paduan titanium, dan baja perkakas. Rute tersebut tidak menggantikan proses PEEK yang divalidasi, namun memberikan alternatif praktis kepada pembeli ketika aplikasi tidak memerlukan amplop PEEK yang lengkap.
Untuk program yang dimulai dengan persyaratan seperti MENGINTIP, langkah pertama adalah memisahkan properti must-have dari material pilihan. Jika ketahanan terhadap bahan kimia dan panas terus-menerus sangat penting, PEEK mungkin tetap menjadi referensi. Jika bagian tersebut terutama membutuhkan kekakuan, ketahanan panas, dan struktur ringan, PPS-CF atau PAHT-CF mungkin cukup. Jika komponen memerlukan kekuatan atau konduktivitas termal setingkat logam, titanium SLM atau baja tahan karat mungkin merupakan pilihan yang lebih baik. Jika desain memerlukan permukaan kosmetik yang halus atau wadah yang serasi dengan warna, opsi penyelesaian permukaan menjadi bagian dari rencana.
Jiaheng juga mendukung penggilingan CNC, pembubutan CNC, dan penggilingan CNC presisi, yang penting untuk komponen MENGINTIP yang memerlukan antarmuka ketat setelah pencetakan. Pengecoran vakum dan replikasi cetakan silikon dapat mendukung produksi jembatan atau salinan bervolume rendah jika material dan geometri memungkinkan. Pengecatan, pelapisan, pengukiran laser, pemolesan, sandblasting, pelapisan listrik, anodisasi, dan perawatan bagian transparan melengkapi sisi pasca-pemrosesan. Nilainya bukanlah setiap proyek menggunakan setiap layanan; penyerahan antara pencetakan, pemesinan, penyelesaian akhir, dan inspeksi dapat dikelola di satu tempat.
Karena MENGINTIP tidak terdaftar di antara halaman materi yang diterbitkan, pembeli dengan persyaratan wajib MENGINTIP harus mengajukannya lebih awal. Tim dapat meninjau gambar, suhu, paparan bahan kimia, toleransi, dan volume, kemudian memastikan apakah MENGINTIP adalah pilihan yang tepat atau apakah rute serupa lebih praktis. Percakapan itu lebih bermanfaat daripada memaksa setiap bagian berperforma tinggi menjadi satu nama material.
Sumber MENGINTIP Suku Cadang Cetak 3D: Produsen, Pemasok, atau Grosir?
Kata produsen, pemasok, dan grosir sering kali digunakan secara bergantian dalam pengadaan, namun memiliki arti yang berbeda untuk suku cadang MENGINTIP khusus. Pabrikan mengontrol proses pencetakan, siklus termal, permesinan, dan inspeksi. Pemasok dapat mengoordinasikan pekerjaan tetapi tidak memiliki prosesnya. Pedagang grosir lebih relevan dengan bentuk stok standar, filamen, atau komponen katalog daripada komponen cetakan khusus dengan catatan validasi. Untuk komponen MENGINTIP yang penting, pembeli harus mengetahui siapa sebenarnya yang mengendalikan proses tersebut.
Ini tidak berarti pemasok tidak bisa berguna. Pemasok yang cakap dapat mengelola komunikasi, dokumentasi kualitas, logistik, dan berbagai proses. Risiko muncul ketika pembeli berasumsi bahwa pemasok adalah produsen dan kemudian menemukan bahwa catatan proses dikendalikan oleh pihak ketiga. Tanyakan langsung: siapa yang mencetak bagian tersebut, siapa yang melakukan anil, siapa yang mengerjakannya, dan siapa yang menandatangani laporan inspeksi? Jika jawabannya berubah pada setiap langkah, tanggung jawab mutu harus jelas.
Permintaan penawaran yang baik untuk pencetakan 3D PEEK harus mencakup gambar, fungsi komponen, suhu servis, paparan bahan kimia, masa pakai yang diharapkan, dimensi kritis, persyaratan permukaan, tingkat inspeksi, dan kuantitas target. Dokumen tersebut juga harus menyatakan apakah MENGINTIP wajib dilakukan atau apakah pemasok dapat mengusulkan alternatif lain. Poin terakhir tersebut dapat menghemat waktu dan biaya secara signifikan.
Untuk program OEM global, tambahkan persyaratan komersial sejak awal: Incoterms, pengemasan, pelabelan, kerahasiaan, dan kontrol perubahan. Harga satuan yang rendah dapat terhapus karena kiriman yang tiba tanpa dokumentasi yang benar atau bagian yang tidak dapat dilacak ke kumpulan materialnya. Keputusan pengadaan harus didasarkan pada total paket yang dikirimkan, bukan pada jalur penawaran saja.
Aplikasi Tempat Pencetakan 3D MENGINTIP Mendapatkan Tempatnya
MENGINTIP sering dievaluasi di bidang otomotif, dirgantara, minyak dan gas, semikonduktor, peralatan medis, robotika, dan mesin industri. Benang merahnya bukanlah satu industri saja; itu adalah kombinasi panas, bahan kimia, keausan, dan berat. Bagian yang hanya melihat udara bersuhu ruangan mungkin tidak perlu MENGINTIP. Bagian yang terkena cairan panas, pembersihan berulang kali, atau beban berkelanjutan pada suhu tinggi memiliki kasus yang lebih kuat.
Dalam peralatan otomotif dan industri, PEEK dapat dipertimbangkan untuk komponen di bawah kap, seal, bushing, bantalan aus, dan perlengkapan yang terkena panas atau bahan kimia. Dalam minyak dan gas, ketahanan kimia dan stabilitas dimensi mungkin penting untuk seal, isolator, dan komponen lubang bawah, meskipun persyaratan validasinya sangat ketat. Dalam manufaktur semikonduktor dan elektronik, MENGINTIP dapat muncul dalam penanganan wafer, perlengkapan pengujian, dan bagian isolasi di mana pembentukan partikel dan paparan bahan kimia penting. Dalam peralatan medis, PEEK digunakan pada instrumen dan komponen perangkat, namun aplikasi yang dapat menghubungi pasien atau implan memerlukan jalur regulasi yang terpisah dari proses pencetakan.
Program robotika dan drone atau eVTOL sering kali dimulai dengan pengurangan berat badan. MENGINTIP dapat berguna ketika bagian polimer bersuhu tinggi juga harus kuat dan tahan bahan kimia, namun ini tidak secara otomatis merupakan pilihan yang paling ringan atau paling ekonomis. Senyawa serat karbon bersuhu tinggi, bagian aditif logam, atau desain aluminium mesin mungkin lebih baik untuk braket atau rumah tertentu. Jawaban yang tepat bergantung pada jalur pemuatan, paparan termal, dan volume produksi.
Barang elektronik konsumen adalah area lain di mana pilihan material harus dipertanyakan. MENGINTIP dapat memberikan ketahanan panas dan stabilitas dimensi pada perlengkapan internal, namun wadah kosmetik sering kali memerlukan penyelesaian permukaan dan kontrol warna yang mungkin lebih mudah dilakukan dengan polimer lain. Jika bagian tersebut merupakan komponen internal yang fungsional, MENGINTIP mungkin dibenarkan. Jika cangkangnya terlihat, biaya penyelesaian dan risiko cacat permukaan mungkin lebih besar daripada manfaat materialnya.
Mode kegagalan yang umum adalah menentukan MENGINTIP untuk setiap aplikasi berkinerja tinggi tanpa memeriksa kondisi layanan sebenarnya. Pendekatan yang lebih baik adalah dengan membuat daftar persyaratan, memberi peringkat, dan menguji dua jalur material teratas. Ini berarti lebih banyak pekerjaan di bagian depan, namun mengurangi kemungkinan suku cadang mahal memecahkan masalah yang salah.
FAQ: Pencetakan 3D Polieter Eter Keton
Apakah pencetakan 3D polieter eter keton dapat dilakukan pada printer desktop biasa?
Biasanya tidak. MENGINTIP membutuhkan hotend bersuhu tinggi, ruang berpemanas, permukaan bangunan yang tahan terhadap panas, dan strategi pendinginan yang terkontrol. Printer desktop standar mungkin mencapai suhu nozzle yang tinggi di atas kertas, namun seringkali tidak dapat menahan suhu ruang atau mengatur beban termal untuk menghasilkan cetakan yang andal. Bahkan pada mesin yang mumpuni, prosesnya memerlukan profil tervalidasi dan anil pasca-cetak.
Berapa suhu nosel dan ruang yang dibutuhkan PEEK?
Nilai pastinya bergantung pada kelas dan printer, namun MENGINTIP diproses jauh di atas plastik rekayasa standar. Suhu nosel biasanya berada di atas 350 C, dan suhu ruang sering kali berkisar antara 150 C hingga 200 C. Beberapa proses menggunakan suhu ruang yang lebih rendah dan mengandalkan anil. Pembeli sebaiknya meminta jendela tervalidasi dari pemasok, bukan satu nomor yang disalin dari lembar data.
Mengapa MENGINTIP perlu anil setelah dicetak?
Annealing dapat meningkatkan kristalinitas dan menghilangkan tegangan sisa dari lapisan demi lapisan. Hal ini dapat meningkatkan stabilitas dimensi dan mendukung profil properti yang diharapkan aplikasi. Risikonya adalah anil yang tidak dikontrol dengan baik dapat merusak bagian tersebut. Siklus tersebut harus disesuaikan dengan geometri dan ketebalan dinding, dengan pemeriksaan dimensi setelah siklus.
Apakah PEEK cetakan 3D sekuat PEEK mesin?
Tidak secara otomatis. Ekstrusi material menciptakan batas lapisan, sehingga bagian tersebut dapat bersifat anisotropik. Bagian PEEK yang dicetak dan dianil mungkin berkinerja baik dalam kompresi atau dalam arah yang sejajar dengan lapisan, namun mungkin tidak cocok dengan bagian mesin di segala arah. Untuk komponen dengan beban tinggi, desain harus mempertimbangkan orientasi lapisan dan mungkin memerlukan pemesinan, bagian yang lebih tebal, atau proses yang berbeda.
Bisakah komponen PEEK dikerjakan setelah pencetakan 3D?
Ya. Banyak komponen berperforma tinggi dicetak mendekati bentuk jaring dan kemudian dikerjakan pada antarmuka penting. Hal ini dapat meningkatkan toleransi, kerataan, dan penyelesaian permukaan. Rencana pemesinan harus memperhitungkan keadaan tegangan bahan cetakan dan siklus anil, dan pemeriksaan akhir harus dilakukan setelah semua langkah termal dan pemesinan.
Berapa biaya pencetakan MENGINTIP 3D?
Tidak ada harga tunggal yang berguna tanpa tingkat geometri dan validasi. Risiko material, waktu mesin, pelepasan dukungan, anil, permesinan, inspeksi, dan skrap semuanya berkontribusi. Bagian yang kecil dan sederhana dan bagian yang besar dan kritis dapat berbeda dengan selisih yang besar. Pendekatan terbaik adalah mengutip bagian tersebut dengan rencana inspeksi yang jelas dan tunjangan terpisah untuk teknik dan penyelesaian akhir.
Apakah makanan MENGINTIP aman atau biokompatibel?
Jangan perlakukan "PEEK" sebagai persetujuan menyeluruh. Aplikasi yang bersentuhan dengan makanan dan medis bergantung pada tingkatan spesifik, bahan tambahan, pemrosesan, pembersihan, dan jalur regulasi. Bagian yang dicetak juga dapat memiliki karakteristik permukaan dan porositas yang berbeda dari bagian yang dikerjakan atau dicetak. Permohonan tersebut memerlukan tinjauan kepatuhan khusus, bukan sekedar nama material saja.
Apa perbedaan antara PEEK dan PPS-CF untuk pencetakan 3D?
PEEK umumnya menawarkan batas atas properti yang lebih tinggi, terutama dalam ketahanan terhadap panas dan bahan kimia, namun juga menuntut lebih banyak pengendalian proses dan biaya. PPS-CF adalah senyawa serat karbon suhu tinggi yang dapat menjadi pilihan praktis untuk perlengkapan, braket, dan komponen yang terpapar bahan kimia yang tidak memerlukan selubung PEEK penuh. Pilihan yang tepat bergantung pada kondisi layanan dan rencana validasi.
Bagaimana cara meminta penawaran dari produsen percetakan 3D MENGINTIP?
Kirimkan gambar, fungsi, suhu servis, paparan bahan kimia, dimensi kritis, persyaratan permukaan, tingkat inspeksi, dan kuantitas target. Nyatakan apakah MENGINTIP wajib atau apakah alternatif dapat diusulkan. Tanyakan siapa yang mengontrol pencetakan, anil, permesinan, dan inspeksi. Informasi tersebut akan menghasilkan kutipan yang lebih berguna dibandingkan hanya gambar saja.
Apakah Jiaheng menyediakan pencetakan 3D PEEK?
MENGINTIP tidak terdaftar di antara halaman materi yang diterbitkan. Rute yang tersedia meliputi nilon SLS, PPS-CF, PAHT-CF, plastik FDM lainnya, resin SLA dan DLP, logam SLM, permesinan CNC, pengecoran vakum, dan penyelesaian permukaan. Jika MENGINTIP wajib dilakukan, sampaikan persyaratan permohonan sehingga tim dapat memastikan apakah rute tersebut tepat atau apakah rute serupa lebih praktis.
Terus Jelajahi Jalur Manufaktur
Jika Anda membandingkan persyaratan MENGINTIP dengan rute berkinerja tinggi lainnya, ada baiknya jika Anda melihat seluruh rentang proses sebelum keputusan material ditetapkan. Platform manufaktur terpadu dapat membandingkan pencetakan polimer, pencetakan logam, finishing CNC, dan perawatan permukaan dalam satu percakapan berkualitas.
Langkah selanjutnya yang paling berguna adalah menempatkan gambar dan kondisi layanan secara berdampingan. Hal ini memberikan informasi yang cukup kepada pemasok untuk merekomendasikan PEEK, senyawa bersuhu tinggi, jalur logam, atau desain mesin tanpa menebak-nebak. Hal ini juga memberi pembeli dasar yang jelas untuk membandingkan harga, waktu tunggu, dan risiko.
Pencetakan 3D polieter eter keton adalah pilihan yang kuat untuk bagian yang tepat, tetapi ini bukan jalan pintas dalam bidang teknik. Penghargaan material ini mengontrol pengeringan, panas ruang yang stabil, orientasi yang bijaksana, anil yang terdokumentasi, dan inspeksi setelah pemrosesan termal. Ini menghukum asumsi. Pemasok yang dapat menjelaskan pengendalian tersebut lebih berharga daripada pemasok yang hanya mencantumkan MENGINTIP pada halaman material.
Bagi pembeli, jalur praktisnya adalah dengan menentukan fungsi, memberi peringkat pada persyaratan, dan membandingkan setidaknya dua rute. MENGINTIP mungkin merupakan jawaban yang tepat untuk segel kimia, isolator panas tinggi, atau komponen aus. PPS-CF, PAHT-CF, nilon SLS, logam SLM, CNC presisi, atau kombinasinya mungkin merupakan jawaban yang lebih baik untuk braket, housing, perlengkapan, atau prototipe. Tujuannya bukan untuk menghindari MENGINTIP. Tujuannya adalah untuk menggunakannya di mana propertinya memecahkan masalah nyata dan di mana prosesnya dapat divalidasi.
-
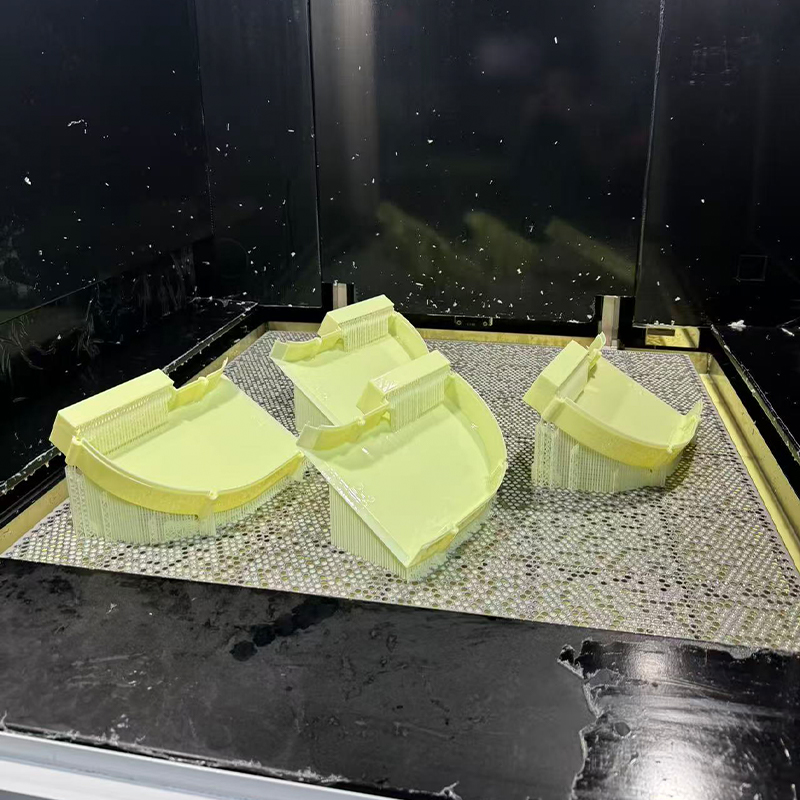 Layanan Pencetakan 3D Resin Seperti ABS Kuning
-
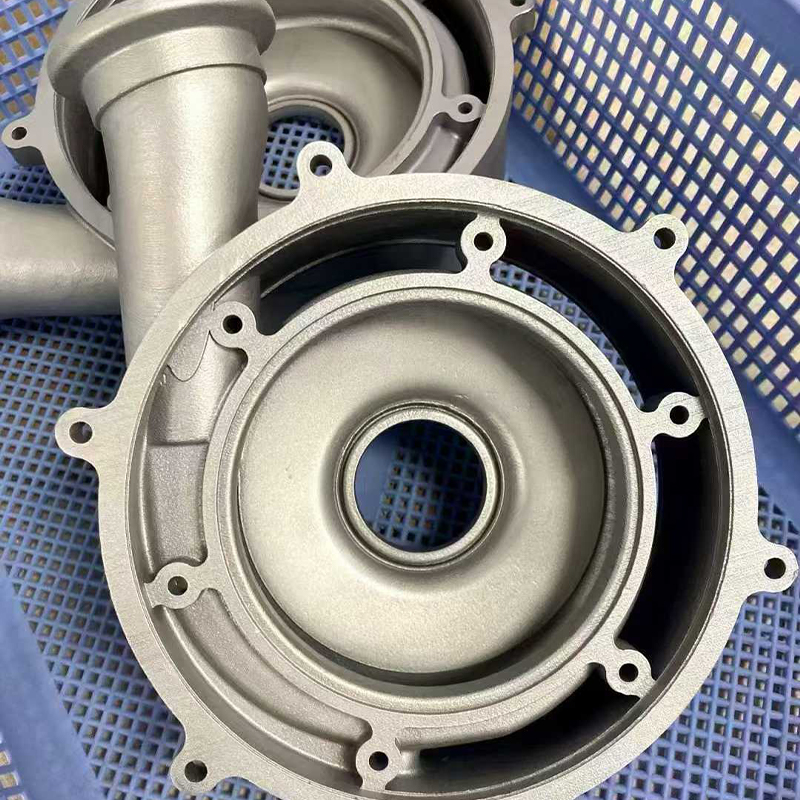 Layanan Pencetakan 3D Baja Tahan Karat 316L
-
 Layanan Pencetakan 3D Bahan yang Diperkuat Serat Karbon Nilon Suhu Tinggi PAHT+CF
-
 Layanan Pencetakan 3D Bahan Bertulang Serat Karbon PPS+CF
-
 Layanan Pencetakan 3D Bahan PLA Suhu Tinggi HT-PLA
-
 Layanan Pencetakan 3D Bahan FDM Standar (PLA, PETG, ABS)
Informasi Kontak
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
TAMBAHKAN
-

Gedung 7, No. 188, Bagian Hongni Jalan Zha Wang, Kecamatan Danghu, Kota Pinghu, Kota Jiaxing, Provinsi Zhejiang, Tiongkok
Hak Cipta © 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. Produsen Platform Manufaktur Cerdas Terintegrasi OEM/ODM
