- Layanan Pencetakan 3D

- Layanan Pemesinan CNC

- Layanan Pengecoran Vakum

- Jasa Finishing Permukaan

Layanan Pemesinan CNC: Cara Memilih Pemasok yang Tepat
Apa Layanan Pemesinan CNC Dikirim ke Dalam Platform Manufaktur Cerdas Terintegrasi
Layanan pemesinan CNC mengubah model 3D digital menjadi bagian fisik yang presisi dengan memotong material dari blok padat di bawah kendali komputer, dan platform manufaktur pintar terintegrasi menghubungkan langkah pemotongan tersebut ke tinjauan desain, perencanaan proses, inspeksi, penyelesaian permukaan, dan pengiriman dalam satu alur kerja yang dikelola. Bagi para insinyur dan pembeli, nilai praktisnya sangat jelas: lebih sedikit penyerahan vendor, komunikasi yang lebih jelas, kualitas suku cadang yang lebih dapat diulang, dan jalur yang lebih pendek dari gambar hingga suku cadang yang dapat dirakit dan diuji. Jika suku cadang Anda memerlukan toleransi yang ketat, logam atau plastik rekayasa, atau kemampuan pengulangan yang dapat diandalkan dari bagian pertama hingga bagian terakhir, pemesinan CNC biasanya merupakan proses pertama yang patut dievaluasi.
Ungkapan CNC adalah singkatan dari kontrol numerik komputer. Perkakas mesin membaca suatu program, biasanya dihasilkan dari perangkat lunak CAD dan CAM, dan menggerakkan perkakas pemotong atau benda kerja yang berputar sepanjang sumbu yang diprogram. Penggilingan, pembubutan, pengeboran, penyadapan, dan pengeboran semuanya dilakukan dengan mengikuti instruksi koordinat, bukan dengan penyesuaian roda tangan manual. Menurut buku pegangan pemesinan umum dan referensi pelatihan manufaktur yang banyak digunakan, pendekatan ini dihargai karena program yang sama dapat dijalankan berulang kali dengan hasil yang konsisten, yang merupakan landasan produksi yang berulang.
Platform manufaktur cerdas modern yang terintegrasi menambahkan lapisan digital di atas mesin. Alih-alih memperlakukan penawaran harga, tinjauan teknik, penjadwalan, permesinan, inspeksi, dan pengiriman sebagai pekerjaan terpisah yang ditangani oleh perusahaan terpisah, platform ini menyimpan data komponen, riwayat revisi, catatan proses, dan hasil inspeksi dalam satu rantai yang terhubung. Pembeli mengunggah model dan gambar, menerima umpan balik kemampuan manufaktur, menyetujui rencana, dan kemudian mengikuti pekerjaan melalui setiap tahap. Inilah gagasan di balik model manufaktur terpadu, dan inilah alasan mengapa banyak tim pengadaan kini mencari pemasok permesinan CNC yang berfungsi sebagai platform dan bukan sebagai bengkel mesin tunggal.
Panduan ini ditulis untuk pengembang produk, manajer sumber, dan tim operasi yang membutuhkan jawaban praktis. Panduan ini menjelaskan jenis umum layanan pemesinan CNC, struktur mesin dan alur kerja, cara mencocokkan proses dengan aplikasi, cara CNC membandingkan dengan rute produksi lainnya, dan cara merawat mesin dan komponen jadi. Ini juga mencakup bagian pertanyaan umum yang menjawab pertanyaan yang paling sering diajukan pembeli ketika mereka mendekati produsen permesinan CNC untuk pertama kalinya.
Jawaban cepat sebelum detailnya
- Kesesuaian umum: komponen presisi dalam logam atau plastik rekayasa, dari satu prototipe hingga batch berulang.
- Kekuatan khas: akurasi dimensi, pilihan material yang luas, sifat mekanik yang kuat, dan kualitas permukaan yang baik langsung dari mesin.
- Batasan umum: rongga internal yang dalam, bentuk berongga tertutup dan dinding sangat tipis yang tidak didukung lebih sulit untuk dipotong daripada dicetak atau dicetak.
- Mengapa sebuah platform penting: umpan balik desain, permesinan, penyelesaian akhir, dan inspeksi tetap terhubung, sehingga mengurangi pengerjaan ulang yang disebabkan oleh miskomunikasi.
Di seluruh artikel ini, istilah layanan pemesinan CNC mengacu pada penawaran lengkap yang diterima pelanggan dari pabrikan: dukungan teknik, pemrograman, pemesinan, deburring, penyelesaian akhir, inspeksi, dan pengemasan. Memahami keseluruhan rantai, dan bukan hanya langkah pemotongan, adalah hal yang membedakan proyek pengadaan yang sukses dengan proyek yang membuat frustrasi.
Layanan pemesinan CNC memberikan nilai tertinggi ketika pemesinan, penyelesaian akhir, dan inspeksi dikelola bersama dalam satu platform terintegrasi.
Jenis Umum Jasa Pemesinan CNC dan Karakteristiknya
Pemesinan CNC adalah serangkaian proses, bukan operasi tunggal. Setiap jenis menghilangkan material dengan cara yang berbeda, dan masing-masing sesuai dengan geometri bagian yang berbeda. Mengetahui perbedaannya membantu Anda menjelaskan kebutuhan Anda dengan jelas saat Anda meminta penawaran harga dari pemasok permesinan CNC, dan membantu Anda menilai apakah proses yang diusulkan masuk akal untuk gambar Anda.
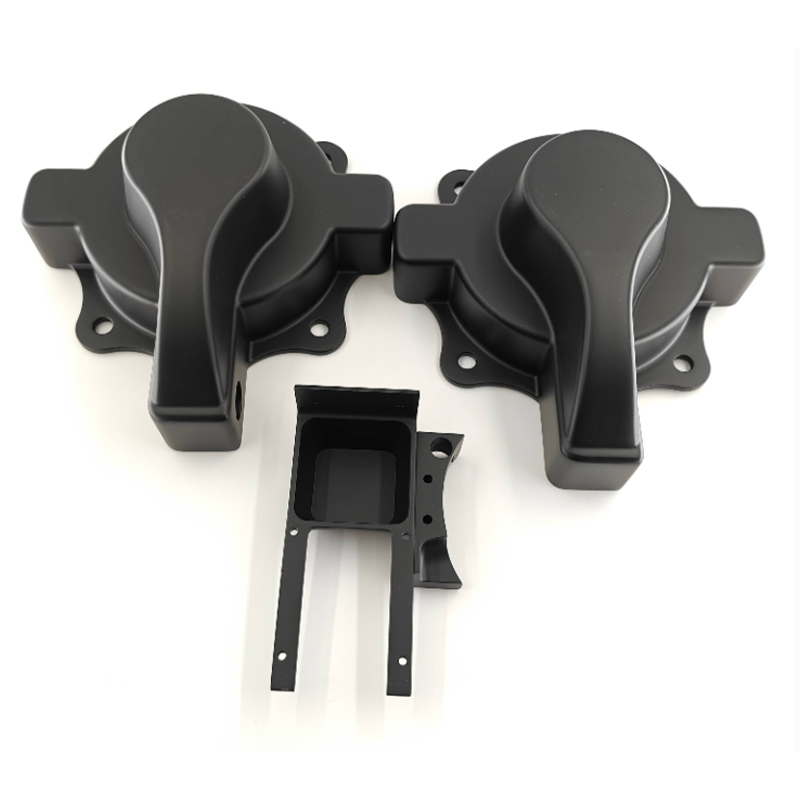
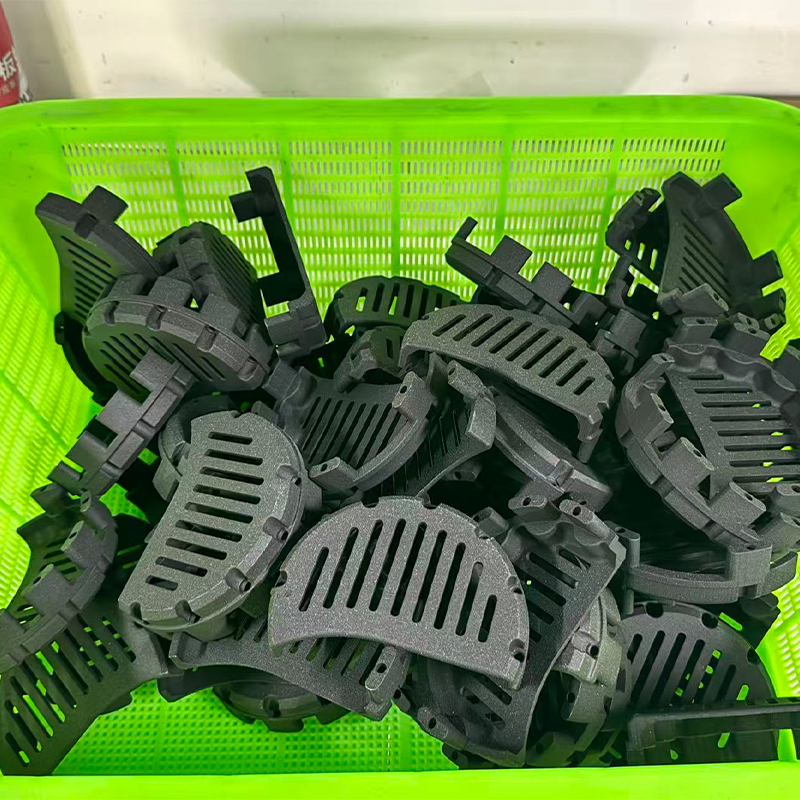
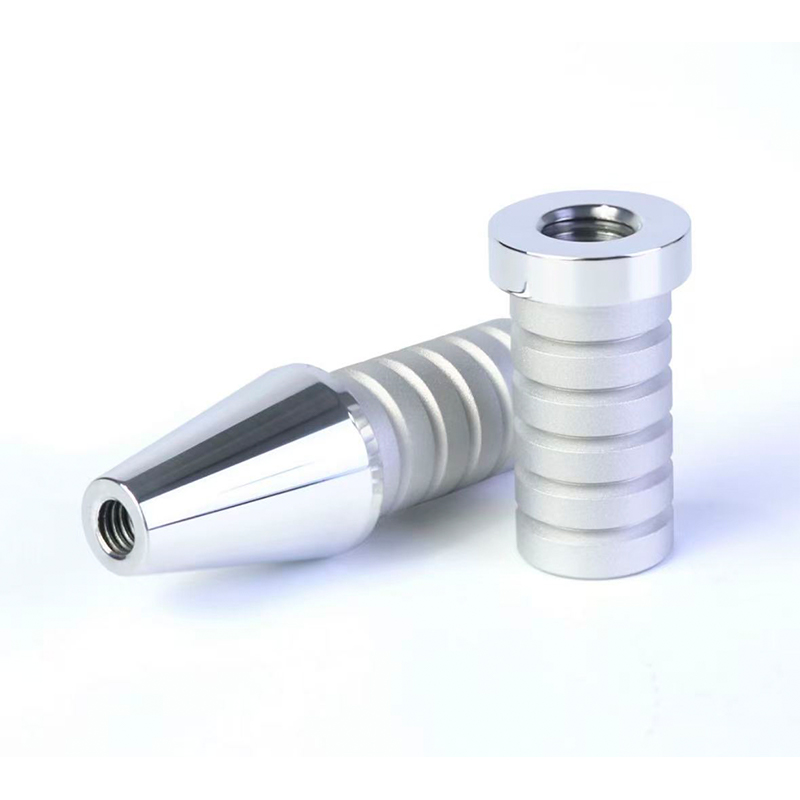
Penggilingan CNC Pemotong yang berputar bergerak melintasi benda kerja yang tetap atau berindeks. Sangat cocok untuk permukaan datar, saku, slot, lubang, dan permukaan berkontur pada rumah, braket, dan pelat. Pembubutan CNC Benda kerja berputar sedangkan alat stasioner memotongnya. Sangat cocok untuk poros, pin, ring, selongsong, dan bagian bulat atau simetris aksial lainnya. Pemesinan multi-sumbu Tiga, empat, atau lima sumbu bekerja sama sehingga alat ini menjangkau lebih banyak permukaan dengan pengaturan yang lebih sedikit. Berguna untuk bentuk, impeler, dan komponen yang rumit dengan fitur bersudut. Pemesinan putaran pabrik Mesin gabungan berputar dan menggiling dalam satu pengaturan. Mengurangi pemasangan ulang dan membantu menjaga konsentrisitas antara fitur yang diputar dan digiling. Pengeboran dan penyadapan Operasi pembuatan lubang khusus, mulai dari lubang presisi kecil hingga fitur berulir, sering kali dikombinasikan dengan program penggilingan. Penggilingan dan pemotongan akhir Penghilangan material halus untuk mendapatkan kerataan, kebulatan, atau kualitas permukaan ketika lintasan pemotongan standar tidak mencukupi.
Layanan penggilingan CNC
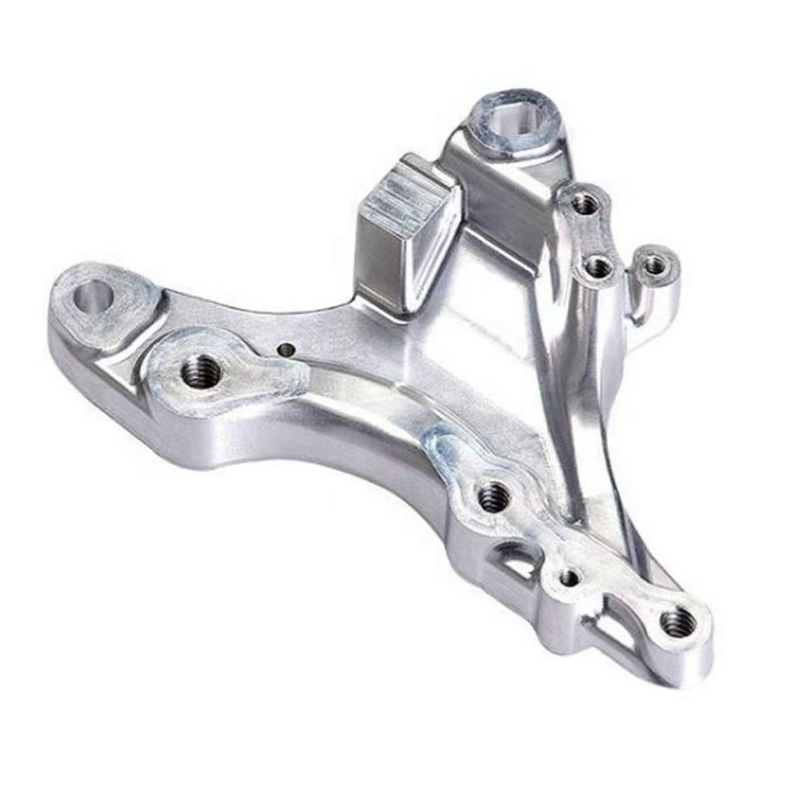
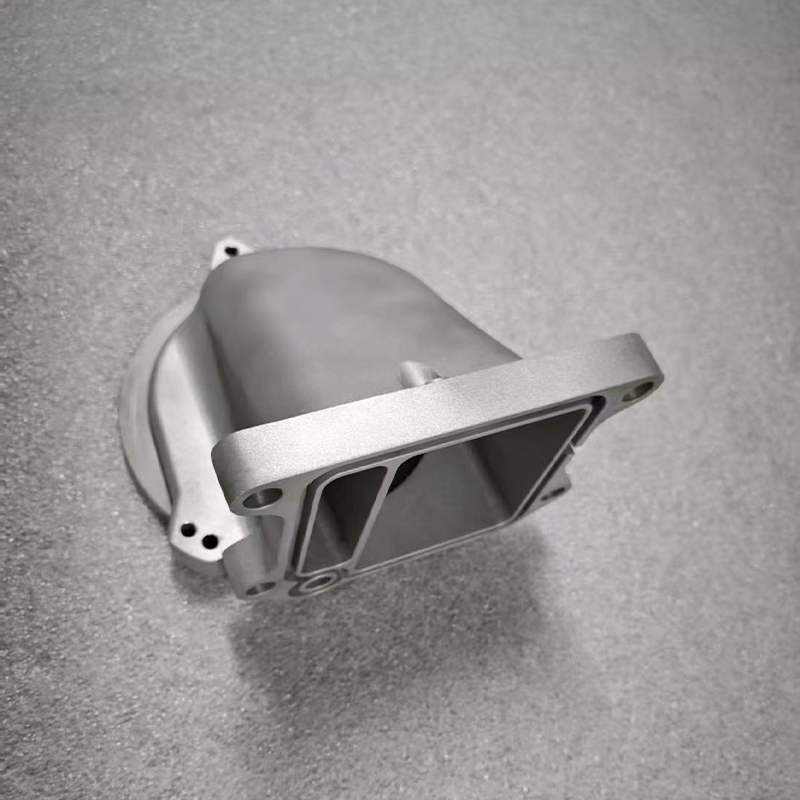
Penggilingan adalah proses CNC yang paling banyak diminta karena sebagian besar komponen mekanis memiliki permukaan datar, kantong, lubang, dan slot. Pabrik tiga sumbu menggerakkan pahat sepanjang arah X, Y, dan Z, yang cukup untuk banyak pelat, penutup, dan rangka. Jika suatu komponen memiliki fitur pada beberapa permukaan, operator akan menjepitnya kembali pada pengaturan kedua atau menggunakan perlengkapan pengindeksan. Setiap penyiapan tambahan menambah kemungkinan kecil terjadinya kesalahan posisi, sehingga merencanakan jumlah penyiapan merupakan bagian penting dari desain proses yang baik.
Layanan pembubutan CNC
Pembubutan adalah pilihan alami untuk bagian bulat. Mesin bubut menahan batang atau blanko di dalam chuck dan memutarnya sementara pahat membentuk diameter luar, lubang dalam, alur dan benang. Karena sumbu rotasinya tetap, fitur yang dibelokkan cenderung konsentris dan konsisten. Perkakas langsung pada pusat pembubutan modern juga memungkinkan pembuatan lubang silang dan flat tanpa melepaskan bagian dari mesin, itulah sebabnya pembubutan dan penggilingan semakin tumpang tindih.
Pemesinan CNC multi-sumbu
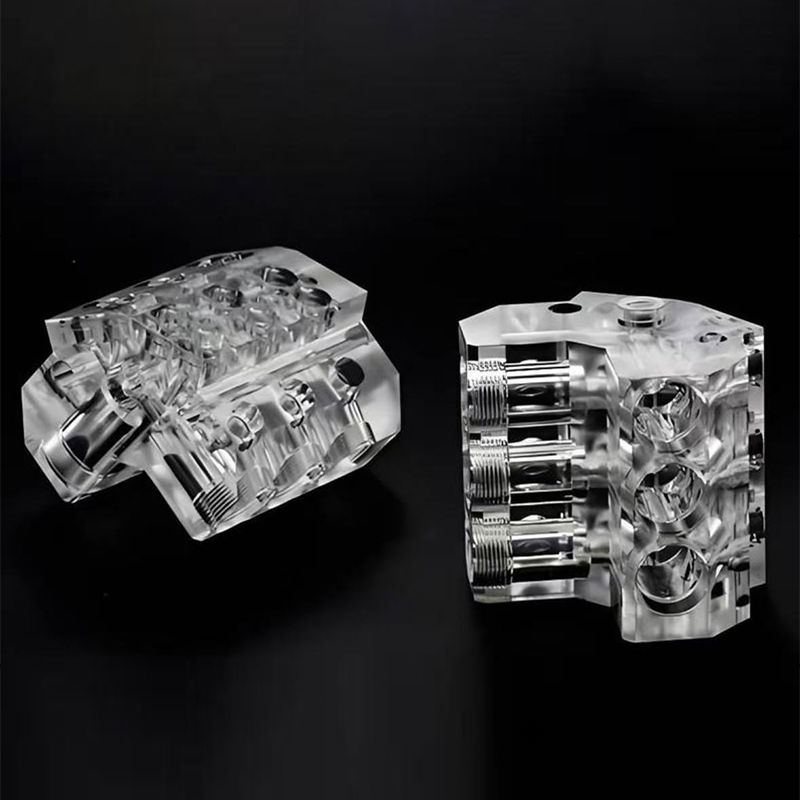
Mesin empat sumbu menambahkan rotasi di sekitar satu sumbu, dan mesin lima sumbu menambahkan rotasi di sekitar dua sumbu. Keuntungan utamanya adalah akses: pahat dapat mendekati benda kerja dari berbagai sudut dalam satu penjepitan. Hal ini mengurangi penanganan, meningkatkan pemosisian fitur-ke-fitur, dan memungkinkan perkakas lebih pendek dengan defleksi lebih sedikit. Keuntungannya adalah pemrograman dan simulasi memerlukan lebih banyak kehati-hatian, karena pemeriksaan tabrakan menjadi lebih sulit seiring dengan bertambahnya jumlah sumbu yang bergerak.
| Jenis layanan | Bagian-bagian yang khas | Keuntungan utama | Pertimbangan utama |
|---|---|---|---|
| Penggilingan CNC | Rumah, pelat, braket, perlengkapan | Fleksibel untuk banyak geometri | Lebih banyak pengaturan untuk bagian multi-wajah |
| Pembubutan CNC | Poros, pin, ring, ring | Konsentrisitas yang kuat pada bagian bulat | Terbatas untuk bentuk tidak bulat |
| Pemesinan multi-sumbu | Rumah kompleks, impeler, suku cadang gaya medis dan ruang angkasa | Lebih sedikit pengaturan dan akses lebih baik | Lebih banyak upaya pemrograman dan verifikasi |
| Pemesinan putaran pabrik | Bagian dengan fitur yang diputar dan digiling | Penjepitan tunggal untuk fitur campuran | Membutuhkan ukuran bagian dan stok batang yang sesuai |
| Penggilingan dan finishing halus | Kesesuaian presisi, permukaan penyegelan | Kerataan dan kontrol permukaan yang lebih ketat | Menambahkan langkah proses dan penanganan |
Banyak proyek menggunakan lebih dari satu layanan ini secara berurutan. Contoh tipikalnya adalah poros putar yang menerima bidang datar yang digiling, lubang silang yang dibor, deburring, dan perlakuan permukaan. Ketika semua langkah ini ditangani oleh satu pabrikan pada platform terintegrasi, suku cadang tersebut dilacak dari stok mentah hingga pemeriksaan akhir tanpa dikutip ulang atau dijelaskan ulang pada setiap tahap.
Pilih proses CNC berdasarkan geometri bagian terlebih dahulu: penggilingan untuk bentuk prismatik, pembubutan untuk bagian bulat, dan multi-sumbu untuk akses kompleks.
Cara Kerja Pemesinan CNC: Prinsip dan Struktur Mesin
Memahami prinsip dasar membantu Anda membaca kutipan, menafsirkan rencana proses, dan mengajukan pertanyaan yang lebih baik. Pemesinan CNC mengikuti rantai yang dapat diulang: model CAD mendefinisikan bentuk, perangkat lunak CAM mengubah bentuk menjadi jalur alat, pasca-prosesor menerjemahkan jalur tersebut ke dalam kode khusus mesin, dan mesin mengeksekusi kode sementara sensor dan operator memantau hasilnya.
Dari model CAD hingga bagian jadi
- Masukan desain: pelanggan menyediakan model 3D dan, idealnya, gambar 2D yang mencantumkan toleransi, bahan, benang, dan persyaratan permukaan.
- Tinjauan kemampuan manufaktur: teknisi memeriksa ketebalan dinding, jari-jari sudut internal, kedalaman lubang, dan toleransi tumpukan, lalu menyarankan penyesuaian.
- Pemrograman kamera: jalur pahat, pahat potong, kecepatan, pengumpanan, dan pemasangan direncanakan dan disimulasikan di layar.
- Penyiapan dan artikel pertama: operator menjepit material, menetapkan offset kerja dan panjang pahat, dan menjalankan bagian pertama untuk diperiksa.
- Produksi dijalankan: program berulang saat dalam proses memeriksa keausan alat monitor dan penyimpangan dimensi.
- Penyelesaian dan inspeksi: deburring, perawatan permukaan dan pengukuran akhir diselesaikan sebelum pengepakan.
Struktur mesin inti
Perkakas mesin CNC dibuat dengan dasar dan rangka kaku yang menyerap gaya potong. Jalur pemandu linier atau jalur kotak membawa sumbu yang bergerak, sedangkan sekrup bola atau motor linier mengubah putaran motor servo menjadi gerakan presisi. Spindel menahan dan memutar alat pemotong atau, pada mesin bubut, benda kerja. Pengubah alat menyimpan banyak alat sehingga operasi yang berbeda dapat berjalan tanpa intervensi manual. Pengontrol menafsirkan program, mengoordinasikan sumbu, dan menangani umpan balik dari pembuat enkode. Sistem pendingin mengontrol panas dan membuang serpihan dari zona pemotongan.
Elemen mekanis
| Elemen kontrol dan pendukung
|
Keakuratan bagian akhir bergantung pada keseluruhan rantai, bukan hanya mesinnya. Pertumbuhan termal spindel, keausan pahat, stabilitas perlengkapan, dan bahkan suhu bengkel semuanya memengaruhi hasil. Pabrikan yang terampil mengelola variabel-variabel ini dengan rutinitas pemanasan, batas umur alat, siklus pemeriksaan, dan inspeksi dalam proses. Menurut panduan praktik pemesinan umum, merencanakan metode penjepitan dan urutan pengoperasian sering kali sama pentingnya dengan memilih mesin itu sendiri.
Dimana upaya tersebut dilakukan dalam proyek biasa
Pembeli terkadang berasumsi bahwa sebagian besar waktu proyek dihabiskan untuk memotong logam. Pada kenyataannya, pemotongan hanyalah salah satu bagian dari alur kerja. Tinjauan desain, pemrograman, penyetelan, inspeksi, dan penyelesaian bersama-sama biasanya memerlukan upaya yang lebih besar dibandingkan langkah pemesinan saja. Bagan berikut memperlihatkan distribusi ilustratif untuk komponen kustom umum yang ditangani melalui alur kerja terintegrasi.
Bagan ini merupakan ilustrasi editorial berdasarkan pola proyek umum, bukan statistik industri terukur, dan rasio aktual berubah seiring kompleksitas bagian. Hal ini disertakan untuk menunjukkan mengapa koordinasi sama pentingnya dengan waktu spindel. Bacalah sebagai alat bantu perencanaan dan bukan sebagai patokan.
Perhatikan bagaimana irisan tunggal terbesar menjadi bagian dari pemesinan, namun masih kalah dengan irisan perencanaan dan verifikasi gabungan.
Bagan donat menunjukkan bahwa pemesinan mewakili sekitar sepertiga dari total upaya dalam proyek ilustratif ini, sementara dua pertiga sisanya digunakan untuk peninjauan, pemrograman, inspeksi, dan penyelesaian. Distribusi ini menjelaskan mengapa platform yang mengoordinasikan langkah-langkah ini dapat mengurangi penundaan dengan lebih efektif dibandingkan toko yang hanya mengoptimalkan kecepatan pemotongan. Tinjauan desain dan DFM memiliki porsi yang lebih kecil, namun keputusan yang dibuat akan mempengaruhi setiap bagian selanjutnya, sehingga investasi kecil pada tahap tersebut dapat mencegah pengerjaan ulang di bagian hilir. Pemrograman dan pengaturan mengambil porsi yang besar karena pemasangan dan simulasi yang hati-hati melindungi komponen dan mesin. Inspeksi adalah bagian yang berbeda karena pengukuran adalah operasi yang direncanakan, bukan hanya sekedar renungan. Finishing dan packing tampil dalam warna kontras untuk mengingatkan pembaca bahwa penampilan dan perlindungan adalah bagian dari hasil karya. Tim yang merencanakan jadwal mereka berdasarkan kelima bagian biasanya menemukan lebih sedikit kejutan saat penyampaian.
Pemotongan hanyalah sebagian dari pekerjaan, jadi evaluasi pemasok permesinan CNC berdasarkan alur kerja penuh dan tidak hanya berdasarkan jumlah mesin.
Bahan, Toleransi, dan Pilihan Permukaan untuk Suku Cadang Mesin CNC
Pemilihan material adalah salah satu keputusan paling awal dan paling penting dalam proyek CNC. Hal ini mempengaruhi kekuatan, berat, perilaku korosi, waktu pengerjaan, keausan pahat, dan perawatan permukaan yang tersedia. Produsen permesinan CNC yang berpengetahuan luas akan bertanya tentang lingkungan pengoperasian, beban, suhu, dan bagian-bagian yang dikawinkan sebelum merekomendasikan suatu material.
Logam biasa
- Paduan aluminium: banyak digunakan untuk rumah, braket, dan bagian pembuangan panas karena mesinnya efisien dan menawarkan rasio kekuatan terhadap berat yang baik.
- Baja tahan karat: dipilih karena ketahanan terhadap korosi dan kekuatan pada peralatan, kontak dengan makanan, dan lingkungan gaya laut, meskipun memerlukan parameter pemotongan yang lebih cermat.
- Baja karbon dan paduan: dipilih untuk poros, roda gigi, dan bagian struktural yang membutuhkan kekuatan dan dapat diberi perlakuan panas.
- Paduan kuningan dan tembaga: dihargai untuk konduktivitas listrik, perilaku bantalan dan penampilan menarik.
- Paduan titanium: digunakan ketika kekuatan tinggi dan bobot rendah sama-sama penting, dengan pemotongan yang lebih lambat dan kebutuhan alat yang lebih tinggi.
Plastik rekayasa umum
- POM (asetal): stabil secara dimensi dan gesekan rendah, populer untuk roda gigi, ring, dan pemandu presisi.
- Nilon: tangguh dan tahan aus, cocok untuk roller, bantalan aus, dan komponen plastik struktural.
- MENGINTIP dan plastik berkinerja tinggi serupa: digunakan di mana suhu dan ketahanan kimia penting.
- Akrilik dan polikarbonat: dipilih untuk penutup transparan, pemandu cahaya, dan panel pelindung.
| Kelompok materi | kemampuan mesin | Penggunaan yang umum | Opsi penyelesaian umum |
|---|---|---|---|
| Paduan aluminium | Umumnya mudah | Rumah, rangka, unit pendingin | Anodisasi, peledakan manik, pengecatan |
| Baja tahan karat | Sedang hingga menuntut | Komponen tahan korosi | Pasifasi, pemolesan, peledakan manik |
| Baja paduan | Sedang | Poros, roda gigi, perlengkapan | Perlakuan panas, pelapisan, pelapisan |
| Kuningan dan tembaga | Umumnya bagus | Konektor, perlengkapan, bagian dekoratif | Poles, pelapisan |
| Plastik rekayasa | Bagus, dengan pengatur panas | Isolator, pemandu, penutup | Pemolesan uap, pengecatan, tekstur |
Toleransi dan ekspektasi permukaan
Panduan pemesinan umum sering kali memperlakukan toleransi sekitar plus atau minus 0,05 mm sebagai titik awal umum untuk pekerjaan CNC standar, dengan nilai yang lebih ketat mungkin terjadi jika gambar, material, dan pengaturan mesin mendukungnya. Toleransi yang lebih ketat biasanya memerlukan pemasangan, inspeksi, dan terkadang penyelesaian akhir yang lebih hati-hati, jadi sebaiknya kencangkan hanya dimensi yang benar-benar penting untuk kesesuaian dan fungsi. Menandai setiap dimensi sebagai dimensi penting akan mempersulit produksi dan verifikasi suatu komponen tanpa meningkatkan kinerjanya.
Kekasaran permukaan tergantung pada alat, pakan, bahan dan strategi. Permukaan yang baru dikerjakan mungkin menunjukkan tanda pahat halus yang dapat diterima untuk fitur internal namun tidak untuk permukaan yang terlihat. Perawatan sekunder seperti peledakan manik, anodisasi, pengecatan, pemolesan, atau pelapisan dapat meningkatkan penampilan dan melindungi permukaan. Karena Jiaheng menawarkan pengecatan dan perawatan permukaan lainnya bersamaan dengan permesinan, pelanggan dapat menentukan tampilan akhir sebagai bagian dari proyek yang sama daripada mengoordinasikan vendor penyelesaian akhir yang terpisah.
Tentukan toleransi ketat hanya jika diperlukan kesesuaian dan fungsi, serta sesuaikan material dan hasil akhir dengan lingkungan kerja.
Platform Manufaktur Cerdas Terintegrasi: Bagaimana Alur Kerja Terstruktur
Platform manufaktur cerdas yang terintegrasi adalah lingkungan produksi yang terhubung di mana data desain, rencana proses, kapasitas mesin, catatan kualitas, dan logistik dikelola melalui satu sistem dan satu tim. Kata pintar tidak mengacu pada satu gadget saja, melainkan lebih mengacu pada cara informasi mengalir. Ketika revisi bagian berubah, platform memperbarui program, rencana inspeksi, dan jadwal secara bersamaan, sehingga mengurangi risiko satu tim mengerjakan gambar yang sudah ketinggalan zaman.
Lapisan utama dari platform terintegrasi
- Lapisan antarmuka pelanggan: unggah file, pengambilan kebutuhan, umpan balik kutipan, dan pelacakan pesanan.
- Lapisan teknik: tinjauan manufakturabilitas, pemilihan proses, pemrograman dan simulasi CAM.
- Lapisan produksi: Pemesinan CNC, pencetakan 3D, replikasi cetakan silikon, dan dukungan perakitan dijadwalkan berdasarkan kapasitas yang tersedia.
- Lapisan kualitas: pemeriksaan barang pertama, pemeriksaan dalam proses, pengukuran akhir, dan catatan yang terkait dengan revisi bagian.
- Lapisan finishing dan pengiriman: deburring, pengecatan dan perawatan permukaan, pengemasan dan persiapan pengiriman.
Dalam struktur ini, pemesinan CNC adalah salah satu dari beberapa jalur produksi yang memiliki landasan teknik dan kualitas yang sama. Sebuah proyek dapat dimulai sebagai prototipe cetakan 3D resin atau nilon untuk memverifikasi bentuk dan kesesuaian, dilanjutkan sebagai prototipe logam mesin CNC untuk menguji fungsinya, dan kemudian beralih ke replikasi cetakan silikon untuk sejumlah kecil komponen cor. Karena setiap langkah berada pada satu platform, gambar dan catatan akan dibawa bersama proyek alih-alih ditulis ulang untuk setiap pemasok baru.
Manfaat bagi pembeli B2B
Manfaat bagi tim teknik
| Manfaat bagi tim pengadaan
|
Bagi pelanggan OEM dan ODM, pendekatan terpadu sangat berguna. Pembeli OEM biasanya menyediakan gambar yang sudah jadi dan mengharapkan reproduksi yang akurat, sehingga pengulangan dan dokumentasi adalah hal yang paling penting. Pembeli ODM mungkin memulai dengan sebuah konsep atau model kasar dan mengharapkan produsen memberikan kontribusi perbaikan desain. Sebuah platform yang mencakup tim desain berpengalaman, kemampuan permesinan, dan penyelesaian akhir dalam satu atap dapat melayani kedua model tanpa memaksa pelanggan untuk membagi proyek ke beberapa perusahaan.
Zhejiang Jiaheng Intelligent Equipment Manufacturing Co, Ltd bekerja dengan cara ini sebagai produsen OEM dan ODM. Tim desainnya mengubah ide pelanggan menjadi desain produk yang praktis dan menarik, dan layanannya mencakup pencetakan 3D pada resin, nilon, dan logam, permesinan canggih, replikasi cetakan silikon untuk produksi skala kecil yang efisien, dan perawatan permukaan seperti pengecatan. Tujuannya adalah untuk memungkinkan pelanggan berpindah dari desain ke produk jadi dalam satu platform, menghemat waktu komunikasi dan mengurangi upaya koordinasi.
Platform terintegrasi menjaga desain, pemesinan, penyelesaian, dan inspeksi dalam satu rantai data, sehingga memperpendek putaran komunikasi dan mengurangi pengerjaan ulang.
Aplikasi dan Poin Seleksi untuk Layanan Pemesinan CNC
Pemesinan CNC digunakan di berbagai industri karena menangani prototipe dan komponen produksi dalam material yang menuntut. Keputusan untuk menggunakannya, dan cara Anda menentukannya, harus mengikuti kebutuhan aplikasi. Tabel di bawah ini memisahkan bidang aplikasi umum dari titik pemilihan yang paling penting ketika Anda memilih pemasok permesinan CNC.
Bidang aplikasi yang umum
| Poin seleksi untuk diperiksa
|
Cara memilih berdasarkan tahap proyek
Pada tahap konsep, kecepatan dan fleksibilitas lebih penting daripada kualitas permukaan yang sempurna, sehingga pencetakan 3D resin atau nilon mungkin merupakan cara yang lebih cepat untuk menguji bentuk. Ketika desain perlu diuji pada material nyata dengan beban nyata, prototipe mesin CNC menjadi rute yang lebih baik. Pada tahap percontohan, batch kecil dapat diproduksi dengan permesinan CNC atau dengan replikasi cetakan silikon, bergantung pada geometri dan material. Pada tahap produksi, pesanan berulang CNC atau proses lainnya dipilih berdasarkan volume, struktur biaya, dan target kualitas.
Daftar periksa seleksi praktis
- Tentukan fungsi bagian dan beban, suhu dan lingkungan yang akan dihadapinya.
- Pilih bahan dan konfirmasikan ketersediaan stok dan opsi finishing yang sesuai.
- Tandai dimensi kritis dan kendurkan sisanya hingga toleransi umum yang masuk akal.
- Mintalah tinjauan kemampuan manufaktur dan pertimbangkan penyesuaian yang disarankan.
- Setujui perawatan permukaan, ruang lingkup inspeksi, dan pengemasan sebelum produksi dimulai.
Mengikuti daftar periksa ini membantu pembeli mengurangi revisi dan menjaga percakapan dengan produsen mesin CNC tetap fokus pada fakta. Hal ini juga membuat penawaran harga lebih mudah untuk dibandingkan, karena setiap pemasok merespons persyaratan yang sama dan jelas.
Seberapa baik pemesinan CNC memenuhi persyaratan umum
Sebelum melakukan pemilihan akhir, ada baiknya jika kita melihat kekuatan dan batasan pemesinan CNC secara berdampingan. Bagan di bawah menyajikan skor kesesuaian relatif untuk enam persyaratan umum. Skor tersebut merupakan penilaian editorial berdasarkan pengetahuan pemesinan umum, bukan data terukur.
Nilai yang lebih tinggi menunjukkan bahwa pemesinan CNC secara umum sangat sesuai dengan persyaratan tersebut, sedangkan nilai yang lebih rendah menunjukkan bahwa proses lain mungkin layak dipertimbangkan. Bilah tunggal yang kontras menandai area di mana desain untuk CNC biasanya paling memerlukan perhatian.
Gunakan bagan sebagai orientasi cepat sebelum Anda meminta saran terperinci untuk bagian tertentu.
Bagan batang menunjukkan bahwa pemesinan CNC mendapat skor tertinggi untuk akurasi dimensi, jangkauan material, dan kemampuan pengulangan batch. Ketiga kekuatan ini menjelaskan mengapa proses ini sangat umum untuk prototipe fungsional dan komponen produksi presisi. Kualitas penyelesaian permukaan juga mendapat skor yang baik, karena permukaan yang dikerjakan sering kali hanya memerlukan penyelesaian ringan sebelum siap digunakan atau dilapisi. Kecepatan untuk satu bagian mendapat skor sedikit lebih rendah, karena pemrograman dan pengaturan memerlukan waktu bahkan ketika hanya satu bagian yang diperlukan. Batang terendah termasuk dalam geometri internal yang kompleks, di mana rongga tertutup dan saluran internal yang dalam sulit dijangkau oleh alat pemotong. Ketika suatu bagian bergantung pada fitur-fitur tersebut, pembuatan atau pengecoran aditif mungkin merupakan jalur utama yang lebih baik, atau desain dapat dipecah menjadi beberapa komponen mesin yang kemudian dirakit.
Sesuaikan proses dengan kebutuhan: Pemesinan CNC unggul dalam hal akurasi dan pemilihan material, sementara bentuk internal yang rumit mungkin memerlukan rute lain.
Perbandingan Terperinci: Pemesinan CNC vs Pencetakan 3D vs Replikasi Cetakan Silikon
Kebanyakan tim produk tidak memilih satu proses pun sepanjang umur produk. Mereka berpindah antar proses seiring dengan perubahan kuantitas, material, dan kematangan desain. Membandingkan permesinan CNC dengan pencetakan 3D resin atau nilon dan dengan replikasi cetakan silikon menunjukkan kesesuaian setiap rute, dan mengapa pabrikan yang menawarkan ketiganya dalam satu platform dapat memandu transisi dengan lancar.
| Faktor | pemesinan CNC | Pencetakan 3D | Replikasi cetakan silikon |
|---|---|---|---|
| Kisaran materi | Logam dan plastik rekayasa | Resin, nilon dan beberapa logam | Tuang resin jenis poliuretan |
| Kebebasan geometri | Dibatasi oleh akses alat | Tinggi, termasuk saluran internal | Tergantung pada bagian master dan pemisahan cetakan |
| Akurasi tipikal | Tinggi, cocok untuk kecocokan presisi | Bagus, bervariasi tergantung teknologi | Bagus, ikuti bagian masternya |
| Kondisi permukaan | Permukaan mesin, finishing opsional | Garis lapisan mungkin perlu finishing | Halus, meniru permukaan utama |
| Kisaran kuantitas terbaik | Satu potong untuk mengulang batch | Satu potong menjadi beberapa potong | Sejumlah kecil bagian serupa |
| Kekuatan mekanik | Sama dengan bahan padat | Bervariasi berdasarkan materi dan orientasi | Tergantung pada resin yang digunakan |
| Peran yang khas | Prototipe fungsional dan suku cadang penggunaan akhir | Bentuk awal dan model pas | Bagian penampilan dan fungsi dalam jumlah kecil |
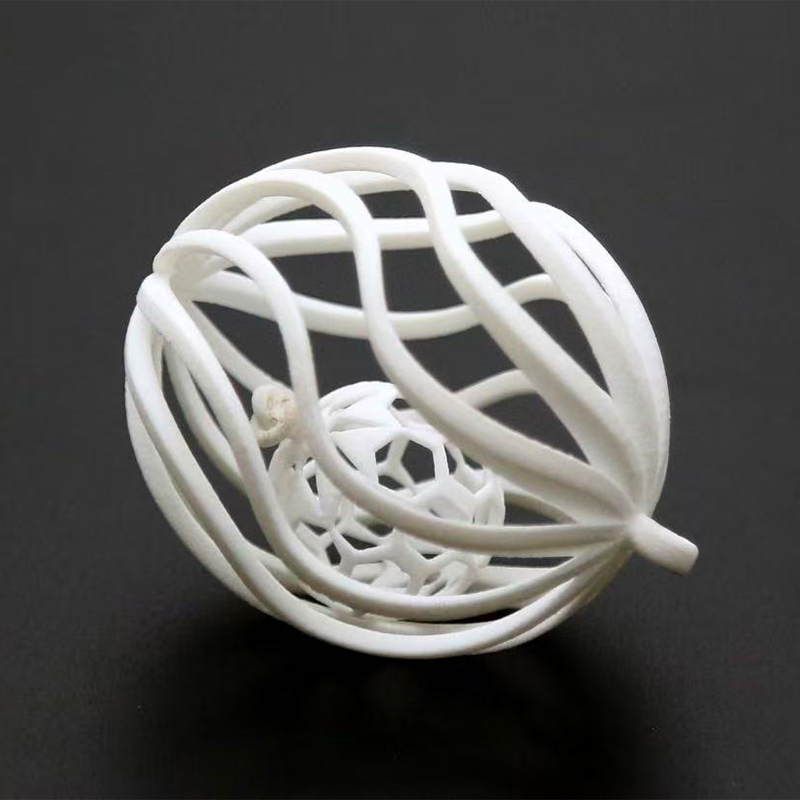
Tabel tersebut menunjukkan bahwa tidak satu pun dari ketiga rute tersebut yang menang di setiap kategori. Pemesinan CNC paling kuat dalam hal sifat material dan akurasi. Pencetakan 3D adalah yang terkuat dalam hal kebebasan geometri dan kecepatan untuk satu model konsep. Replikasi cetakan silikon paling kuat ketika sebuah tim memerlukan sejumlah kecil komponen yang konsisten dan terlihat bagus dari satu master yang disetujui. Dalam praktiknya, banyak proyek menggunakan ketiganya pada titik berbeda, dan urutannya dipandu oleh apa yang perlu dipelajari tim di setiap tahap.
Bagaimana waktu tunggu berubah seiring dengan ukuran batch
Waktu tunggu tidak hanya bergantung pada kecepatan alat berat. Ini mencakup pemrograman, pembuatan cetakan, pengawetan, penyelesaian akhir dan inspeksi, dan setiap rute memiliki porsi tetap yang berbeda. Bagan garis berikut mengilustrasikan bagaimana waktu tunggu relatif setiap rute dapat berubah seiring bertambahnya ukuran batch. Nilai-nilai tersebut merupakan indeks ilustratif dan bukan patokan terukur.
Indeks yang lebih tinggi berarti total waktu tunggu yang lebih lama untuk ukuran batch tersebut. Bagan ini dimaksudkan untuk menunjukkan bentuk setiap kurva, bukan untuk memprediksi tanggal pengiriman tertentu.
Jadwal sebenarnya bergantung pada ukuran komponen, material, penyelesaian akhir, dan kapasitas saat ini.
Menggunakan perbandingan dalam praktik
- Gunakan pencetakan 3D untuk memeriksa bentuk, perakitan, dan ergonomis di awal siklus desain.
- Gunakan permesinan CNC ketika komponen harus diuji pada material akhirnya atau memegang toleransi yang ketat.
- Gunakan replikasi cetakan silikon ketika Anda memerlukan beberapa bagian tampilan atau fungsi dari satu master yang disetujui.
- Mintalah pabrikan Anda untuk merekomendasikan urutannya daripada memaksakan setiap tahapan menjadi satu proses.
Proyek yang paling efisien menggabungkan rute: pencetakan 3D untuk formulir, permesinan CNC untuk fungsi, dan replikasi silikon untuk batch kecil.
Kontrol Kualitas, Inspeksi dan Penyelesaian Permukaan
Kualitas dalam permesinan CNC adalah hasil perencanaan, bukan hanya pemeriksaan akhir. Alur kerja yang andal menentukan apa yang akan diukur, bagaimana pengukurannya, dan apa yang akan terjadi ketika suatu dimensi berada di luar batasnya. Pada platform terintegrasi, keputusan-keputusan ini dicatat bersama dengan revisi bagian sehingga logika inspeksi yang sama diterapkan pada pesanan berulang.
Tahapan pemeriksaan
- Pemeriksaan material yang masuk: konfirmasikan kualitas, ukuran dan kondisi stok mentah sebelum pemesinan dimulai.
- Inspeksi artikel pertama: ukur bagian pertama terhadap gambar sebelum batch penuh dilepaskan.
- Pemeriksaan dalam proses: mengambil sampel dimensi kritis selama pengoperasian untuk mendeteksi keausan atau penyimpangan pahat.
- Pemeriksaan akhir: verifikasi dimensi, kesesuaian benang, kondisi visual, dan permukaan akhir sebelum pengepakan.
Alat ukur yang umum termasuk kaliper, mikrometer, pengukur ketinggian, pengukur lubang, pengukur ulir, dan mesin pengukur koordinat untuk geometri kompleks. Pilihan alat bergantung pada toleransi: dimensi umum dapat diperiksa dengan jangka sorong, sedangkan kesesuaian presisi mungkin memerlukan metode yang lebih akurat. Komunikasi yang jelas tentang fitur mana yang penting memungkinkan produsen mengalokasikan waktu pengukuran pada tempat yang penting.
Deburring dan finishing
Setiap bagian yang dikerjakan meninggalkan tahap pemotongan dengan beberapa gerinda dan tepi yang tajam. Proses deburring menghilangkannya dengan tangan, dengan cara digulingkan atau dengan alat khusus, dan ini merupakan faktor penting dalam seberapa aman dan dapat digunakannya bagian tersebut. Perawatan permukaan kemudian menambah penampilan atau perlindungan. Peledakan manik menghasilkan tekstur matte yang seragam. Anodisasi memperbaiki permukaan aluminium. Pengecatan dan pelapisan menambah warna dan perlindungan, sedangkan pemolesan memberikan tampilan yang lebih halus. Karena penyelesaian akhir dapat sedikit mengubah dimensi, seperti ketebalan lapisan pada permukaan yang disambung, gambar harus menunjukkan permukaan mana yang ditutup atau dibiarkan bebas dari perawatan.
Penyebab umum masalah kualitas
- Gambar tidak jelas dengan toleransi yang hilang atau catatan yang bertentangan.
- Fitur yang tidak dapat dijangkau oleh alat ini, seperti kantong sempit dan dalam dengan sudut dalam yang tajam.
- Dinding tipis yang bergetar atau berubah bentuk selama pemotongan.
- Finishing yang tidak dipertimbangkan saat pengukuran dimensi.
Sebagian besar masalah ini dapat dicegah dengan tinjauan kemampuan manufaktur sejak dini. Produsen yang baik akan menunjukkan fitur-fitur yang berisiko, menyarankan radius yang kecil atau rusuk yang lebih tebal, dan menjelaskan alasan setiap saran. Pelanggan yang menerima penyesuaian desain yang wajar biasanya mendapatkan suku cadang yang lebih mudah dikerjakan, lebih mudah diperiksa, dan lebih konsisten dari batch ke batch.
Rencanakan inspeksi dan penyelesaian bersamaan dengan pemesinan, karena dimensi, pelapisan, dan tampilan semuanya saling mempengaruhi.
Panduan Perawatan untuk Peralatan CNC dan Suku Cadang Mesin
Pemeliharaan memengaruhi dua hal yang menjadi perhatian pembeli: stabilitas mesin yang memproduksi suku cadangnya, dan masa pakai suku cadang itu sendiri. Memahami keduanya membantu Anda mengajukan pertanyaan yang tepat saat Anda mengaudit pemasok dan membantu Anda merawat komponen mesin setelah pengiriman.
Praktik perawatan mesin
Fasilitas CNC yang dikelola dengan baik mengikuti jadwal pemeliharaan berdasarkan rekomendasi pembuat mesin dan pengalamannya sendiri. Tugas sehari-hari biasanya mencakup membersihkan serpihan dari area kerja, memeriksa level dan konsentrasi cairan pendingin, memeriksa sistem pelumasan, dan memverifikasi bahwa dudukan pahat dan lancip spindel dalam keadaan bersih. Tugas mingguan atau bulanan mungkin mencakup pemeriksaan penutup jalan, filter, pasokan udara, dan serangan balik sumbu. Tugas dengan interval yang lebih panjang mencakup pemeriksaan geometri, pemeriksaan kondisi spindel, dan penggantian item yang aus. Menurut panduan pemeliharaan peralatan mesin secara umum, pekerjaan rutin yang konsisten lebih efektif daripada perbaikan besar yang dilakukan sesekali.
| selang waktu | Tugas khas | Tujuan |
|---|---|---|
| Setiap shift | Bersihkan serpihan, periksa cairan pendingin, bersihkan dudukan alat | Jaga agar zona pemotongan tetap bersih dan stabil |
| Mingguan | Periksa pelumasan, filter dan penutup jalan | Mengurangi keausan pada bagian yang bergerak |
| Bulanan | Periksa pasokan udara, ikat pinggang, perlengkapan dan alat pengganti | Cegah penghentian yang tidak direncanakan |
| Berkala | Verifikasi geometri sumbu dan kondisi spindel | Pertahankan keakuratan posisi |
| Sesuai kebutuhan | Kalibrasi probe dan alat ukur | Jaga agar hasil pengukuran dapat diandalkan |
Merawat bagian-bagian mesin yang sudah jadi
- Bagian aluminium: jaga agar tetap bersih dan kering, dan hindari kontak dengan pembersih yang bersifat basa kuat yang dapat menyerang permukaan yang telanjang atau hanya dirawat dengan ringan.
- Bagian baja: oleskan minyak atau lapisan pelindung jika akan disimpan dalam waktu lama, karena baja polos dapat menimbulkan korosi di udara lembab.
- Bagian plastik: jauhkan dari pelarut dan panas tinggi yang berkelanjutan kecuali kualitasnya sesuai dengan kondisi tersebut.
- Fitur berulir dan geser: gunakan pelumas yang sesuai, dan hindari pengencangan yang berlebihan, yang dapat menghilangkan benang pada bahan yang lebih lembut.
- Bagian yang dicat atau dilapisi: bersihkan dengan bahan pembersih ringan dan hindari bantalan abrasif yang dapat menggores permukaan.
Penyimpanan dan penanganan
Komponen presisi harus ditangani dengan tangan atau sarung tangan yang bersih dan disimpan dalam kemasan pelindung yang mencegah kontak antara tepi tajam dan permukaan akhir. Suku cadang dengan lubang atau ulir kritis mendapat manfaat dari tutup atau sumbat. Area penyimpanan harus kering dan suhunya cukup stabil, yang membatasi korosi dan pergerakan dimensi, terutama pada plastik yang menyerap kelembapan. Pelabelan yang jelas berdasarkan nomor gambar dan revisi juga mencegah penggunaan komponen yang sudah ketinggalan zaman dalam suatu perakitan.
Pelanggan yang berencana memesan ulang suku cadang yang sama harus menyimpan revisi gambar dan laporan inspeksi, dan mereka harus memberi tahu pabrikan bila ada perubahan. Platform terintegrasi menyimpan informasi ini, sehingga membuat pesanan berulang menjadi lebih cepat dan mengurangi kemungkinan revisi lama dihasilkan secara tidak sengaja.
Perawatan mesin yang rutin dan penyimpanan yang bijaksana melindungi keakuratan produksi dan masa pakai suku cadang jadi.
Memilih Produsen dan Pemasok Mesin CNC untuk Proyek Jangka Panjang
Memilih produsen permesinan CNC bukan hanya pilihan teknis tetapi juga keputusan hubungan. Mitra yang tepat harus memahami produk Anda, berkomunikasi dengan jelas, dan beradaptasi seiring berkembangnya volume dan desain Anda. Saat Anda membandingkan kandidat, lihat lebih dari sekadar daftar mesin dan pertimbangkan bagaimana setiap perusahaan mengelola seluruh proses mulai dari penyelidikan hingga pengiriman.
Pertanyaan yang patut ditanyakan kepada pemasok
- Bahan dan jenis proses apa yang dapat Anda tangani sendiri, dan mana yang dialihdayakan?
- Apakah Anda memberikan umpan balik kemampuan manufaktur sebelum produksi, dan siapa yang memberikannya?
- Bagaimana Anda mendokumentasikan hasil pemeriksaan, dan dapatkah Anda membagikannya pada setiap pengiriman?
- Bisakah Anda mendukung prototipe, batch kecil, dan pesanan berulang pada platform yang sama?
- Apa surface treatments are available, and are they managed under the same project?
- Bagaimana Anda menangani perubahan desain dan kontrol revisi?
Pemasok yang menjawab pertanyaan-pertanyaan ini secara terbuka dan spesifik biasanya lebih siap untuk mendukung hubungan jangka panjang. Jawaban yang tidak jelas atau keengganan untuk mendiskusikan detail proses merupakan sinyal untuk meminta informasi lebih lanjut sebelum melakukan pemesanan dalam jumlah besar.
Mengapa platform terpadu membantu kemitraan jangka panjang
Pertimbangkan produk yang dimulai sebagai sebuah ide dan berlanjut melalui pembuatan prototipe, validasi, pembuatan percontohan, dan pasokan berkelanjutan. Jika setiap tahap menggunakan vendor yang berbeda, maksud desain dijelaskan berulang kali, file diformat ulang, dan kesalahpahaman kecil menumpuk. Ketika pabrikan yang sama menangani dukungan desain, pencetakan 3D, permesinan CNC, replikasi cetakan silikon, dan perawatan permukaan, pengetahuan yang dibangun pada tahap awal akan terus berlanjut. Ini adalah keuntungan yang ditawarkan oleh platform manufaktur pintar terintegrasi kepada bisnis yang sedang berkembang.
Jiaheng memposisikan dirinya sebagai mitra jangka panjang yang dapat diandalkan untuk pengembangan industri. Layanan terpadunya memungkinkan klien menyelesaikan perjalanan mulai dari desain hingga produk dalam satu platform, sehingga menghemat waktu dan upaya koordinasi. Bagi pembeli yang membutuhkan pemasok permesinan CNC yang juga dapat mendukung prototipe, batch kecil, dan penyelesaian akhir, struktur ini menghilangkan beberapa penyerahan yang biasanya memperlambat proyek.
Mempersiapkan penyelidikan yang baik
- Berikan model 3D dalam format netral umum bersama dengan gambar 2D yang mencantumkan dimensi penting.
- Nyatakan bahan, jumlah, persyaratan penyelesaian dan jangka waktu pengiriman target.
- Jelaskan fungsi bagian tersebut sehingga teknisi dapat memberikan saran yang lebih baik.
- Sebutkan bagian-bagian yang berpasangan, kondisi perakitan atau paparan lingkungan.
Penyelidikan yang lengkap mengurangi bolak-balik dan memungkinkan produsen mengusulkan rencana proses yang masuk akal dengan cepat. Hal ini juga menunjukkan bahwa pembeli memahami bagian yang mendukung hubungan kerja yang produktif sejak pertukaran pertama.
Pilihlah mitra yang dapat mendukung prototipe, batch kecil, dan penyelesaian bersama, sehingga pengetahuan desain dapat dibawa dari tahap ke tahap.
FAQ Layanan Pemesinan CNC
Apa are CNC machining services?pemesinan CNC services are manufacturing services in which computer-controlled machines cut material into precise parts based on a digital model. They usually include programming, machining, deburring, finishing and inspection. When delivered through an integrated smart manufacturing platform, these steps are coordinated in one workflow so the customer deals with a single team from enquiry to delivery. |
Apa is an integrated smart manufacturing platform?Ini adalah lingkungan produksi yang terhubung di mana data desain, perencanaan proses, permesinan, catatan kualitas, dan logistik dikelola bersama. Platform ini menyimpan revisi, catatan, dan hasil inspeksi yang ditautkan ke setiap bagian. Bagi pembeli, ini berarti komunikasi yang lebih jelas, penyerahan lebih sedikit, dan pesanan berulang yang lebih konsisten. |
Bahan apa yang dapat digunakan untuk suku cadang mesin CNC?Pilihan umum mencakup paduan aluminium, baja tahan karat, baja paduan, kuningan, tembaga dan titanium, serta plastik rekayasa seperti POM, nilon, akrilik, dan MENGINTIP. Pilihan yang tepat bergantung pada kekuatan, berat, lingkungan, suhu, dan kebutuhan penyelesaian akhir. Pabrikan dapat merekomendasikan opsi yang sesuai setelah meninjau aplikasi Anda. |
Seberapa akurat pemesinan CNC?Panduan pemesinan umum sering kali memperlakukan sekitar plus atau minus 0,05 mm sebagai titik awal yang umum, dan toleransi yang lebih ketat dapat dicapai jika desain komponen, material, pemasangan, dan metode inspeksi mengizinkannya. Nilai yang lebih ketat biasanya memerlukan lebih banyak kontrol proses, jadi masuk akal untuk menerapkannya hanya pada fitur yang memengaruhi kesesuaian dan fungsi. |
Kapan saya harus memilih permesinan CNC daripada pencetakan 3D?pemesinan CNC is usually preferred when the part needs real metal or engineering plastic properties, tight tolerances or a machined surface quality. 3D printing is often chosen for fast concept models and shapes with complex internal geometry. Many projects use both, starting with printed models and moving to machined parts for functional testing. |
Bisakah pemesinan CNC digunakan untuk prototipe dan batch kecil?Ya. Karena prosesnya digerakkan oleh suatu program, maka proses tersebut dapat menghasilkan satu prototipe atau mengulangi bagian yang sama dalam satu batch dengan hasil yang konsisten. Untuk beberapa batch kecil yang berfokus pada penampilan, replikasi cetakan silikon juga dapat dipertimbangkan. Pabrikan terpadu dapat menyarankan rute mana yang sesuai dengan kuantitas dan material Anda. |
Apa information should I send when I request a quotation?Kirimkan model 3D, gambar 2D yang menandai dimensi kritis, bahan, jumlah, persyaratan penyelesaian, dan jadwal target Anda. Penjelasan singkat tentang bagaimana komponen tersebut digunakan membantu para insinyur menyarankan perbaikan. Informasi lengkap mempersingkat proses kutipan dan mengurangi perubahan selanjutnya. |
Apa surface finishes are available after machining?Pilihan umum meliputi deburring, bead blasting, polishing, anodizing untuk aluminium, pengecatan dan berbagai pelapis. Pilihan yang sesuai bergantung pada bahan, lingkungan, dan tampilan yang Anda butuhkan. Sebutkan permukaan apa saja yang harus tetap tidak dirawat, seperti pemasangan yang presisi, sehingga rencana penyelesaian akhir dapat memperhitungkannya. |
Gambar yang jelas, toleransi yang realistis, dan komunikasi awal dengan pemasok mesin CNC Anda adalah cara paling andal untuk menghindari penundaan.
-
 Layanan Pencetakan 3D Bahan yang Diperkuat Serat Karbon Nilon Suhu Tinggi PAHT+CF
-
 Layanan Pencetakan 3D Baja Tahan Karat 316L
-
 Layanan Pencetakan 3D Bahan Bertulang Serat Karbon PPS+CF
-
 Layanan Pencetakan 3D Bahan PLA Suhu Tinggi HT-PLA
-
 Layanan Pencetakan 3D Bahan FDM Standar (PLA, PETG, ABS)
-
 Layanan Percetakan 3D Alat Baja H13 / S136
Informasi Kontak
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
TAMBAHKAN
-

Gedung 7, No. 188, Bagian Hongni Jalan Zha Wang, Kecamatan Danghu, Kota Pinghu, Kota Jiaxing, Provinsi Zhejiang, Tiongkok
Hak Cipta © 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. Produsen Platform Manufaktur Cerdas Terintegrasi OEM/ODM
