- Layanan Pencetakan 3D

- Layanan Pemesinan CNC

- Layanan Pengecoran Vakum

- Jasa Finishing Permukaan

Layanan Pengecoran Vakum: Cara Kerja dan Kapan Menggunakannya
Layanan Pengecoran Vakum : Jawaban Singkat untuk Pembeli Prototipe dan Jumlah Kecil
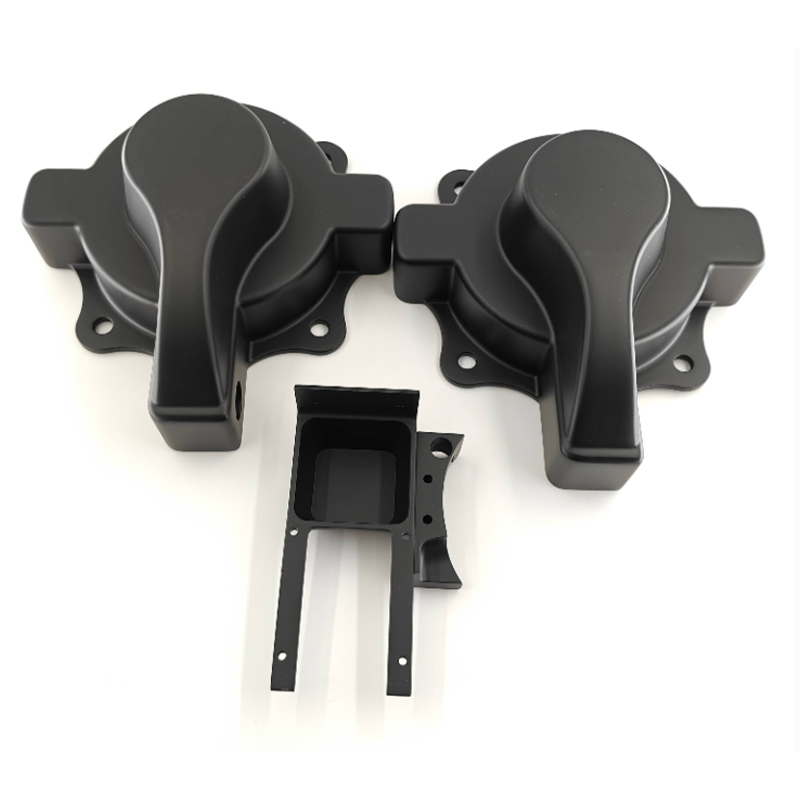
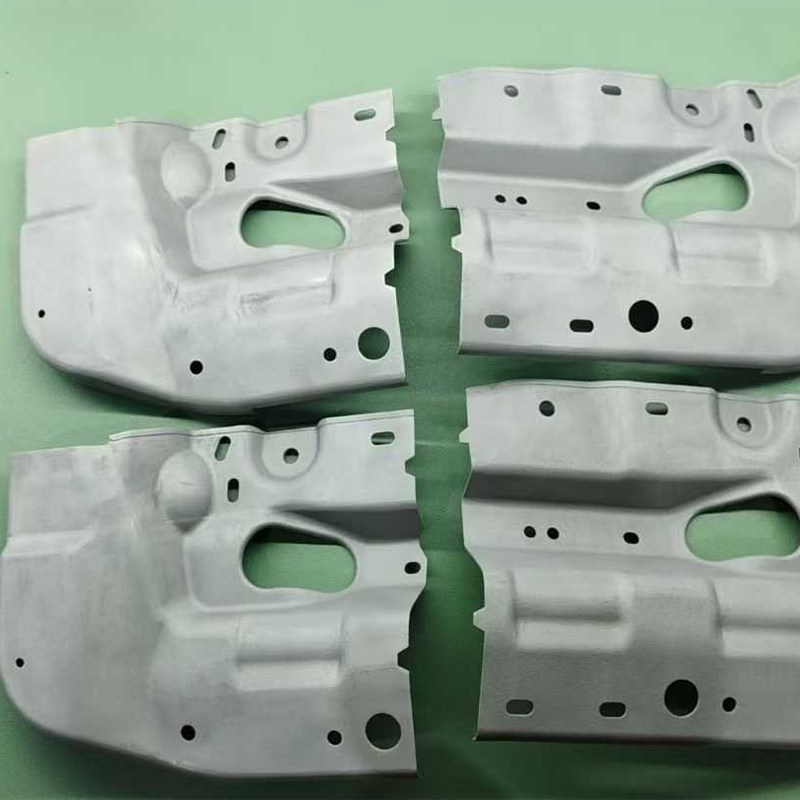
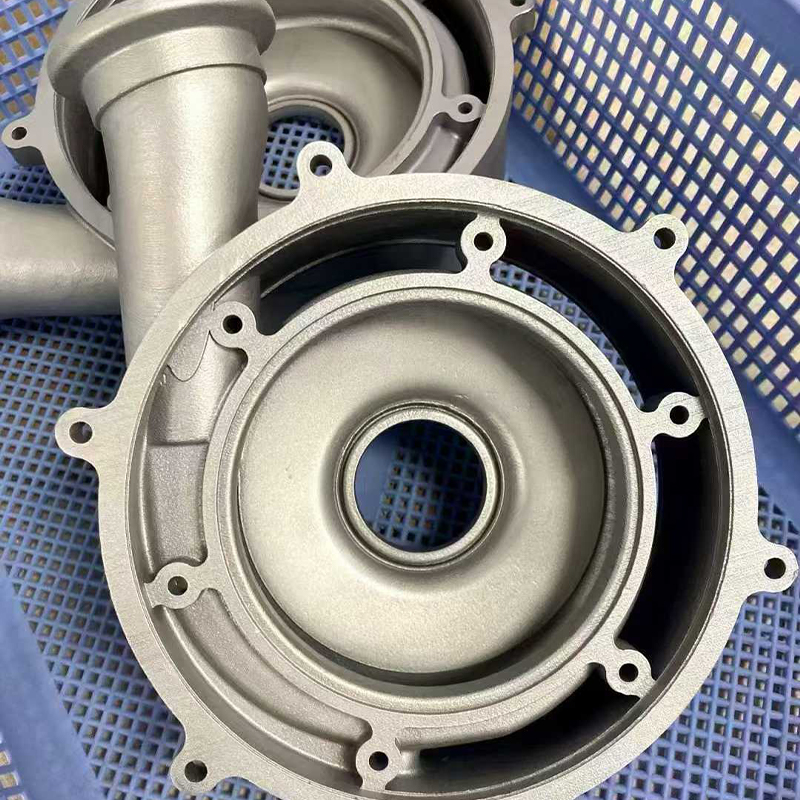
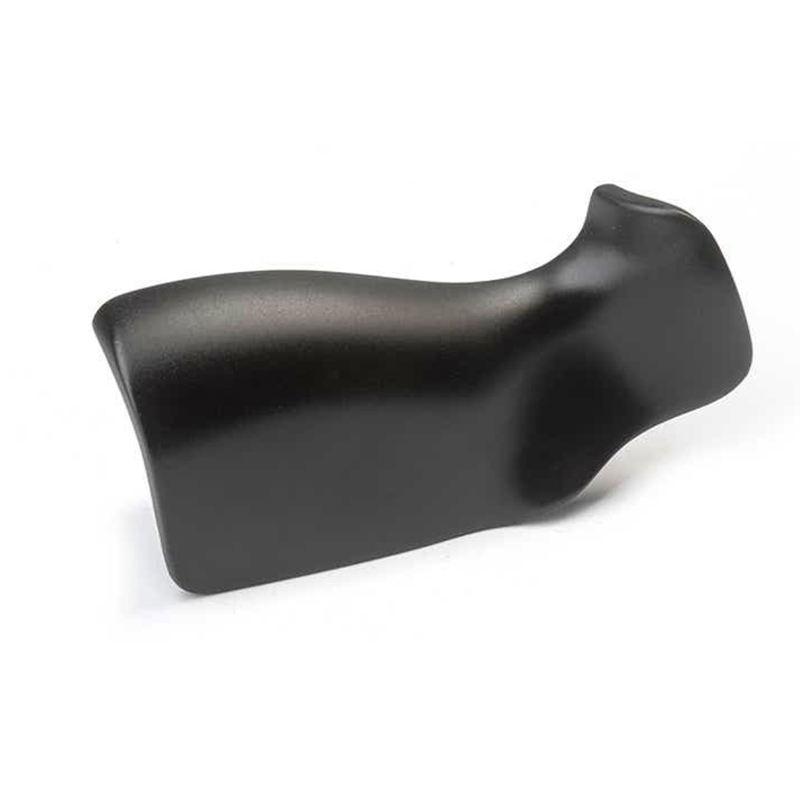
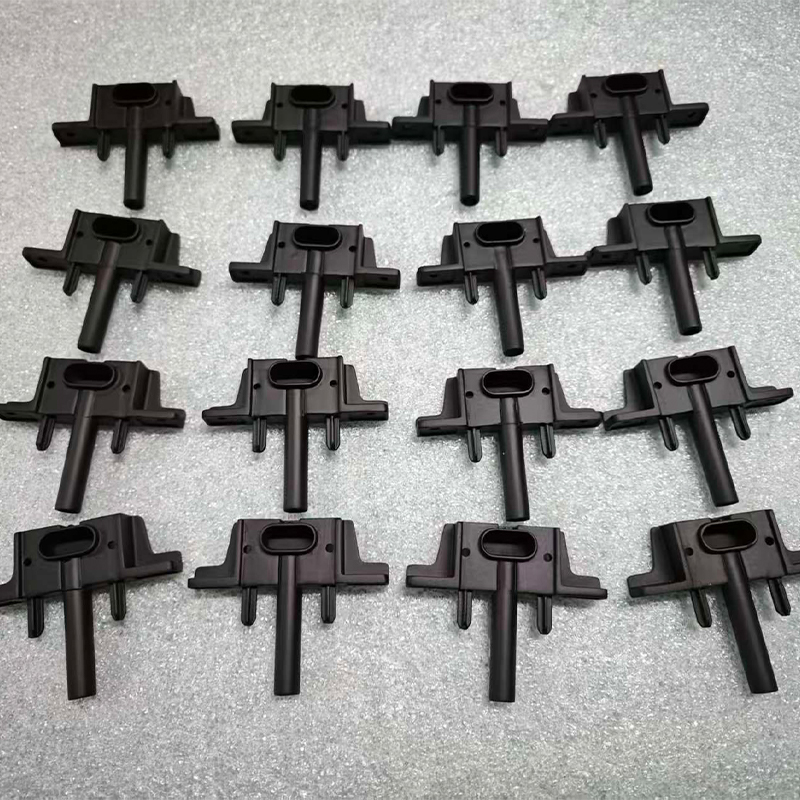
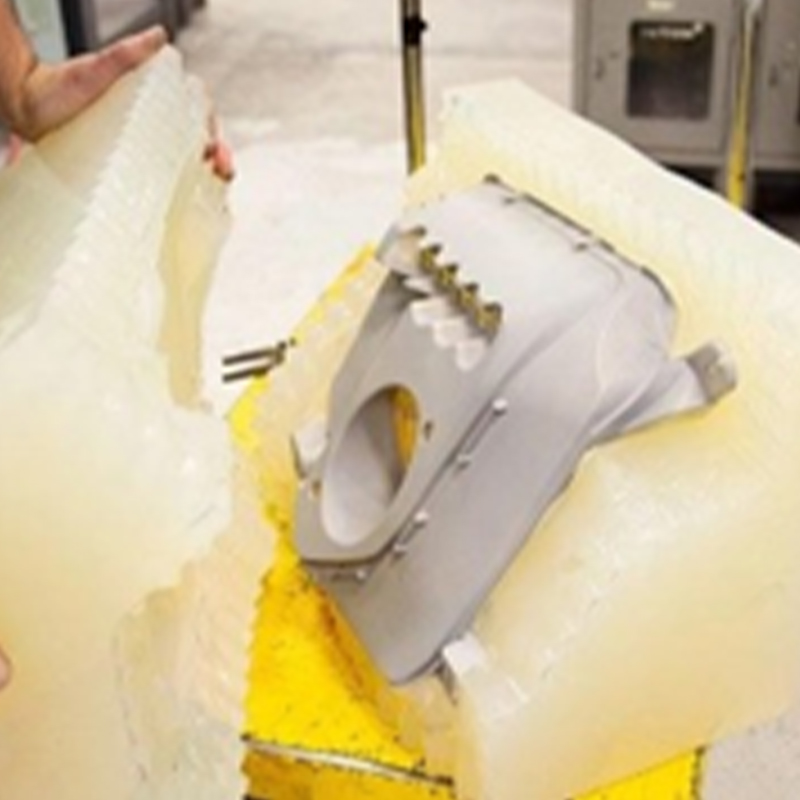
Bayangkan ini: tim Anda memiliki master cetakan 3D yang akhirnya terlihat bagus, tinjauan desain dalam tiga minggu, dan kebutuhan akan dua puluh wadah yang terasa dan berperilaku seperti komponen produksi. Mencetak dua puluh eksemplar akan memakan waktu terlalu lama dan masih terlihat seperti cetakan, dan perkakas yang keras akan menjadi terlalu dini. Layanan pengecoran vakum memecahkan kesenjangan ini dengan tepat. Pemasok membuat cetakan silikon di sekeliling master Anda, menuangkan damar poliuretan ke dalamnya dalam kondisi vakum, dan mengeringkan salinannya dalam oven hangat. Hasilnya adalah batch kecil, biasanya sekitar 10 hingga 30 lembar per cetakan, dengan detail permukaan halus dan pilihan damar yang meniru ABS, polipropilen, karet, atau plastik bening.
Satu kalimat itu adalah kesimpulannya. Panduan selanjutnya menjelaskan mengapa ini berhasil, di mana ia berhenti bekerja, dan bagaimana memberi pengarahan kepada produsen pengecoran vakum sehingga batch pertama dapat digunakan dan bukan sebagai latihan pembelajaran. Kami menjaga bahasa tetap praktis: proses apa yang baik, apa yang harus diperhatikan dalam gambar, dan pertanyaan apa yang harus ditanyakan kepada pemasok sebelum Anda mengirim file.
Untuk siapa panduan ini ditujukan
- Pengembang produk yang memerlukan suku cadang tingkat penampilan atau tingkat fungsi untuk peninjauan, pengujian, dan pembuatan uji coba.
- Tim pengadaan dan pengadaan membandingkan pemasok pengecoran vakum dengan pencetakan atau permesinan untuk jangka pendek.
- Startup menyiapkan sampel pemasaran dan demo investor sebelum berkomitmen pada cetakan injeksi.
- Insinyur yang ingin memvalidasi kesesuaian, perakitan, dan ergonomis dengan suku cadang yang terlihat dan terasa mendekati final.
Pengecoran vakum kadang-kadang disebut pengecoran uretan atau pengecoran poliuretan. Ketiga nama tersebut menggambarkan jenis pekerjaan yang sama: alat silikon fleksibel, damar cair dua bagian, dan ruang vakum yang menghilangkan udara yang terperangkap. Karena alat ini terbuat dari silikon dan bukan baja, waktu pengerjaan alat ini singkat dan perubahan desain lebih mudah untuk diserap. Fleksibilitas tersebut adalah alasan utama pembeli mencari produsen pengecoran vakum ketika mereka berada di antara prototipe dan produksi penuh.
Beberapa ekspektasi singkat membantu mengatur suasana. Pengecoran vakum meniru permukaan master, sehingga master sangat berarti. Cetakan mempunyai umur yang terbatas, oleh karena itu prosesnya cocok untuk jangka pendek. Resinnya meniru plastik biasa tetapi tidak identik dengan plastik tersebut, jadi pengujian apa pun yang bergantung pada data material yang tepat harus direncanakan dengan mempertimbangkan hal tersebut. Dan proses ini menghargai percakapan awal dengan pemasok tentang ketebalan dinding, garis perpisahan, dan penyelesaian akhir.
Pengecoran vakum mengubah satu master yang baik menjadi sejumlah kecil komponen seperti produksi tanpa memerlukan waktu dan upaya perkakas seperti cetakan baja.
Cara Kerja Pengecoran Vakum Langkah demi Langkah
Setelah Anda melihat urutannya, sebagian besar pertanyaan kutipan akan terjawab sendiri. Prosesnya memiliki lima tahap, dan setiap tahap memiliki cara yang salah. Mengetahuinya akan membantu Anda membaca jadwal pemasok dan mengetahui di mana permintaan perubahan akan memakan waktu.
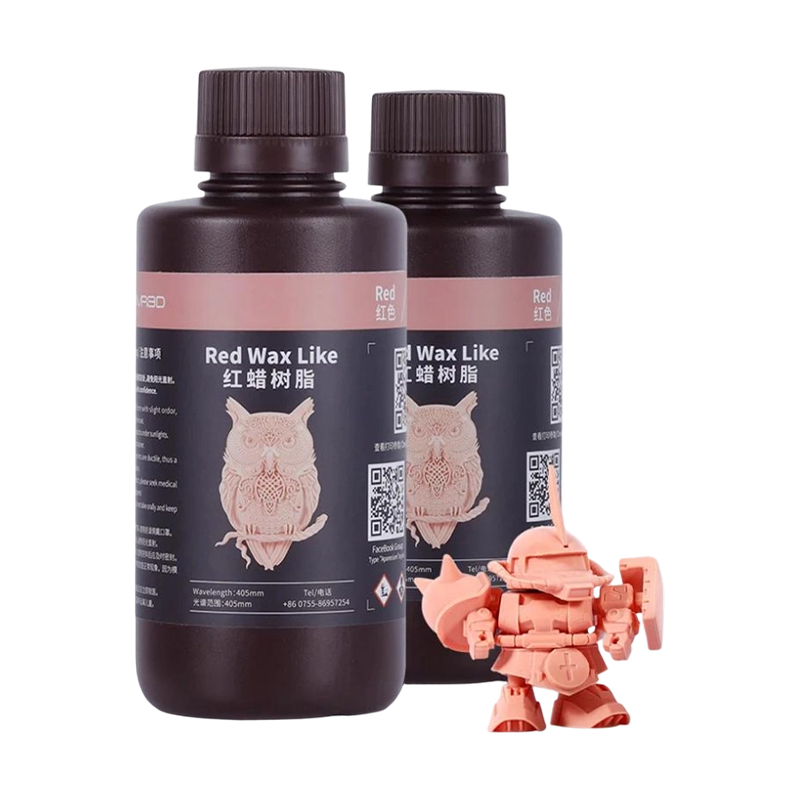
- Persiapan master: master biasanya dicetak 3D atau dikerjakan dengan mesin CNC, kemudian diampelas, dipoles, dan dipoles. Setiap goresan pada master akan muncul pada setiap casting, jadi tahap ini menentukan batas kualitas.
- Kotak cetakan dan rencana perpisahan: master digantung di dalam kotak dengan gerbang dan ventilasi ditempatkan di mana resin harus masuk dan udara harus keluar. Garis perpisahan dipilih untuk menyembunyikan jahitan pada permukaan yang tidak kritis.
- Penuangan dan pengawetan silikon: silikon cair dituangkan ke atas master, biasanya di bawah vakum, dan diawetkan dalam oven. Blok tersebut kemudian dibelah sepanjang garis perpisahan yang direncanakan dan masternya dilepas.
- Pengecoran resin dalam kondisi vakum: kedua komponen resin ditimbang, dicampur, dihilangkan gasnya dan dituangkan ke dalam cetakan tertutup di dalam ruang vakum. Vakum menarik udara dari rongga sehingga resin dapat mencapai dinding tipis dan tekstur halus.
- Menyembuhkan, demolding dan selesaiing: cetakan dimasukkan ke dalam oven hangat, biasanya pada suhu 60 hingga 70 derajat Celcius selama beberapa jam. Bagian-bagiannya kemudian dibongkar, dipangkas, diampelas, dicat atau diberi tekstur sesuai kebutuhan proyek.
Kekosongan adalah detail yang memberi nama dan keuntungan pada proses tersebut. Tanpanya, kantong udara kecil akan tetap terjebak di sudut dan di bawah rusuk, meninggalkan gelembung dan isian pendek. Dengan itu, resin mengalir lebih merata ke dalam rongga, itulah sebabnya bagian cor vakum sering kali menunjukkan permukaan yang lebih bersih dan tekstur lebih tajam daripada penuangan terbuka sederhana.
Seperti apa perlengkapannya
Alat yang membentuk cetakan
| Alat yang membuat bagian-bagiannya
|
Kemana perginya waktu proyek
Pembeli sering bertanya mengapa satu batch yang terdiri dari lima bagian masih membutuhkan waktu beberapa hari kerja. Pasalnya, pekerjaan tetap, penyiapan master dan pembuatan cetakan, tidak menyusut seiring kuantitas. Bagan di bawah menunjukkan ilustrasi pembagian waktu proyek untuk tiga ukuran batch.
Seiring bertambahnya jumlah batch, casting dan curing mengambil bagian yang lebih besar sementara persiapan master mengambil bagian yang lebih kecil. Perlakukan angka-angka tersebut sebagai bantuan perencanaan dan bukan sebagai statistik industri yang terukur.
Bagan tersebut menunjukkan bahwa untuk batch yang sangat kecil, menyiapkan master dan cetakan merupakan bagian terbesar dari jadwal, yang menjelaskan mengapa permintaan lima potong jarang lima kali lebih cepat daripada permintaan dua puluh potong. Seiring dengan bertambahnya kuantitas, siklus pengecoran dan pengawetan memakan waktu lebih lama karena setiap penuangan mengisi satu set rongga dan kemudian menunggu di dalam oven. Pada batch terbesar dalam tabel, cetakan kedua diasumsikan sehingga dua penuangan dapat dilakukan secara paralel, sehingga bagian pengawetan tidak bertambah lebih lanjut. Penyelesaian dan inspeksi memakan waktu sekitar seperlima dari upaya di ketiga kasus, sebuah pengingat bahwa pengecatan, pemangkasan, dan pemeriksaan adalah bagian penting dari hasil pekerjaan. Bagi pembeli yang bekerja dengan layanan replikasi cetakan silikon Jiaheng, pola ini berguna ketika memutuskan apakah akan memesan beberapa potongan tambahan pada batch pertama, karena pekerjaan tetap telah selesai.
Pekerjaan tetap dari master dan cetakan mendominasi batch kecil, jadi memesan beberapa potongan tambahan pada proses pertama biasanya efisien.
Jenis Umum Resin Pengecoran Vakum dan Karakteristiknya
Pengecoran vakum tidak menggunakan termoplastik yang sama seperti cetakan injeksi. Ia menggunakan sistem poliuretan dua bagian yang diformulasikan untuk menirunya. Kecocokannya cukup baik untuk banyak pemeriksaan kesesuaian, nuansa, dan fungsi, meskipun tidak sama di setiap properti. Kartu di bawah ini merangkum kelompok yang biasanya ditawarkan oleh pemasok pengecoran vakum.
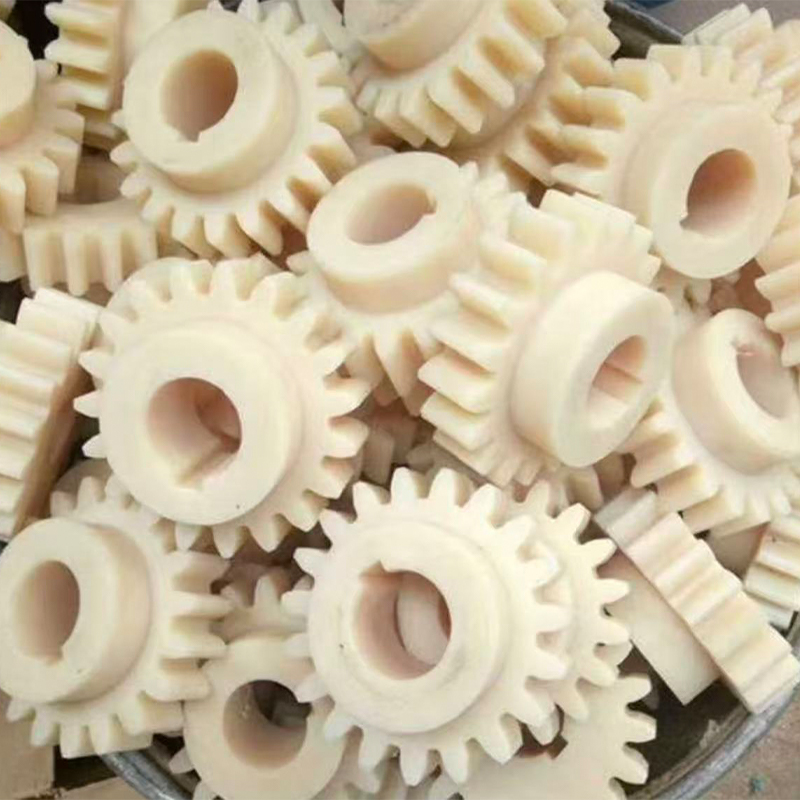
Resin kaku seperti ABS Kaku, stabil secara dimensi dan mudah dicat. Pilihan umum untuk rumah, braket, dan penutup yang memerlukan nuansa kokoh. Resin semi-fleksibel seperti PP Sedikit fleksibel dengan perilaku kelelahan yang baik. Cocok untuk dipasang dengan pas, fitur gaya engsel hidup, dan klip fleksibel. Resin seperti karet Tersedia dalam berbagai nilai kekerasan Shore A. Digunakan untuk segel, pegangan, gasket, dan permukaan sentuhan lembut. Resin transparan Jernih atau berwarna, sering kali dipoles setelah dibongkar. Digunakan untuk lensa, pemandu cahaya, penutup dan jendela tampilan. Resin suhu tinggi Mempertahankan kekakuan pada suhu servis yang lebih tinggi. Dipilih untuk suku cadang di dekat motor, lampu, atau rakitan berpemanas. Resin tahan api Diformulasikan untuk memperlambat pembakaran pada perangkat elektronik dan unit demonstrasi yang menghadapi pemeriksaan internal yang lebih ketat.
Warna biasanya ditangani dengan menambahkan pigmen ke resin sebelum dituang, yang memberikan warna solid di seluruh bagian. Hal ini berguna untuk bagian yang akan tergores atau tergores selama pengujian, karena chip tidak menunjukkan warna berbeda di bawahnya. Untuk tampilan yang sangat mengkilap atau metalik, lapisan akhir yang dicat biasanya ditambahkan setelah pengecoran.
| Keluarga damar | Perasaan dan perilaku | Kegunaan yang khas | Opsi penyelesaian |
|---|---|---|---|
| Kaku seperti ABS | Tegas, stabil, detail bagus | Rumah, penutup, sampel struktural | Pengamplasan, pengecatan, tekstur |
| Semi-fleksibel seperti PP | Tangguh, bengkok tanpa retak | Klip, kancing jepret, tutup fleksibel | Pengamplasan ringan, pengecatan dengan primer |
| Seperti karet | Lembut hingga elastis elastis | Segel, pegangan, gasket, kunci lunak | Pengecatan dengan pelapis fleksibel |
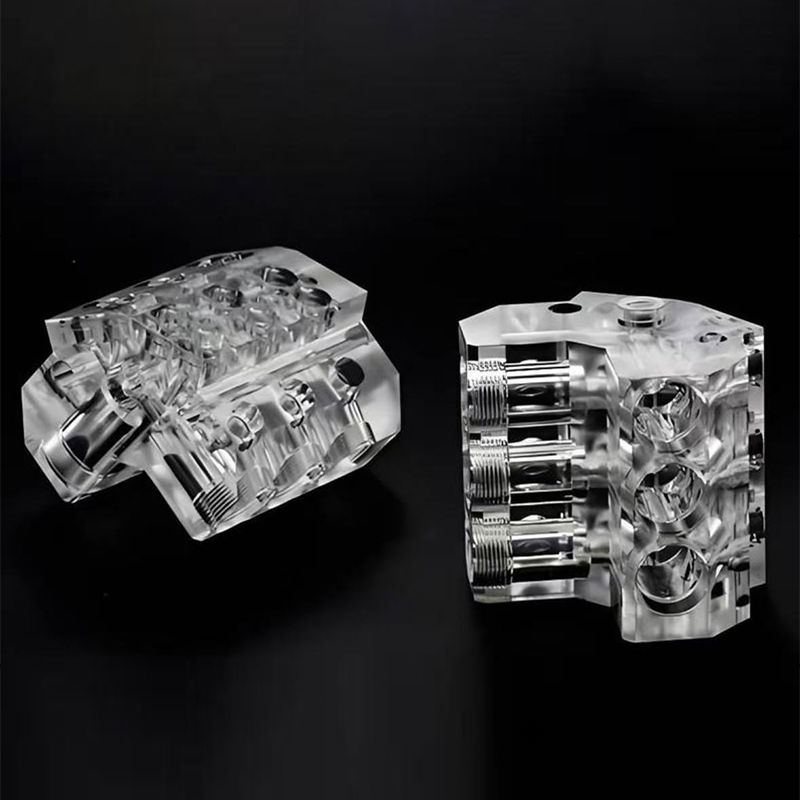
| Transparan | Bening, bisa dipoles | Lensa, pipa lampu, jendela | Poles, lapisan bening |
| Suhu tinggi | Kaku pada suhu tinggi | Bagian di dekat sumber panas | Pengecatan, pengerjaan fitur-fitur kecil |
Mencocokkan resin dengan aplikasi
Memilih resin dimulai dengan pertanyaan tentang bagian apa yang harus dibuktikan. Jika pengujiannya adalah perakitan snap-fit, resin semi-fleksibel seringkali lebih informatif dibandingkan resin kaku. Jika sampelnya untuk pameran dagang, resin kaku dengan lapisan akhir yang dicat mungkin terlihat lebih mirip produk akhir daripada produk mentah. Peta panas di bawah memberikan pandangan editorial tentang keluarga mana yang biasanya sesuai dengan tugas apa.
Sel yang lebih gelap menunjukkan kecocokan umum yang lebih kuat. Peringkat tersebut merupakan titik awal untuk percakapan dengan pemasok Anda, bukan pengganti data material pada nilai tertentu.
Peta panas menunjukkan bahwa resin kaku seperti ABS mencakup berbagai tugas sehari-hari, termasuk housing, uji kesesuaian, dan model penampilan, itulah sebabnya resin ini sering menjadi titik awal di banyak proyek. Resin seperti karet menonjol di kolom segel dan pegangan, di mana fleksibilitas adalah inti dari bagian tersebut. Resin transparan adalah pilihan tepat untuk lensa dan pemandu cahaya, dan juga berfungsi baik untuk model pemasaran yang mengutamakan dampak visual. Resin bersuhu tinggi dan semi-fleksibel keduanya cocok untuk pengujian fungsional, meskipun untuk alasan yang berbeda: satu untuk paparan panas dan yang lainnya untuk pelenturan berulang. Ketika suatu komponen memiliki dua kebutuhan yang bersaing, seperti bodi kaku dan segel lunak, pemasok dapat mencetaknya secara terpisah atau menggunakan teknik overmolding, yang merupakan salah satu alasan untuk mendiskusikan perakitan lebih awal dengan produsen pengecoran vakum.
Pilih resin berdasarkan pertanyaan yang harus dijawab oleh bagian tersebut: kekakuan, fleksibilitas, kejernihan, tahan panas atau penampilan.
Aplikasi dan Poin Seleksi untuk Layanan Pengecoran Vakum
Pengecoran vakum muncul di lebih banyak industri daripada yang diharapkan sebagian besar pembeli, terutama karena pola kebutuhan sama di semua tempat: beberapa suku cadang siap produksi, dalam waktu dekat, dari desain yang mungkin masih berubah. Dua kolom di bawah memasangkan bidang aplikasi tipikal dengan titik pilihan yang menentukan apakah pengecoran vakum adalah pilihan yang tepat.
Bidang aplikasi yang umum
| Poin seleksi untuk diperiksa
|
Jalur keputusan yang cepat
- Jika Anda memerlukan satu atau dua bagian saja, pencetakan atau pemesinan secara langsung biasanya lebih cepat dibandingkan membuat cetakan.
- Jika Anda memerlukan sekitar 10 hingga 30 komponen dengan tampilan produksi, pengecoran vakum biasanya layak untuk dicermati.
- Jika Anda memerlukan ratusan suku cadang atau data termoplastik yang tepat, rencanakan perkakas keras atau rute lain.
- Jika desain masih berubah, jaga agar master tetap fleksibel dan tuang sejumlah kecil pertama sebelum memotong baja.
Tim terkadang bertanya apakah pengecoran vakum dapat menggantikan produksi volume rendah secara keseluruhan. Hal ini dapat terjadi pada produk tertentu, seperti peralatan khusus dengan permintaan tahunan yang sangat rendah, namun umur cetakan dan perbedaan resin membuat produk tersebut lebih sering menjadi jembatan daripada tujuan. Anggap saja sebagai tahap yang memungkinkan Anda menguji, menjual sampel, dan mengumpulkan masukan saat alat produksi sedang dibuat.
Pengecoran vakum cocok di tengah perjalanan produk: lebih banyak komponen daripada pencetakan yang masuk akal, lebih sedikit dari kebutuhan perkakas keras.
Perbandingan Terperinci: Pengecoran Vakum vs Pencetakan 3D, Pemesinan CNC, dan Cetakan Injeksi
Sebagian besar proyek menggunakan beberapa proses secara berurutan, jadi perbandingan di bawah ini bukan tentang memilih pemenang, melainkan lebih banyak tentang memilih tahapan. Setiap rute memiliki kisaran kuantitas yang nyaman dan titik di mana ia mulai kesulitan.
| Faktor | Pengecoran vakum | Pencetakan 3D | pemesinan CNC | Cetakan injeksi |
|---|---|---|---|---|
| Kuantitas tipikal | Sekitar 10 hingga 30 per cetakan | 1 sampai beberapa | 1 untuk mengulang batch | Ratusan ke atas |
| Upaya perkakas | Cetakan silikon, pendek | Tidak ada | Perlengkapan dan program | Cetakan yang dikeraskan atau aluminium, lebih panjang |
| Detil permukaan | Bagus sekali, master salinan | Garis lapisan mungkin | Selesai dengan mesin | Luar biasa, ditentukan alatnya |
| Bahan | Resin poliuretan imitasi | Resin, nilon, beberapa logam | Logam dan plastik asli | Termoplastik produksi |
| Perubahan desain | Master baru, cetakan baru | Segera | Program baru | Modifikasi alat yang mahal |
| Peran yang khas | Bagian percontohan seperti produksi | Model konsep awal | Fungsional metal parts | produksi volumetrik |
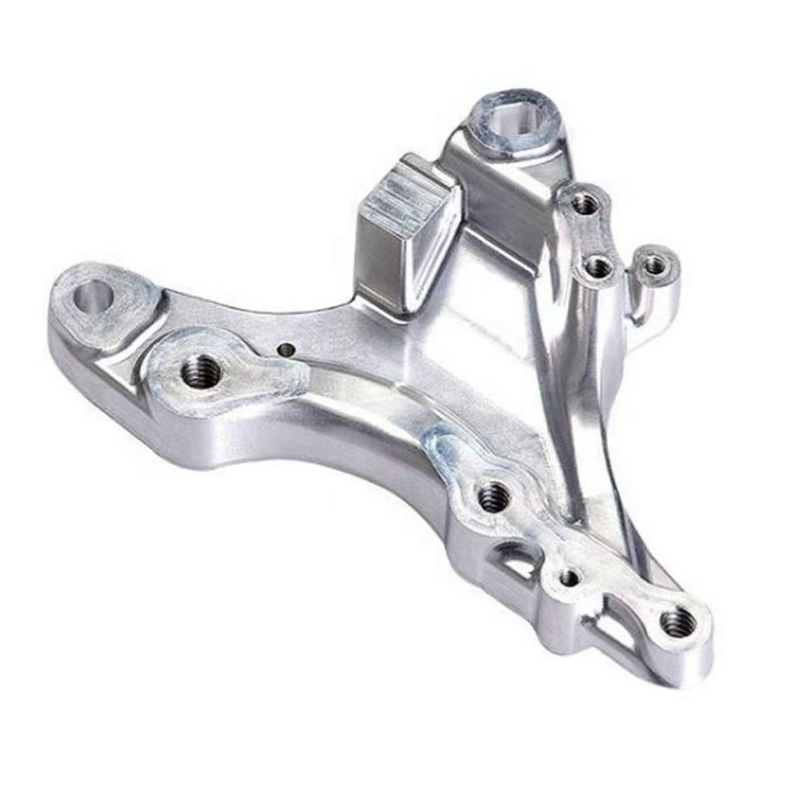
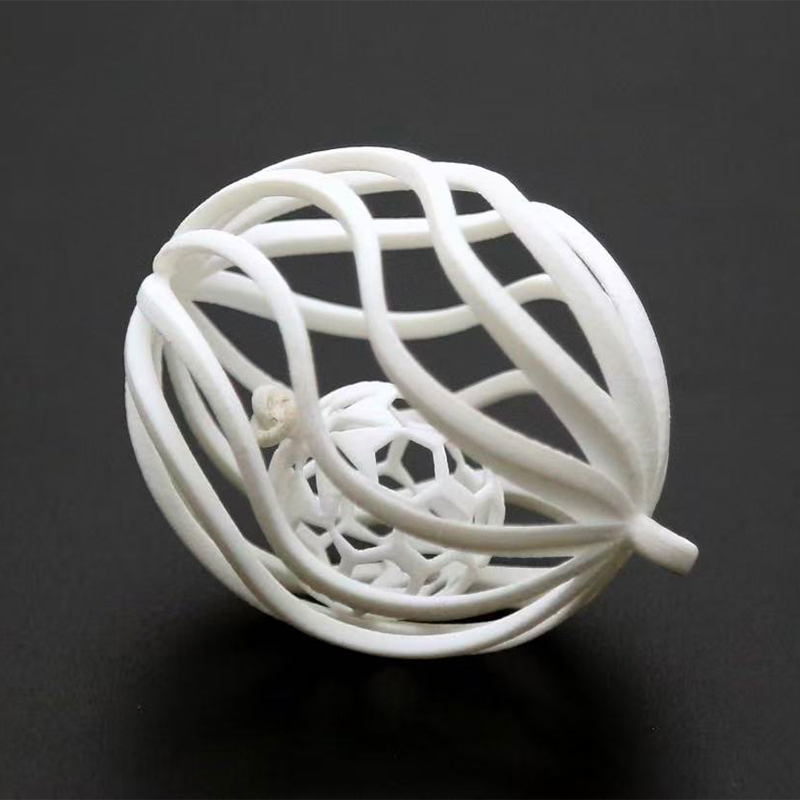
Dalam praktiknya, tabel tersebut menunjukkan urutan yang masuk akal. Cetak konsep pertama untuk memeriksa bentuk, menyempurnakan desain, kemudian menggunakan master cetakan yang sudah jadi sebagai dasar cetakan silikon. Masukkan jumlah suku cadang yang diperlukan untuk pengujian, peninjauan, atau sampel. Ketika desain sudah stabil dan kuantitas meningkat, beralihlah ke alat produksi. Jiaheng mendukung tahap awal dan menengah dalam satu platform: pencetakan 3D resin, nilon, dan logam, permesinan canggih, dan replikasi cetakan silikon, sehingga master, cetakan, dan penyelesaian dapat dikoordinasikan tanpa harus mentransfer file antar vendor.
Bagan radar di bawah ini membandingkan tiga rute tersebut dengan enam kualitas yang paling sering disebutkan pembeli. Pemeringkatan bersifat editorial dan ilustratif. Mereka dimaksudkan untuk menunjukkan bentuk, bukan untuk menentukan peringkat pemasok atau memprediksi kinerja pada bagian tertentu.
Bagan radar menunjukkan pengecoran vakum dengan jangkauan terbesarnya terhadap penyelesaian permukaan dan replikasi detail, karena cetakan silikon meniru cetakan master dengan cermat dan vakum membantu resin mencapai tekstur halus. Pencetakan tiga dimensi menjangkau kecepatan batch kecil dan kebebasan geometri, itulah sebabnya pencetakan tiga dimensi sangat berguna untuk konsep pertama dan untuk bentuk yang tidak dapat dicetak. Pemesinan CNC mendorong kekuatan mekanis ke luar, karena bagian tersebut dipotong dari blok padat bahan asli. Pengecoran vakum berada di tengah-tengah dalam hal kekuatan dan geometri, yang merupakan cerminan jujur dari resin imitasi dan kebutuhan untuk membuka cetakan di sepanjang garis perpisahan. Ketiga bentuk tersebut menjelaskan mengapa pendekatan bertahap cenderung bekerja dengan baik: mencetak untuk dieksplorasi, dicetak untuk dipresentasikan dan diuji, dan dikerjakan atau dicetak ketika kekuatan atau volume menuntutnya.
Gunakan pencetakan untuk mengeksplorasi, pengecoran vakum untuk menyajikan dan menguji, dan permesinan atau cetakan injeksi ketika kekuatan atau volume menuntutnya.
Tip Desain dan Toleransi untuk Suku Cadang Pengecoran Vakum
Sebagian besar kekecewaan terhadap komponen cor berasal dari beberapa pilihan desain yang dapat disesuaikan sebelum master dibuat. Kiat-kiat di bawah ini adalah kiat-kiat yang kemungkinan besar akan diajukan oleh pabrikan selama tinjauan kemampuan manufaktur, jadi mengatasinya sejak dini akan menghemat putaran revisi.
Ketebalan dinding dan rusuk
Bidik dinding dalam kisaran sedang, biasanya disebut sekitar 1,5 hingga 3 mm untuk banyak bagian kecil, dan pertahankan ketebalan yang cukup merata. Benjolan yang tebal akan semakin mengecil seiring proses penyembuhan dan dapat meninggalkan bekas tenggelam. Bagian yang sangat tipis mungkin tidak terisi, terutama yang jauh dari gerbang. Tulang rusuk harus lebih tipis dari dinding yang ditopangnya, sehingga mengurangi bekas permukaan pada permukaan yang berlawanan.
Draf, garis bawah dan garis perpisahan
Silikon bersifat fleksibel, jadi potongan bawah yang dapat menjebak cetakan baja kaku sering kali dapat dilepaskan dengan meregangkan cetakan. Meski begitu, sedikit aliran udara pada permukaan vertikal membuat proses pembongkaran menjadi lebih lancar dan mengurangi keausan pada alat. Beri tahu pemasok bagian mana yang terlihat, karena mereka akan mencoba menempatkan garis perpisahan pada tepi yang tersembunyi atau pada langkah alami dalam desain.
Toleransi dan penyusutan
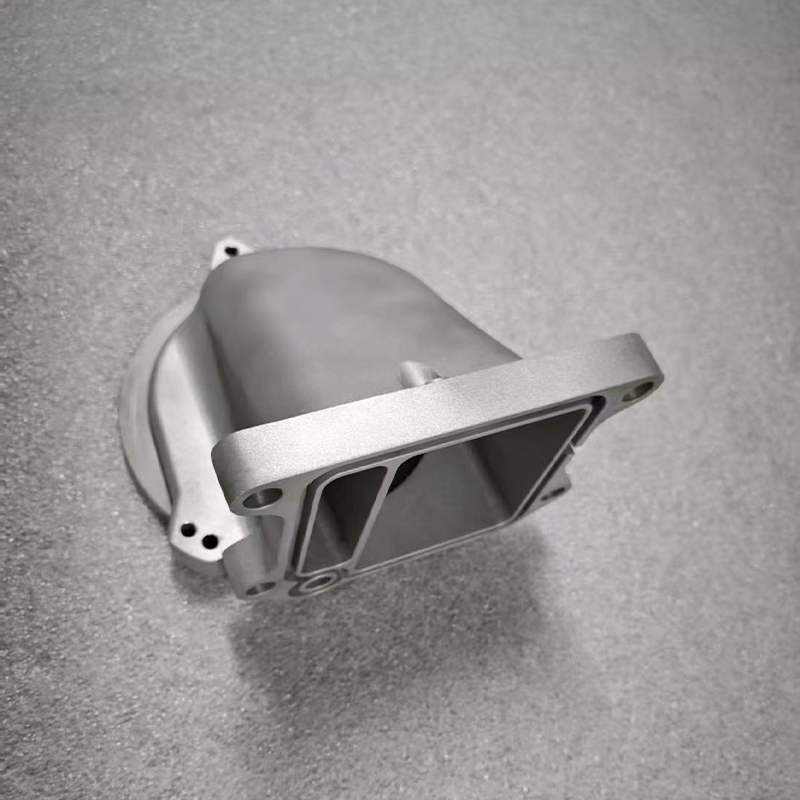
Panduan umum untuk pengecoran vakum sering kali mencantumkan toleransi sekitar plus atau minus 0,2 hingga 0,3 mm pada dimensi kecil, atau sekitar 0,3 persen pada dimensi lebih besar, dengan beberapa variasi berdasarkan resin dan geometri. Penyusutan resin selama proses pengawetan dan sedikit pergerakan silikon keduanya berkontribusi. Oleh karena itu, ada baiknya jika hanya menandai dimensi yang benar-benar kritis pada gambar. Jika permukaan lubang atau permukaan kawin harus memiliki ukuran yang lebih rapat, banyak pemasok yang akan mengerjakan fitur tersebut setelah pengecoran.
Permukaan akhir dan tekstur
Permukaan cetakan mencerminkan masternya. Master yang dipoles memberikan bagian yang mengkilap, dan master yang diledakkan dengan manik atau bertekstur memberikan bagian yang matte. Jika tampilan akhir termasuk cat, pemasok biasanya akan mengampelas sedikit dan mengaplikasikan lapisan primer dan warna. Karena Jiaheng menyediakan pengecatan dan perawatan permukaan lainnya dalam alur kerja yang sama, pencocokan warna dan tingkat kilap dapat disepakati dalam proyek yang sama dan tidak melalui vendor penyelesaian akhir yang terpisah.
| Fitur | Panduan praktis | Alasan |
|---|---|---|
| Ketebalan dinding | Jaga agar tetap rata, dengan ketebalan sedang | Mengurangi tanda tenggelam dan pengisian pendek |
| tulang rusuk | Lebih tipis dari dinding yang berdekatan | Membatasi tanda permukaan |
| Draf | Draf kecil pada permukaan vertikal | Memudahkan demolding, memperpanjang umur cetakan |
| Dimensi kritis | Tandai hanya yang penting saja | Memfokuskan inspeksi dan finishing |
| Tekstur | Bangun itu menjadi master | Tekstur transfers directly to castings |
Dinding yang rata, aliran udara yang masuk akal, dan daftar singkat dimensi kritis menghilangkan sebagian besar masalah yang terlihat pada cetakan pertama.
Kontrol Kualitas dan Penyelesaian untuk Bagian Cor
Pemasok pengecoran vakum yang andal memeriksa kualitas di beberapa titik, tidak hanya di bagian akhir. Pemeriksaan paling awal adalah masternya, karena cacat yang ada disalin ke dalam cetakan dan setiap bagian setelahnya. Pemeriksaan kedua terjadi setelah pengecoran pertama, ketika pemasok membandingkan bagian tersebut dengan gambar dan mencari gelembung, pengisian pendek, dan kilatan. Pemeriksaan terakhir mencakup batch yang sudah selesai.
- Inspeksi induk: dimensi, kondisi permukaan dan ketajaman fitur sebelum cetakan dibuat.
- Pemeriksaan artikel pertama: pengecoran pertama diukur dan diperiksa sebelum sisa adonan dituang.
- Pengamatan dalam kelompok: konsistensi warna, pemeriksaan gelembung, dan kilatan cahaya yang terlihat dipantau saat komponen keluar.
- Pemeriksaan akhir: dimensi kritis, kesesuaian, penyelesaian dan pengemasan ditinjau sebelum pengiriman.
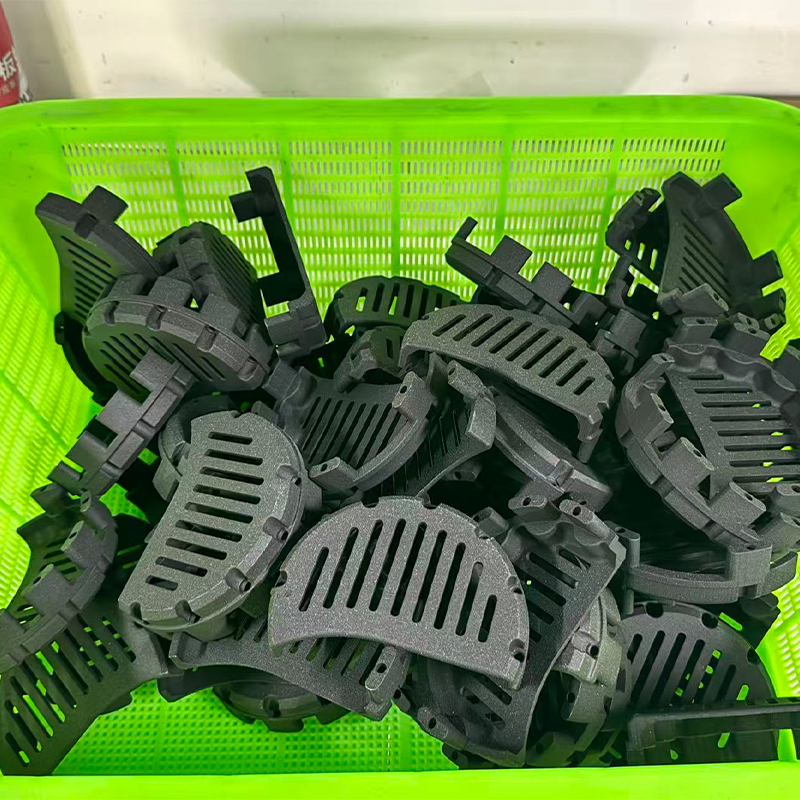
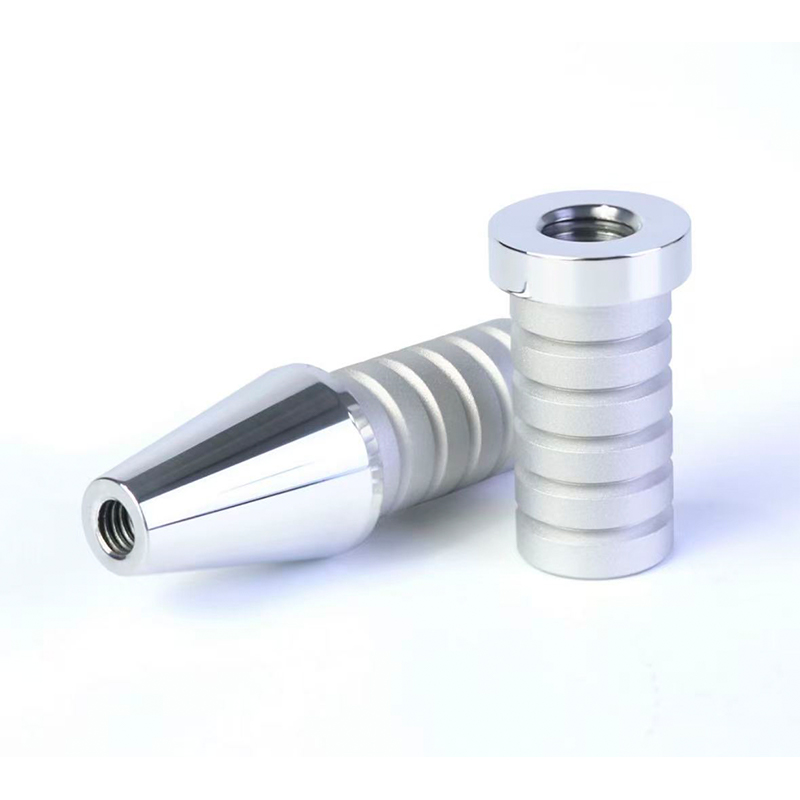
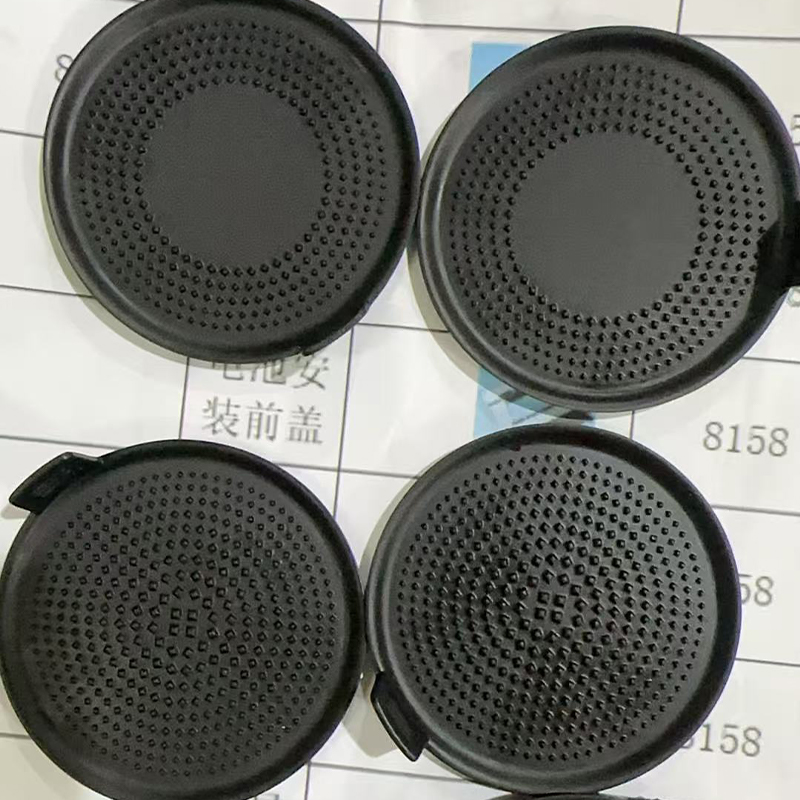
Penyelesaian adalah saat bagian cetakan terlihat seperti prototipe atau terlihat seperti produk. Pemangkasan menghilangkan gerbang dan ventilasi. Pengamplasan ringan membersihkan garis perpisahan. Lukisan menambahkan warna, kilap atau tekstur, dan penyembunyian memungkinkan dua warna pada satu bagian. Untuk bagian transparan, pemolesan dan pelapisan bening meningkatkan kejernihan. Perakitan, pencetakan pad, penandaan laser, dan sisipan juga dapat diatur ketika sampel perlu berperilaku seperti produk akhir.
Komunikasi sama pentingnya dengan pengukuran. Jika Anda melampirkan sampel referensi, kode warna, atau foto tampilan yang Anda inginkan, tim penyelesaian akhir memiliki sesuatu yang konkret untuk dicocokkan. Ringkasan tertulis singkat dengan target akhir, permukaan yang terlihat, dan dimensi kritis mengurangi kemungkinan pengerjaan ulang.
Kualitas dalam pengecoran vakum dimulai dari master dan berlanjut melalui setiap penuangan, jadi tanyakan kepada pemasok bagaimana mereka memeriksa setiap tahap.
Panduan Perawatan Cetakan Silikon dan Bagian Cor
Perawatan dalam pengecoran vakum memiliki dua sisi: merawat alat yang membuat komponen, dan merawat komponen setelah berada di tangan Anda. Keduanya mempengaruhi konsistensi, terutama ketika Anda berencana memesan ulang.
Merawat cetakan silikon
Cetakan silikon adalah alat yang dapat dikonsumsi. Pedoman industri secara umum umumnya menyebutkan masa pakai sekitar 15 hingga 25 tuang, lebih pendek untuk detail halus, fitur tipis atau resin agresif, dan terkadang lebih lama untuk bentuk sederhana. Setiap penuangan membuat silikon terkena panas dan kontak kimia, sehingga pinggirannya melunak dan detail permukaannya berangsur-angsur memudar. Penanganan yang baik akan memperpanjang masa manfaat tanpa mengubah cetakan menjadi aset jangka panjang.
- Bersihkan rongga dengan hati-hati setelah setiap penuangan dan hindari alat tajam yang dapat menggores permukaan.
- Oleskan bahan pelepas yang sesuai dengan resin, dengan lapisan tipis dan merata, untuk memudahkan proses pelepasan cetakan dan membatasi robekan.
- Simpan cetakan secara mendatar di tempat sejuk dan kering, jauh dari sinar matahari langsung dan sumber panas.
- Jaga agar kedua bagian tetap sejajar saat disimpan agar rongganya tidak merosot atau berubah bentuk.
- Periksa garis perpisahan dan fitur tipis sebelum menuangkan dan keluarkan cetakan ketika kilatan atau robekan meningkat.
Pertahankan masternya juga. Master yang bersih dan berlabel baik memungkinkan pemasok membuat ulang cetakan ketika cetakan pertama sudah usang, dan ini melindungi investasi yang Anda lakukan dalam menyiapkan permukaan. Jika master dicetak, simpanlah jauh dari tempat lembab dan cahaya terang agar tidak melengkung atau berubah warna.
Merawat bagian yang sudah jadi
| Jenis resin | Penyimpanan dan penanganan | Pembersihan |
|---|---|---|
| Kaku seperti ABS | Simpan jauh dari paparan panas yang lama | Sabun lembut dan air, kain lembut |
| Semi-fleksibel seperti PP | Hindari membungkuk dalam waktu lama | Sabun lembut dan air |
| Seperti karet | Jauhkan dari minyak dan sinar matahari | Kain lembab, tidak ada pelarut kuat |
| Transparan | Bungkus untuk mencegah goresan | Kain lembut bebas serabut, pembersih ringan |
| Bagian yang dicat | Hindari menumpuk tanpa bantalan | Kain lembut, tidak ada bantalan abrasif |
Komponen poliuretan cor dapat menjadi sensitif terhadap kelembapan, panas, dan beberapa pelarut seiring berjalannya waktu, terutama pada hari-hari awal setelah pembongkaran. Membiarkan bagian-bagian mengendap pada suhu kamar sebelum perakitan atau pengecatan akan mengurangi kemungkinan perubahan dimensi kecil. Untuk suku cadang yang akan disimpan selama berbulan-bulan, kemasan pelindung dan lingkungan yang stabil membantu warna dan bentuk tetap sesuai dengan sampel yang disetujui.
Perlakukan cetakan sebagai alat yang berumur pendek dan master sebagai penjaga: keduanya menentukan seberapa dapat diulangnya cetakan Anda berikutnya.
Bekerja dengan Produsen dan Pemasok Pengecoran Vakum
Hasil yang baik biasanya diperoleh dengan memperlakukan pemasok sebagai mitra teknik dan bukan sebagai mesin penjual suku cadang. Percakapan singkat di awal sering kali disimpan beberapa hari kemudian. Pertanyaan-pertanyaan ini membantu Anda menilai apakah pemasok pengecoran vakum disiapkan untuk melakukan hal itu.
- Apakah Anda membangun master di rumah, dan teknologi apa yang Anda gunakan untuk itu?
- Kelompok resin mana yang tersedia, dan dapatkah Anda membagikan sifat khas masing-masing keluarga?
- Berapa banyak pengecoran yang Anda rencanakan per cetakan, dan bagaimana Anda menangani jumlah yang lebih besar?
- Langkah penyelesaian akhir manakah, seperti pengecatan, pemolesan, atau pembuatan tekstur, yang ditangani di satu tempat?
- Apa yang Anda periksa, dan catatan apa yang dapat saya terima bersama kiriman tersebut?
- Bagaimana perubahan desain ditangani setelah master disetujui?
Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. mendekati pertanyaan-pertanyaan ini sebagai produsen OEM dan ODM. Tim desainnya mengubah ide klien menjadi desain produk yang praktis dan menarik, dan kemampuannya mencakup pencetakan 3D pada resin, nilon, dan logam, permesinan canggih, replikasi cetakan silikon untuk produksi skala kecil yang efisien, dan perawatan permukaan seperti pengecatan. Karena langkah-langkah ini berada pada satu platform, pelanggan dapat berpindah dari desain ke sampel jadi tanpa menjelaskan ulang proyek tersebut kepada beberapa vendor.
Bagaimana mempersiapkan pertanyaan yang berguna
- Model 3D dalam format netral umum, ditambah gambar yang menyoroti dimensi penting.
- Kuantitas target, kelompok resin yang Anda pikirkan, dan referensi warna atau hasil akhir apa pun.
- Catatan singkat tentang bagaimana bagian tersebut akan digunakan: ditampilkan, ditangani, dirakit, dipanaskan atau ditekuk.
- Jangka waktu pengiriman yang Anda perlukan dan apakah Anda mengharapkan perubahan desain antar batch.
Penyelidikan lengkap memungkinkan pemasok mengusulkan metode utama, resin, dan rencana penyelesaian yang masuk akal pada jawaban pertama. Ini juga menandakan bahwa Anda memahami bagian tersebut, yang biasanya mengarah pada percakapan teknis yang lebih berguna. Seiring waktu, pemasok yang menyimpan file, riwayat cetakan, dan catatan akhir Anda dapat memesan ulang lebih cepat dan menjaga konsistensi batch, yang merupakan keuntungan bekerja sama dengan satu mitra jangka panjang.
Sampaikan tujuan komponen tersebut, tidak hanya geometrinya, dan pemasok Anda dapat merekomendasikan resin, hasil akhir, dan rencana proses yang lebih baik.
Jelajahi Layanan Pengecoran Vakum Jiaheng
Jika Anda siap untuk berpindah dari model master ke sejumlah kecil suku cadang seperti produksi, Anda dapat meninjau detail layanan, opsi material, dan proses proyek di halaman khusus untuk Layanan Pengecoran Vakum dari Jiaheng. Tim ini mendukung proyek OEM dan ODM dan dapat memberikan saran mengenai persiapan master, pemilihan resin, penyelesaian akhir, dan perencanaan batch dalam satu platform.
Kirim file 3D Anda, jumlah target, dan persyaratan penyelesaian untuk memulai percakapan dengan tim Jiaheng.
FAQ Layanan Pengecoran Vakum
Apa itu layanan pengecoran vakum?Pengecoran vakum services are a small-batch manufacturing process in which a silicone mold is made from a master model and filled with two-part polyurethane resin under vacuum. The vacuum removes air so the resin reaches fine detail, and the cured parts have a surface and feel close to production plastic. A supplier typically also handles master preparation, finishing and inspection. |
Berapa banyak bagian yang dapat dihasilkan oleh satu cetakan silikon?Panduan umum sering kali mengutip sekitar 15 hingga 25 pengecoran per cetakan, dengan lebih sedikit untuk bagian yang sangat detail atau berdinding tipis dan terkadang lebih banyak untuk bentuk sederhana. Jika Anda membutuhkan batch yang lebih besar, pemasok dapat membuat cetakan tambahan dan melakukan pengecoran secara paralel. Jumlah pastinya tergantung pada geometri, resin, dan penanganannya. |
Apa perbedaan antara pengecoran vakum dan pencetakan 3D?Pencetakan 3D builds a part layer by layer directly from a digital file and suits single concept models and complex geometry. Vacuum casting copies a master into a mold and suits small batches that need smoother surfaces and a wider choice of production-like resins. Many projects use printing for the master and vacuum casting for the batch. |
Kapan saya harus memilih pengecoran vakum daripada cetakan injeksi?Pilih pengecoran vakum ketika Anda membutuhkan sekitar 10 hingga 30 komponen dengan cepat, desainnya mungkin masih berubah, dan Anda belum ingin menggunakan perkakas yang keras. Cetakan injeksi biasanya merupakan cara yang lebih baik ketika jumlahnya mencapai ratusan atau ribuan dan ketika Anda membutuhkan sifat termoplastik produksi yang tepat. |
Toleransi apa yang dapat saya harapkan dari komponen cor vakum?Panduan umum menyebutkan secara kasar plus atau minus 0,2 hingga 0,3 mm pada dimensi kecil, dengan bagian yang lebih besar menunjukkan variasi yang lebih besar secara proporsional. Penyusutan resin dan pergerakan cetakan keduanya berperan. Jika suatu fitur memerlukan penyesuaian yang lebih ketat, pemasok dapat mengerjakannya setelah pengecoran, jadi tandai dimensi penting dengan jelas pada gambar Anda. |
Bahan apa saja yang tersedia untuk pengecoran vakum?Pilihan umum termasuk resin kaku seperti ABS, resin semi-fleksibel seperti PP, resin seperti karet dalam beberapa tingkat kekerasan, resin transparan, resin suhu tinggi, dan resin tahan api. Warna dapat dipigmentasi dalam resin atau diaplikasikan dengan pengecatan. Pemasok Anda dapat merekomendasikan sebuah keluarga setelah mengetahui bagaimana komponen tersebut akan digunakan. |
Bisakah bagian cor vakum dicat atau diberi tekstur?Ya. Bagian cor menerima pengamplasan, pelapisan dasar dan pengecatan, dan tekstur dapat dibangun ke dalam master sehingga dapat ditransfer ke setiap pengecoran. Pencetakan pad, penandaan laser, dan pemolesan untuk bagian bening juga umum dilakukan. Sepakati target finish sebelum master dibuat agar persiapan permukaan sesuai dengan tampilan akhir. |
Apa yang harus saya kirim untuk mendapatkan penawaran pengecoran vakum?Kirim model 3D, gambar dengan dimensi penting, jumlah target, kelompok resin pilihan, referensi warna atau hasil akhir, dan jangka waktu pengiriman Anda. Catatan singkat tentang bagaimana komponen tersebut digunakan membantu para insinyur memilih metode yang sesuai. Informasi yang lebih lengkap mengurangi bolak-balik dan mempercepat balasan pertama. |
Master yang jelas, hasil akhir yang pasti, dan kuantitas yang realistis adalah tiga masukan yang paling meningkatkan proyek pengecoran vakum.
Informasi Kontak
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
TAMBAHKAN
-

Gedung 7, No. 188, Bagian Hongni Jalan Zha Wang, Kecamatan Danghu, Kota Pinghu, Kota Jiaxing, Provinsi Zhejiang, Tiongkok
Hak Cipta © 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. Produsen Platform Manufaktur Cerdas Terintegrasi OEM/ODM
