- Layanan Pencetakan 3D

- Layanan Pemesinan CNC

- Layanan Pengecoran Vakum

- Jasa Finishing Permukaan

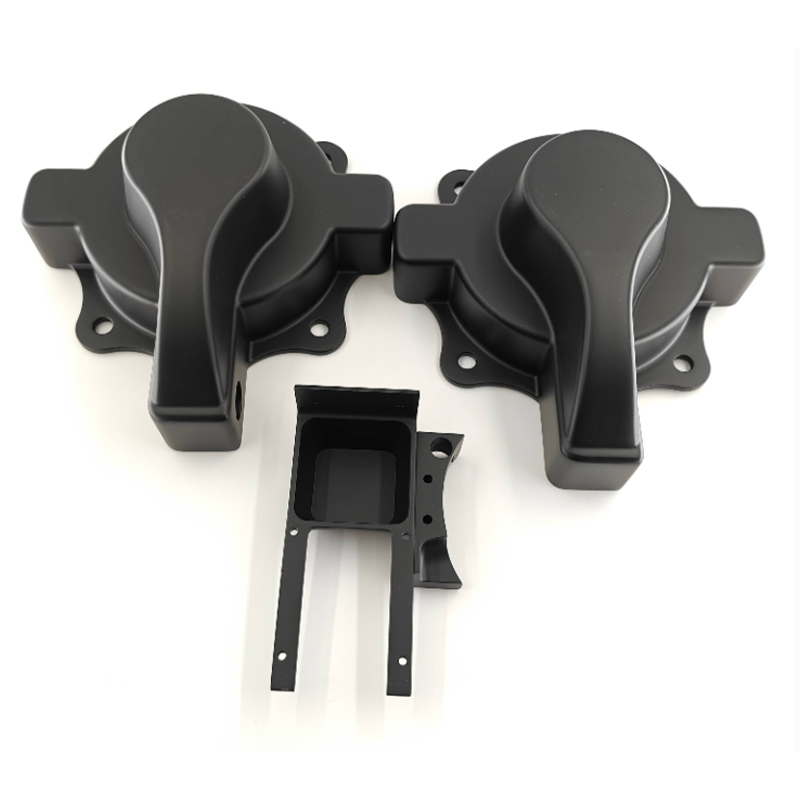
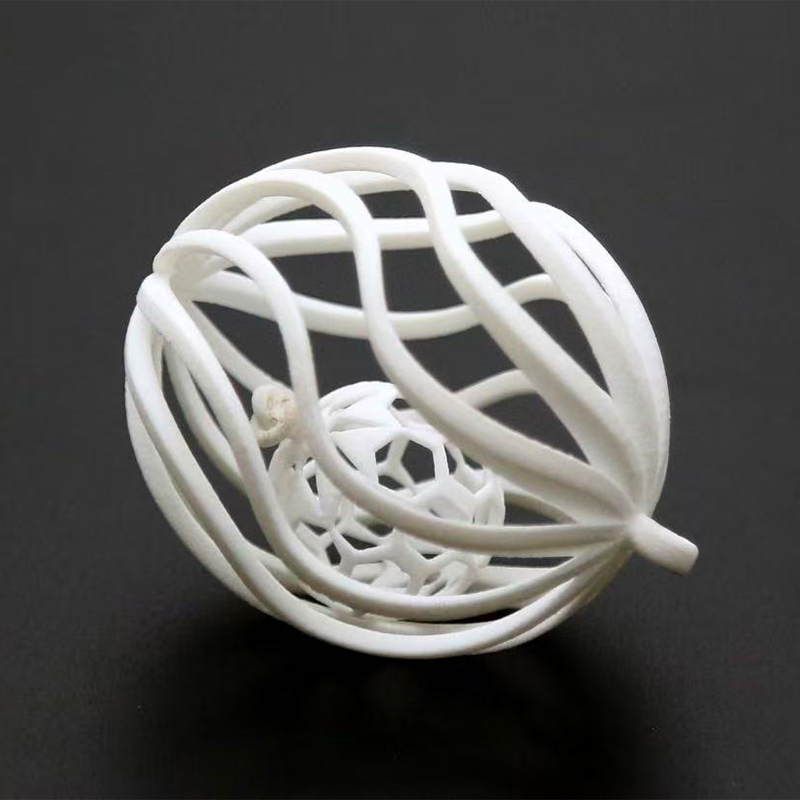
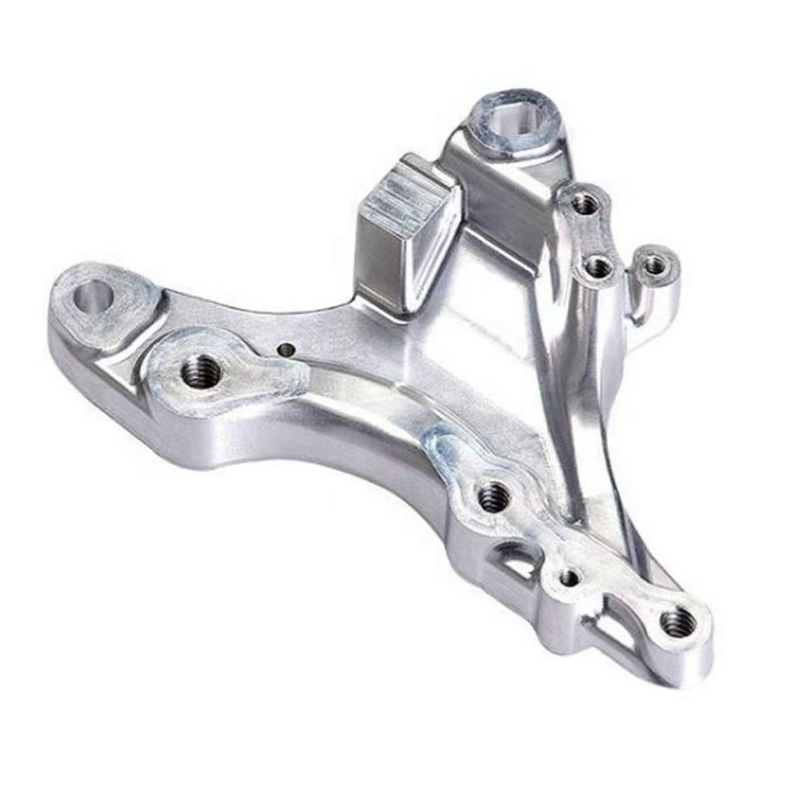
Cara Memilih Layanan Percetakan 3D untuk Prototipe dan Produksi
Layanan Pencetakan 3D : Jawaban Singkat Memilih Penyedia yang Tepat
Penyedia layanan pencetakan 3D yang tepat adalah penyedia yang proses, bahan, dan penyelesaiannya sesuai dengan kebutuhan Anda, bukan penyedia yang daftar mesinnya terpanjang. Dalam praktiknya, sebagian besar pembeli memilih di antara empat rute yang telah terbukti: resin SLA atau DLP untuk detail halus dan permukaan halus, nilon SLS untuk suku cadang fungsional, logam SLM untuk suku cadang yang kuat atau terkena panas, dan plastik FDM untuk model tahap awal yang besar. Melakukan perjodohan yang tepat di awal akan menghemat lebih banyak waktu dibandingkan negosiasi apa pun di kemudian hari.
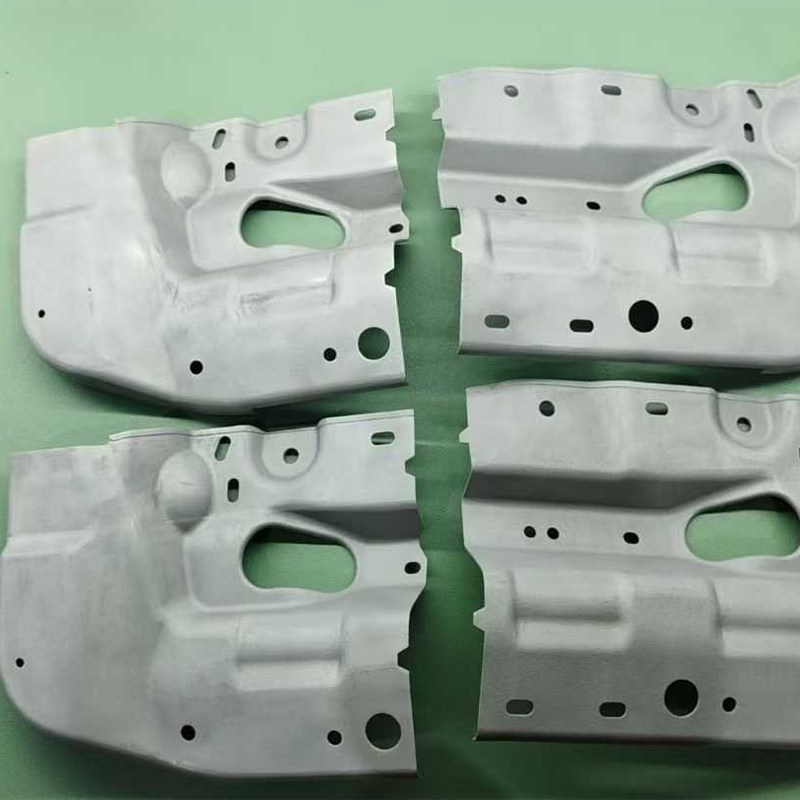
Inilah situasi yang sering kita lihat. Sebuah tim teknik memiliki desain rumah yang akan dicetak injeksi dalam tiga bulan. Mereka membutuhkan sepuluh suku cadang yang terlihat seperti produk akhir untuk pameran dagang, dan dua puluh suku cadang lagi yang dapat bertahan dalam uji jatuh dan beberapa minggu penanganan di lapangan. Itu adalah dua pekerjaan yang berbeda. Mengirim keduanya ke mesin yang sama biasanya mengorbankan penampilan atau kekuatan, sementara layanan pencetakan 3D yang baik membagi pekerjaan: resin dan cat untuk sampel pertunjukan, nilon untuk uji jatuh.
Logika yang sama berlaku saat Anda mencari produsen atau pemasok layanan pencetakan 3D China. Mitra yang cakap tidak begitu saja menerima file Anda dan menekan cetak. Mereka memeriksa ketebalan dinding, menanyakan di mana bagian tersebut akan digunakan, menyarankan bahan yang lebih cocok, dan memberi tahu Anda sebelumnya permukaan mana yang memerlukan pengerjaan atau pengecatan. Percakapan tersebut merupakan sinyal kualitas yang lebih kuat dibandingkan daftar peralatan mana pun.
Panduan ini ditulis untuk desainer produk, insinyur, dan tim sumber yang memesan prototipe, jig, batch kecil, dan suku cadang penggunaan akhir. Ini mencakup topik-topik berikut:
- Jenis utama layanan pencetakan 3D khusus dan kelebihannya masing-masing
- Bagaimana suatu pekerjaan berpindah dari file digital ke bagian yang sudah jadi
- Bagaimana memilih antara bahan resin, nilon dan logam
- Saat permesinan CNC atau replikasi cetakan silikon lebih cocok
- Bagaimana membandingkan pemasok layanan pencetakan 3D komersial pada poin-poin penting
- Cara merawat bagian cetakan setelah melahirkan
Mulailah dengan apa yang harus dilakukan bagian tersebut, lalu pilih prosesnya; membalikkan urutan itu adalah penyebab paling umum dari pengerjaan ulang.
Jenis Umum Jasa Cetak 3D dan Ciri-cirinya
ISO/ASTM 52900, standar yang mendefinisikan istilah manufaktur aditif, mengelompokkan teknologi ke dalam tujuh kelompok proses. Layanan pencetakan 3D komersial sebagian besar menawarkan tiga di antaranya: fotopolimerisasi tong (SLA dan DLP), fusi lapisan bubuk (SLS dan SLM), dan ekstrusi material (FDM). Gulir ke seluruh kartu di bawah ini untuk melihat bagaimana masing-masing kartu berperilaku dalam proyek nyata.
-
resin SLA
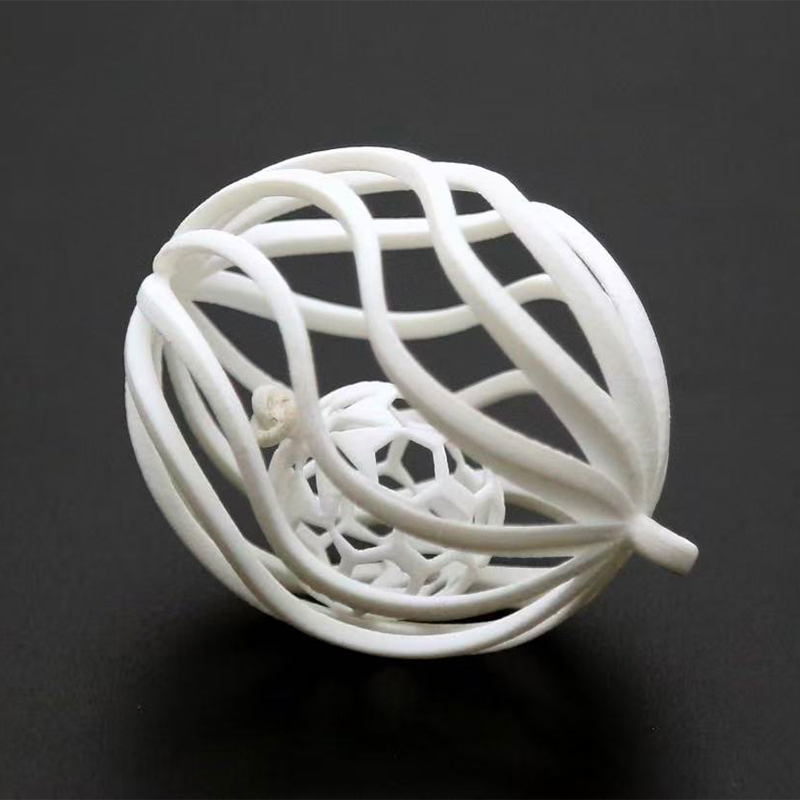
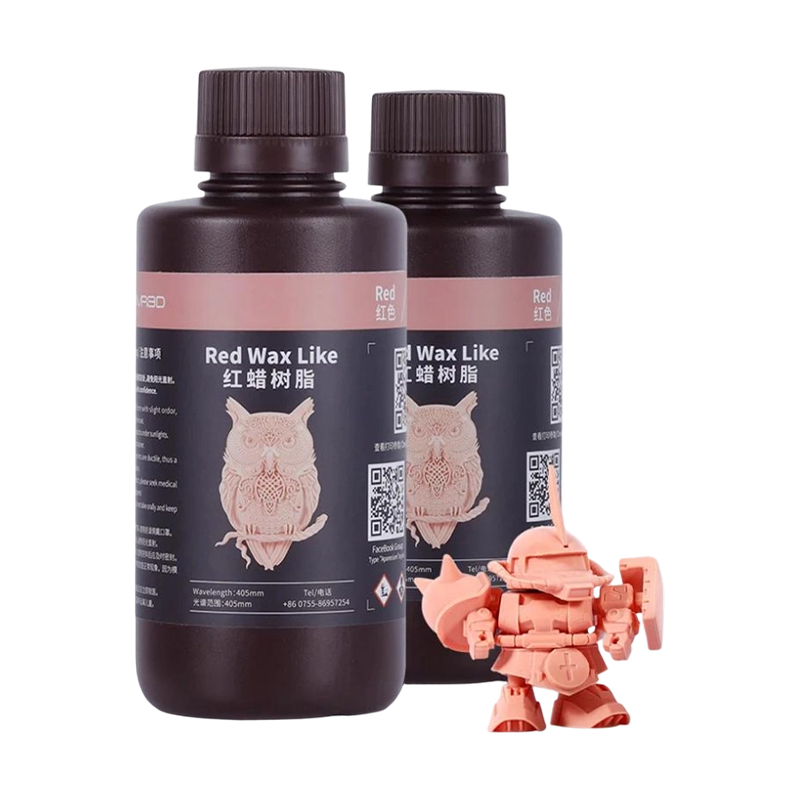
Laser UV menyembuhkan resin cair lapis demi lapis. Ini kuat pada fitur halus, tepi tajam dan permukaan halus.
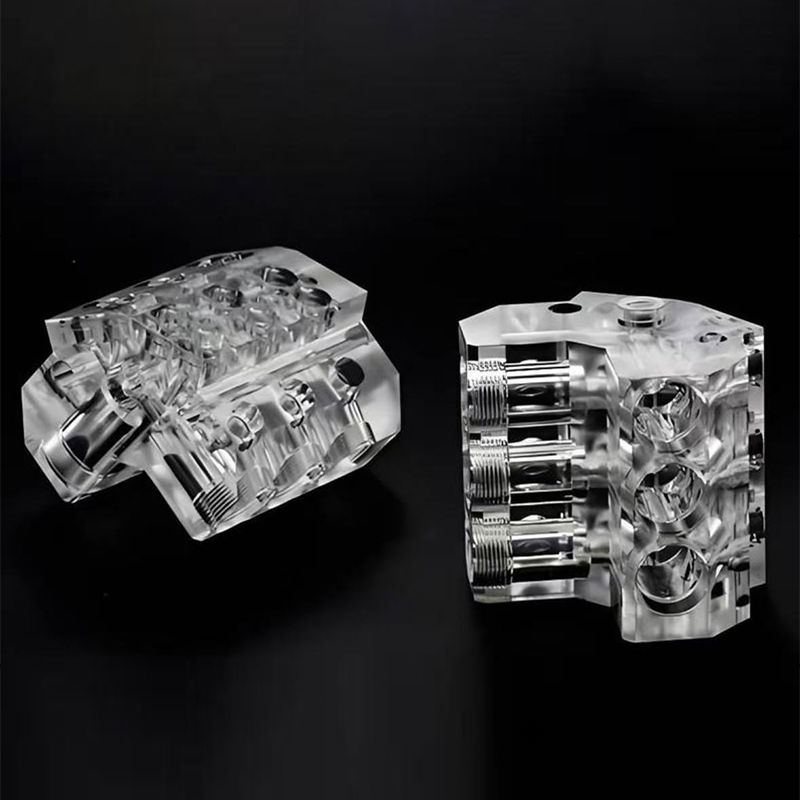
Kegunaan umum: model penampilan, pola utama, bagian bening, dan wadah kecil.
Perhatikan: kerapuhan pada beberapa resin dan perlahan menguning di bawah paparan sinar UV yang lama.
-
resin DLP
Proyektor menyembuhkan seluruh lapisan sekaligus, sehingga waktu pembuatan tetap stabil bahkan dengan banyak bagian kecil dalam satu pelat.
Penggunaan umum: bagian detail kecil, konektor, komponen miniatur, dan kumpulan pola.
Perhatikan: area pembuatan yang lebih kecil dibandingkan banyak mesin berbasis laser.
-
SLS nilon
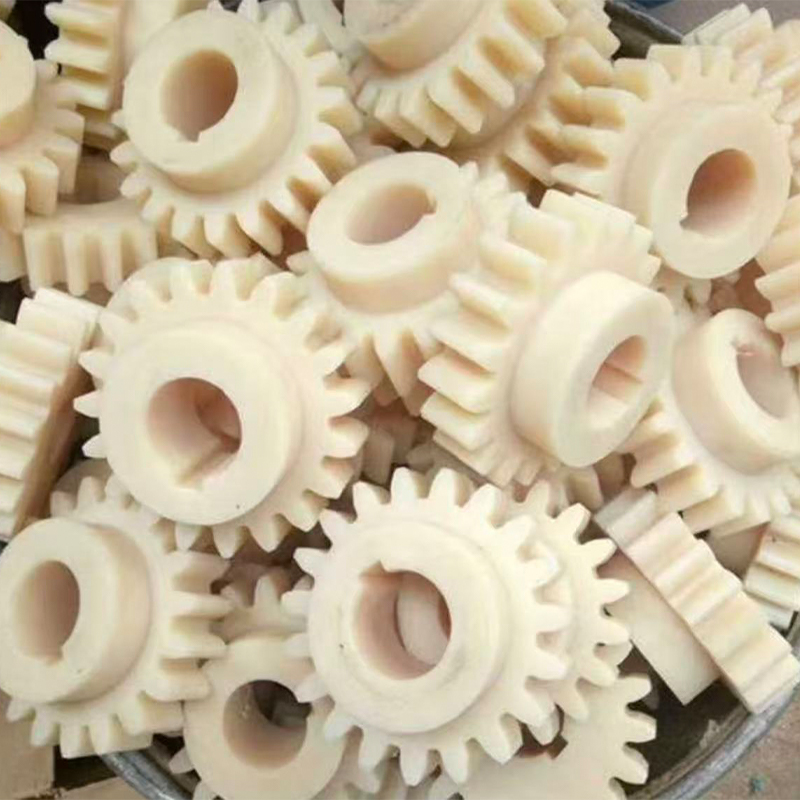
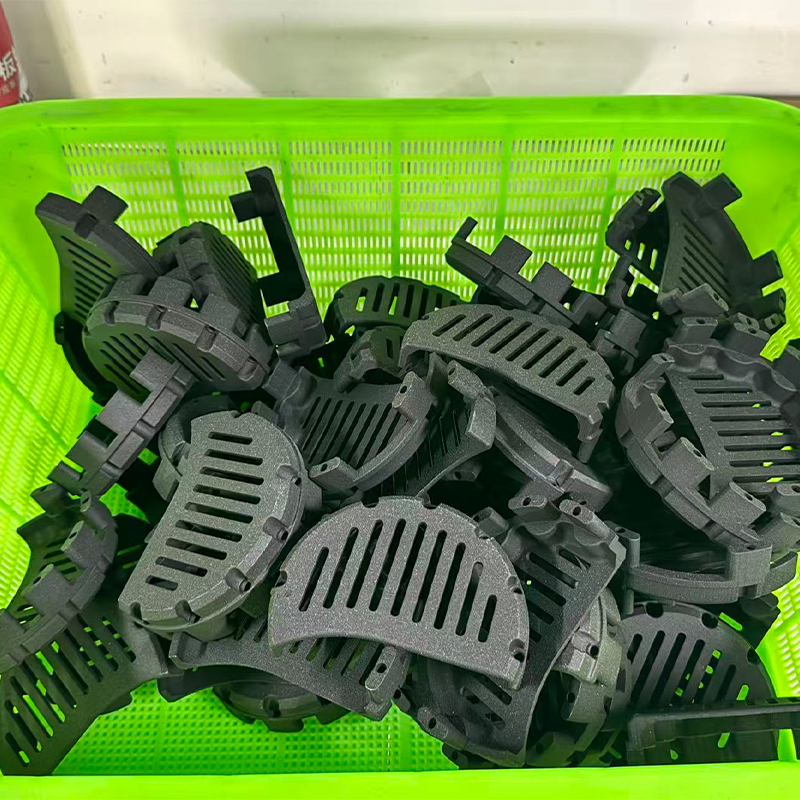
Sebuah laser mensinter bubuk nilon. Bubuk di sekelilingnya menopang bagian tersebut, sehingga bentuk yang rumit dan rakitan bergerak menjadi praktis.
Kegunaan umum: snap fit, housing, saluran, prototipe fungsional, dan suku cadang penggunaan akhir jangka pendek.
Perhatikan: permukaan berbutir kecuali bagian tersebut diwarnai, diledakkan, atau dihaluskan.
-
logam SLM
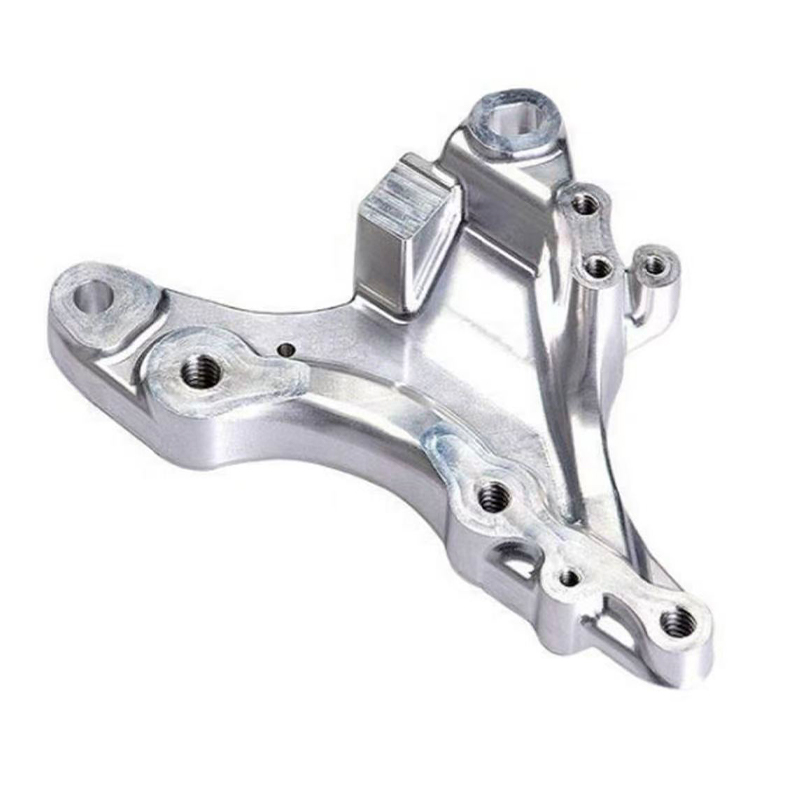
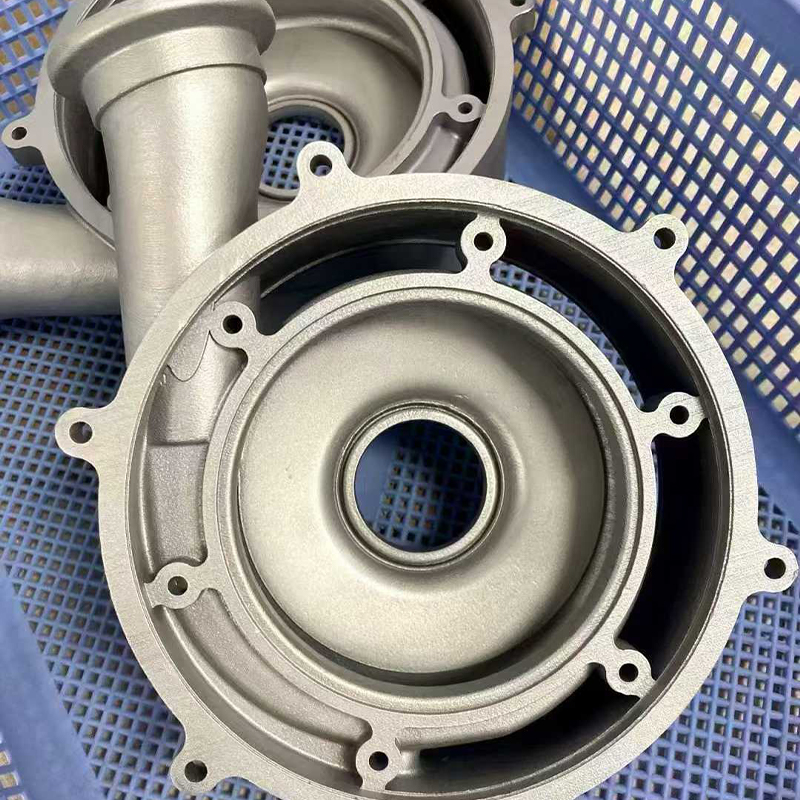
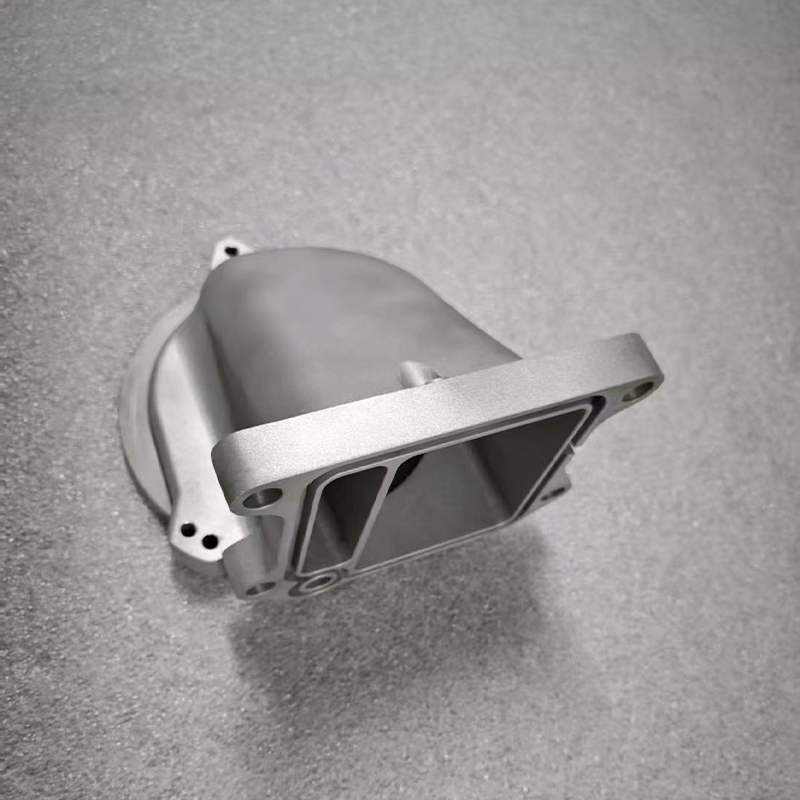
Laser melelehkan bubuk logam sepenuhnya dalam atmosfer pelindung, menghasilkan komponen padat dalam paduan aluminium, baja tahan karat, dan titanium.
Kegunaan umum: braket, manifold, struktur ringan, dan komponen yang terkena panas.
Perhatikan: dukungan, tegangan sisa, dan kebutuhan untuk mengerjakan bagian-bagian kritis.
-
Plastik FDM
Nosel yang dipanaskan meletakkan filamen termoplastik. Ini cocok untuk sebagian besar dan model tahap awal.
Kegunaan umum: perlengkapan, maket besar, dan penutup sederhana.
Perhatikan: garis lapisan terlihat dan kekuatan antar lapisan lebih rendah.
Tabel referensi cepat
| Proses | Bahan khas | Paling cocok | Batasan utama |
|---|---|---|---|
| SLA | Damar standar, kuat, jernih, dan bersuhu tinggi | Model penampilan dan detail halus | Beberapa resin bersifat rapuh; Penuaan akibat sinar UV seiring waktu |
| DLP | Resin fotopolimer | Bagian detail kecil dalam batch | Luas bangunan lebih kecil |
| SLS | Nilon PA12 dan nilon isi | Bagian fungsional, geometri kompleks | Permukaan as-built yang kasar |
| SLM | Aluminium AlSi10Mg, baja tahan karat 316L, paduan titanium | Bagian yang kuat, ringan dan tahan panas | Mendukung, menghilangkan stres, menyelesaikan pekerjaan |
| FDM | ABS, PETG, PC dan termoplastik serupa | Model dan perlengkapan besar | Garis lapisan, kekuatan terarah |
Banyak pembeli meminta satu layanan pencetakan 3D khusus dan mengharapkan satu jawaban. Pada kenyataannya, penyedia layanan pencetakan 3D yang berpengalaman sering kali menggabungkan rute dalam satu proyek. Penutup penerangan dapat dicetak dalam resin SLA untuk cangkang yang terlihat, dalam nilon SLS untuk braket internal, dan kemudian direproduksi dalam jumlah kecil melalui cetakan silikon setelah desain dibekukan. Berpikir dalam rute daripada dalam satu mesin memberi Anda lebih banyak pilihan dan lebih sedikit kejutan.
Bagan di bawah ini membandingkan lima rute berdasarkan lima kualitas yang paling sering diajukan pembeli. Sel yang lebih gelap berarti hasil yang lebih kuat dibandingkan empat rute lainnya, jadi bacalah ini sebagai peringkat, bukan pengukuran.
Peta panas menunjukkan mengapa tidak ada satu proses pun yang memenangkan setiap kategori. SLA dan DLP memimpin dalam hal detail dan penyelesaian permukaan, itulah sebabnya keduanya merupakan titik awal yang biasa untuk model penampilan dan pola utama yang nantinya akan dicat atau disalin dalam silikon. Nilon SLS dan logam SLM unggul dalam hal kekuatan, dan SLM menambahkan ketahanan panas tertinggi, yang penting untuk braket dan komponen di dekat motor atau jalur pembuangan.
FDM menempati peringkat tertinggi dalam ukuran bangunan, sehingga tetap berguna untuk perlengkapan besar dan maket awal yang kualitas permukaannya dinomorduakan. Untuk pabrikan yang menawarkan pencetakan resin, nilon, dan logam bersama dengan pemesinan dan pengecatan, tabel semacam ini menjadi panduan perutean praktis: setiap bagian dikirim ke proses yang sesuai dengan kebutuhan utamanya, dan celah yang tersisa ditutup dengan finishing. Jika komponen Anda memerlukan dua atau tiga kualitas ini sekaligus, perkirakan rute gabungan daripada satu printer.
Setiap proses paling kuat di bidang yang berbeda, jadi cocokkan salah satu yang memenuhi kebutuhan utama Anda dan tutup sisanya dengan finishing.
Cara Kerja Layanan Pencetakan 3D Industri dari File hingga Bagian Jadi
Memahami alur kerja membantu Anda memprediksi asal mula penundaan dan masalah kualitas. Sebagian besar layanan pencetakan 3D industri mengikuti enam langkah yang sama, meskipun mesinnya berbeda.
- Tinjauan berkas. Insinyur memeriksa STEP, STL, atau model 3D serupa Anda untuk mengetahui adanya dinding tipis, rongga tertutup, permukaan dan unit yang hilang. Tinjauan yang baik menandai masalah sebelum dicetak, bukan setelahnya.
- Pilihan proses dan orientasi. Bagian tersebut diberi proses dan orientasi pembangunan. Orientasi mempengaruhi kualitas permukaan, arah kekuatan, jumlah penyangga dan waktu pencetakan.
- Pencetakan. Mesin membangun bagian lapis demi lapis. Ketebalan lapisan umumnya berkisar dari sekitar 0,025 mm pada mesin resin halus hingga 0,2 mm atau lebih pada peralatan FDM.
- Pembersihan dan dukungan penghapusan. Bagian resin dicuci dan pasca-pengawetan UV. Bagian nilon diberi bubuk. Bagian logam diberi perlakuan panas jika diperlukan dan dipotong dari pelat pembuatan, dan penyangga dilepas.
- Pasca pemrosesan dan finishing. Pengamplasan, peledakan, pewarnaan, pelapisan dasar, pengecatan, penyadapan benang atau pemesinan permukaan kritis ditambahkan sesuai dengan gambar.
- Inspeksi dan pengepakan. Dimensi utama diperiksa, permukaan diperiksa, dan suku cadang dikemas sehingga fitur halus tidak rusak dalam perjalanan.
Perhatikan bahwa pencetakan itu sendiri hanya satu langkah. Pembeli yang menilai pemasok hanya berdasarkan jumlah printer sering kali mengabaikan seberapa besar kualitas akhir yang diperoleh dari langkah empat dan lima. Kami kembali ke sini di bagian pasca-pemrosesan.
Detail desain yang mengubah hasilnya
Keputusan desain kecil sering kali menentukan apakah bagian cetakan berfungsi atau tidak. Tabel di bawah mencantumkan panduan awal yang digunakan banyak penyedia layanan saat meninjau file. Batasan pastinya bergantung pada mesin, material, dan ukuran komponen, jadi perlakukan hal ini sebagai pembuka percakapan, bukan aturan tetap.
| Fitur desain | Damar (SLA, DLP) | Nilon (SLS) | Logam (SLM) | Plastik (FDM) |
|---|---|---|---|---|
| Ketebalan dinding minimal | Sekitar 0,6 hingga 1,0 mm | Sekitar 0,8 hingga 1,0 mm | Sekitar 0,5 hingga 1,0 mm | Sekitar 1,0 hingga 1,5 mm |
| Mendukung | Diperlukan untuk overhang, mungkin meninggalkan bekas kontak | Tidak diperlukan, bedak mendukung bagian tersebut | Diperlukan untuk overhang dan kontrol panas | Diperlukan untuk overhang yang curam |
| Bahan yang terperangkap | Tambahkan lubang pembuangan untuk resin cair | Tambahkan lubang keluar untuk bedak tabur | Tambahkan lubang keluar untuk bedak tabur | Jarang menjadi masalah |
| Benang dan lubang yang rapat | Ketuk atau tambahkan sisipan setelah mencetak | Ketuk atau tambahkan sisipan setelah mencetak | Mesin setelah dicetak | Gunakan sisipan untuk perakitan berulang |
Dua kebiasaan paling menyelamatkan masalah. Pertama, tandai permukaan mana yang berfungsi, seperti bantalan kursi, permukaan penyegelan, dan permukaan kawin, sehingga penyedia dapat merencanakan pemesinan atau reaming pada permukaan tersebut saja. Kedua, hindari merancang rongga yang tertutup sepenuhnya kecuali Anda menambahkan lubang untuk menghilangkan bubuk atau resin; bagian berlubang yang tidak dapat dikosongkan akan ditolak atau menjadi lebih berat dan lebih lemah dari yang dimaksudkan.
Pencetakan adalah salah satu langkah dalam rantai enam langkah, dan pilihan desain yang dibuat sebelum lapisan pertama menentukan sebagian besar apa yang terjadi setelahnya.
Bahan untuk Jasa Custom 3D Percetakan : Resin, Nilon dan Logam
Pilihan material menentukan kekuatan, penampilan, toleransi panas, dan usia komponen. Layanan pencetakan 3D khusus harus dapat menjelaskan mengapa ia merekomendasikan satu materi dibandingkan materi lainnya secara sederhana, terkait dengan kasus penggunaan Anda. Dua kolom di bawah membagi opsi menjadi polimer dan logam.
Polimer: resin, nilon dan plastik
| Logam untuk pencetakan SLM
|
Sekilas tentang pemilihan material
| Bahan | Penggunaan yang umum | Kekuatan | Batasan |
|---|---|---|---|
| Resin yang keras | Model tampilan, pemeriksaan bentuk dan kesesuaian | Baik detail, smooth surface | Dapat menjadi rapuh seiring bertambahnya usia atau sinar UV |
| nilon PA12 | Snap fit, housing, saluran | Tahan lama, perilaku kelelahan yang baik | Menyerap kelembapan secara perlahan |
| aluminium AlSi10Mg | Braket ringan, heat sink | Berat badan rendah, konduktivitas termal | Membutuhkan penghilang stres, penyelesaian akhir |
| Baja tahan karat 316L | Bagian cair, bagian yang terkena korosi | Ketahanan korosi, ketangguhan | Lebih berat, lebih lambat untuk menyelesaikannya |
| Paduan titanium | Bagian struktural yang ringan | Kekuatan-to-weight ratio | Proses yang menuntut, lead time yang lebih lama |
Pertanyaan yang harus diselesaikan sebelum Anda memilih materi
- Berapa suhu tertinggi yang dapat dilihat bagian tersebut, dan untuk berapa lama?
- Apakah ia akan membawa beban satu kali, berulang kali, atau hanya mempertahankan bentuknya saja?
- Apakah akan terkena minyak, bahan pembersih, air, atau cahaya luar ruangan?
- Apakah harus terlihat seperti produk jadi, atau sekadar pas dan berfungsi?
- Berapa banyak barang yang Anda butuhkan sekarang, dan berapa banyak lagi nanti?
Menjawab lima pertanyaan ini dalam pertanyaan Anda biasanya mempersingkat putaran kutipan dengan satu putaran penuh email, karena teknisi dapat merekomendasikan suatu materi tanpa menebak-nebak.
Suhu, beban, lingkungan dan penampilan adalah empat fakta yang menentukan material; bagikan di pesan pertama Anda.
Aplikasi dan Poin Seleksi untuk Layanan Percetakan 3D Industri dan Komersial
Layanan pencetakan 3D industri hadir di hampir setiap sektor manufaktur, namun alasan orang menggunakannya ternyata konsisten: mereka membutuhkan komponen fisik lebih cepat daripada yang dimungkinkan oleh perkakas, atau mereka membutuhkan bentuk yang sulit dibuat oleh metode lain. Dua kolom di bawah ini menghubungkan skenario umum dengan poin-poin penting saat memilih pemasok untuk masing-masing skenario.
Skenario aplikasi umum
| Poin seleksi untuk diperiksa
|
Layanan pencetakan 3D skala besar
Saat pembeli menelusuri layanan pencetakan 3D skala besar, yang mereka maksud biasanya adalah salah satu dari dua hal: satu suku cadang yang melebihi volume pembuatan mesin standar, atau banyak suku cadang berukuran sedang yang dibutuhkan dalam satu batch. Kasus pertama biasanya diselesaikan dengan membagi model menjadi beberapa bagian dengan fitur penyelarasan seperti kunci atau pin, mencetak bagian-bagian tersebut, kemudian mengikat dan menyelesaikan jahitannya sehingga sambungannya hilang di bawah cat. Kasus kedua diselesaikan dengan menyusun bagian-bagian secara efisien dan dengan memilih proses, seperti nilon SLS, di mana banyak bagian berbagi satu bentuk.
Tanyakan kepada calon pemasok bagaimana mereka menangani jahitan dan kerataan pada bagian yang terbelah. Jawaban yang jelas, idealnya dengan contoh foto, memberi tahu Anda lebih dari sekadar dimensi maksimum yang dinyatakan.
Batch kecil dan produksi jembatan
Penggunaan lain yang berkembang adalah produksi jembatan, dimana komponen yang dicetak atau dicor mengisi kesenjangan antara prototipe dan produksi massal. Jika pembuatan cetakan injeksi Anda membutuhkan waktu delapan hingga dua belas minggu, pemasok layanan pencetakan 3D komersial dapat menjaga jalur percontohan, uji coba lapangan, atau pesanan pelanggan awal Anda tetap berjalan. Untuk bagian penampilan, replikasi cetakan silikon sering kali mengambil alih setelah pola induk disetujui, karena satu cetakan dapat menghasilkan sejumlah kecil salinan yang konsisten. Memilih pemasok yang menawarkan pencetakan dan replikasi menghindari transfer file dan gambar antar perusahaan.
Pilih pemasok berdasarkan seberapa baik pemasok tersebut mendukung langkah Anda selanjutnya, bukan hanya prototipe saat ini.
Perbandingan Mendetail Layanan Pencetakan 3D, Pemesinan CNC, dan Replikasi Cetakan Silikon
Banyak proyek tidak memerlukan pencetakan 3D sama sekali, dan pemasok yang jujur akan memberi tahu Anda hal tersebut. Tabel ini membandingkan tiga rute paling umum untuk prototipe dan batch kecil sehingga Anda dapat melihat kesesuaian masing-masing rute.
| Faktor | Pencetakan 3D | pemesinan CNC | Replikasi cetakan silikon |
|---|---|---|---|
| Kuantitas tipikal | Satu hingga beberapa lusin | Satu hingga beberapa ratus | Sekitar 10 hingga 50 eksemplar, tergantung umur cetakan |
| Kebebasan geometri | Sangat tinggi, saluran internal dan kisi-kisi dimungkinkan | Dibatasi oleh akses alat | Mengikuti pola utama |
| Bahan choice | Resin, nilon, serbuk logam, termoplastik | Berbagai macam logam padat dan plastik | Resin poliuretan yang meniru plastik dan karet biasa |
| Permukaan as produced | Lapisi garis atau butiran hingga selesai | Tanda alat, mudah disempurnakan | Halus, salin permukaan master |
| Toleransi | Sedang, bergantung pada proses | Ketat pada fitur mesin | Sedang, penyusutan harus diperhatikan |
| Waktu permulaan | Cepat, tanpa perkakas | Cepat, perlu perbaikan | Dibutuhkan master dan cetakan terlebih dahulu |
| Terbaik untuk | Bentuk kompleks, iterasi awal | Toleransi ketat, kekuatan, bagian logam | Kelompok kecil yang mirip |
Akurasi adalah faktor yang paling banyak ditanyakan pembeli, dan juga faktor yang paling sering disalahpahami. Bagan berikutnya menunjukkan indikatif toleransi kerja untuk setiap rute pencetakan. Harap membacanya sebagai bantuan perencanaan, karena hasil sebenarnya bergantung pada ukuran komponen, geometri, orientasi, dan kalibrasi mesin.
Bagan tersebut menunjukkan bahwa rute resin berada pada posisi paling sempit untuk fitur-fitur kecil, itulah sebabnya rute tersebut dipilih untuk konektor, housing halus, dan pola yang mengutamakan kesesuaian. Logam SLM termasuk dalam kelompok yang sama untuk bagian-bagian kecil, tetapi angka tersebut berlaku untuk fitur yang dicetak, dan lubang kritis atau permukaan kawin biasanya dikerjakan setelahnya untuk mencapai batas yang lebih ketat.
SLS nilon dan FDM menunjukkan nilai yang lebih luas karena penyusutan bubuk, perilaku termal, dan pengendapan lapisan semuanya menambah variasi, terutama pada bagian yang panjang atau tipis. Untuk pemasok yang juga mengoperasikan pemesinan CNC, perbedaan ini mudah untuk dikelola: bodi cetakan memberikan geometri, dan pengoperasian pemesinan singkat menyelesaikan beberapa fitur yang memerlukan kontrol lebih ketat. Saat Anda mengirimkan gambar, tandai dimensi mana yang penting dan mana yang hanya sebagai referensi, karena hal ini memungkinkan teknisi menerapkan upaya yang diperlukan.
Secara keseluruhan, aturan praktisnya sederhana. Gunakan pencetakan ketika kompleksitas bentuk atau kecepatan adalah kendala utama, permesinan ketika toleransi atau bahan menjadi kendala utama, dan replikasi silikon ketika Anda memerlukan beberapa bagian yang mirip dari satu master yang disetujui.
Cetak sesuai bentuk, mesin sesuai toleransi, replikasi dalam jumlah kecil, dan gabungkan saat satu bagian memerlukan lebih dari satu kekuatan.
Pasca Pemrosesan dan Penyelesaian Permukaan: Ke Mana Waktu Prosesnya
Pembeli baru sering kali terkejut karena bagian yang dicetak dalam semalam bisa memakan waktu beberapa hari untuk dikirim. Alasannya, finishing, bukan pencetakan, cenderung mengambil porsi terbesar dalam jadwal bagian penampilan. Memahami hal ini sejak dini memungkinkan Anda merencanakan pencapaian yang realistis dan menghindari tekanan di menit-menit terakhir.
Rute penyelesaian yang umum berdasarkan proses
- Bagian resin: mendukung pelepasan, pengamplasan, pengisi jika diperlukan, cat dasar, pengecatan warna dan lapisan bening. Bagian yang harus transparan dipoles dan dilapisi, bukan dicat.
- Bagian nilon: peledakan manik untuk tekstur matte yang seragam, pewarnaan untuk warna yang konsisten, dan penghalusan dengan uap atau jatuh bila diperlukan permukaan yang lebih rata.
- Bagian logam: penghilangan tegangan, pelepasan dari pelat pembuatan, pelepasan penyangga, pemesinan permukaan kritis, peledakan atau pemolesan, dan anodisasi atau pasivasi opsional.
- Bagian FDM: pengamplasan, pengisian dan pengecatan untuk penampilan, atau metode penghalusan bebas aseton yang sesuai dengan bahan tersebut.
Bagan di bawah ini menunjukkan pembagian waktu tunggu yang indikatif untuk tiga proyek umum. Setiap batang menambahkan hingga seratus persen jadwal untuk jenis proyek tersebut, dan angka tersebut menggambarkan pola umum, bukan aturan tetap.
Prototipe visual resin menghabiskan sebagian besar waktunya dalam penyelesaian, karena pengamplasan, pelapisan dasar, dan pengecatan harus dilakukan secara bertahap dengan waktu pengeringan di antaranya. Percetakan sendiri porsinya tidak seberapa, meski banyak pembeli yang menganggap mendominasi.
Bagian nilon yang fungsional membalikkan keadaan: pencetakan dan penghilangan bubuk mengambil bagian yang lebih besar, sedangkan penyelesaian akhir lebih ringan karena permukaan yang diledakkan atau diwarnai sering kali dapat diterima. Untuk braket logam, pembersihan dan pasca-pemrosesan, yang mencakup penghilangan tegangan, pelepasan pelat, dan pelepasan penyangga, menjadi blok terbesar, dan diikuti dengan langkah penyelesaian singkat.
Inilah sebabnya mengapa pemasok dengan pengecatan dan permesinan di bawah satu atap memiliki keuntungan praktis untuk proyek campuran. Lebih sedikit penyerahan mengurangi waktu tunggu antar langkah, dan tim yang sama dapat melihat bagaimana keputusan penyelesaian memengaruhi dimensi. Jika jadwal Anda padat, tanyakan kepada pemasok tahapan mana yang kemungkinan paling lama untuk komponen spesifik Anda, lalu putuskan apakah penyelesaian yang lebih sederhana akan memenuhi kebutuhan Anda.
Rencanakan finishing ke dalam desain
Pengecatan menambahkan lapisan pelapis, seringkali beberapa ratus milimeter per lapisan, yang penting untuk pemasangan yang pas dan rapat. Beri tahu pemasok sejak awal apakah permukaan yang menyatu akan dicat, sehingga model dapat disesuaikan atau permukaan tersebut dapat ditutupi. Hal yang sama berlaku untuk anodisasi pada aluminium, di mana lapisan tumbuh sedikit di setiap permukaannya dan dapat memengaruhi lubang dan benang kecil.
Menyelesaikan, bukan mencetak, sering kali menentukan tanggal pengiriman untuk bagian penampilan, jadi tentukan kebutuhan permukaan sebelum Anda melakukan pemesanan.
Cara Mengevaluasi Produsen atau Pemasok Layanan Pencetakan 3D China
Pengadaan dari produsen layanan pencetakan 3D Tiongkok memberikan akses ke pilihan bahan yang luas, keterampilan penyelesaian akhir yang matang, dan penyelesaian yang responsif, namun kualitas dan komunikasi masih bervariasi antar pemasok. Langkah-langkah di bawah ini mengubah pencarian samar-samar untuk penyedia layanan pencetakan 3D menjadi perbandingan terstruktur.
Apa yang harus dikirim dengan pertanyaan
- Model 3D dalam format STEP atau STL, dengan satuan dinyatakan
- Gambar 2D yang menandai dimensi kritis, benang, dan permukaan kawin
- Kuantitas sekarang dan kuantitas yang diharapkan nanti
- Preferensi material atau performa yang Anda perlukan, seperti suhu dan beban
- Persyaratan permukaan, seperti mentah, diledakkan, dicat atau dipoles
- Target tanggal pengiriman dan tujuan
Apa yang dilakukan pemasok yang cakap sebagai imbalannya
- Balasan dengan pertanyaan spesifik tentang fungsi, bukan hanya permintaan file
- Tunjukkan risiko desain, seperti dinding tipis atau bubuk yang terperangkap, sebelum produksi
- Menjelaskan apa yang dapat dicapai saat dicetak dan apa yang perlu dikerjakan
- Mengirimkan foto kemajuan dan hasil pemeriksaan untuk fitur-fitur penting
- Mengemas komponen halus dan dicat dengan perlindungan yang sesuai untuk pengiriman internasional
Salah satu contoh pendekatan terpadu ini adalah Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd., pemasok layanan pencetakan 3D OEM dan ODM. Tim desainnya mengubah ide klien menjadi desain produk praktis, dan pabrik mencetak dari resin, nilon, dan logam, didukung oleh permesinan canggih. Replikasi cetakan silikon mendukung produksi dalam jumlah kecil yang presisi, dan perawatan permukaan seperti pengecatan meningkatkan tampilan akhir. Menjaga desain, pencetakan, replikasi, dan penyelesaian pada satu platform berarti tim yang sama mengikuti proyek mulai dari konsep hingga komponen yang diserahkan, sehingga mengurangi penyerahan dan menghemat waktu.
Banyak pembeli juga menggunakan kartu skor sederhana untuk membandingkan pemasok. Bagan di bawah ini menunjukkan contoh pembobotan yang dapat diadaptasi oleh pembeli, berdasarkan prioritas pengadaan pada umumnya untuk pekerjaan prototipe dan skala kecil, bukan berdasarkan statistik industri apa pun. Perlakukan persentase tersebut sebagai titik awal dan ubah persentase tersebut sesuai dengan apa yang paling dibutuhkan proyek Anda.
Kesesuaian proses dan material mendapat bagian terbesar karena pemasok yang tidak memiliki teknologi yang tepat tidak dapat mengimbanginya dengan kecepatan atau layanan. Pengendalian kualitas dan waktu tunggu dengan komunikasi memiliki bobot yang sama, karena pengiriman yang terlambat atau tidak pasti dapat merusak jadwal pengembangan seperti halnya kesalahan dimensi.
Pasca-pemrosesan memiliki bobot lebih dari yang diharapkan oleh banyak pembeli pertama kali, yang menghubungkan kembali ke grafik waktu tunggu: kemampuan penyelesaian memengaruhi penampilan dan tanggal pengiriman. Umpan balik teknis mendapat bagian yang lebih kecil namun bermakna, dan sering kali merupakan prediktor terbaik mengenai kelancaran proyek, karena pemasok yang mengajukan pertanyaan bagus lebih awal biasanya menghindari pengerjaan ulang di kemudian hari.
Anda dapat menyesuaikan bobot ini untuk kasus Anda sendiri. Sebuah tim yang memesan satu komponen logam mungkin akan meningkatkan inspeksi, sementara tim yang menyiapkan sampel pameran dagang mungkin akan meningkatkan penyelesaian dan komunikasi. Apa pun bobotnya, memberi skor pada dua atau tiga pemasok pada lembar yang sama membuat perbandingan menjadi lebih obyektif dan lebih mudah dijelaskan kepada rekan kerja.
Mulailah dengan pesanan sampel
Jika Anda bekerja dengan pemasok baru, pesanan sampel kecil adalah tes yang paling dapat diandalkan. Pilih komponen yang memiliki fitur yang Anda minati, seperti dinding tipis, lubang rapat, dan permukaan dicat, lalu nilai hasilnya berdasarkan akurasi dimensi, kualitas permukaan, pengepakan, dan seberapa jelas komunikasi pemasok. Satu sampel mengajarkan Anda lebih banyak tentang pasangan daripada brosur apa pun.
Nilailah pemasok berdasarkan pertanyaan yang diajukannya dan penyelesaian akhir yang dikontrolnya, lalu konfirmasikan dengan pesanan sampel kecil.
Pemeliharaan dan Perawatan Komponen Cetak 3D
Suku cadang yang dicetak memerlukan lebih sedikit perawatan daripada yang diharapkan banyak orang, namun kebiasaan yang benar akan memperpanjang masa pakainya, terutama untuk resin dan nilon. Tabel ini merangkum poin-poin utama berdasarkan materi.
| Bahan | Perawatan yang direkomendasikan | Hindari |
|---|---|---|
| Resin | Lap dengan kain lembut, simpan jauh dari sinar matahari langsung, jaga permukaan yang dicat bebas dari pelarut | Paparan luar ruangan yang lama, benturan tiba-tiba dalam kondisi dingin |
| Nilon | Bersihkan dengan sabun lembut dan air, keringkan secara menyeluruh, simpan di tempat kering | Penyimpanan lembab dalam waktu lama, yang dapat sedikit mengubah kekakuan dan ukuran |
| Aluminium | Jaga agar tetap kering, bersihkan residu, lindungi permukaan mesin dengan lapisan tipis minyak jika disimpan dalam waktu lama | Kontak dengan garam atau pembersih basa kuat |
| Baja tahan karat | Bilas setelah terpapar bahan kimia, bersihkan dengan bantalan non-abrasif | Wol baja, yang dapat meninggalkan partikel penyebab bintik karat |
| Plastik FDM | Jauhkan dari sumber panas, bersihkan dengan iklanamp kain | Muatan yang memisahkan lapisan, dan penyimpanan di dekat permukaan yang panas |
Beberapa kebiasaan tambahan membantu. Periksa pemasangan snap dan sisipan berulir secara berkala, karena perakitan berulang kali akan memakainya terlebih dahulu. Jika perlengkapan atau jig digunakan setiap hari, simpanlah cadangan atau revisi kedua sehingga produksi tidak berhenti ketika suatu suku cadang habis. Untuk bagian yang dicat, perbaiki serpihan lebih awal untuk mencegah kelembapan merembes ke bawah lapisan. Terakhir, catat bahan dan tanggal cetak pada arsip gambar Anda, sehingga repeat order bisa sama persis dengan aslinya.
Jaga agar komponen cetakan tetap kering, bersih, dan jauh dari panas serta sinar matahari yang terik, dan simpanlah cadangan untuk apa pun yang digunakan setiap hari.
FAQ Tentang Layanan Pencetakan 3D
Q1: Apa itu layanan pencetakan 3D dan siapa yang menggunakannya?Pencetakan 3D services are manufacturing services in which a supplier builds parts from your digital model using additive processes such as SLA, SLS, SLM and FDM, then finishes and inspects them. Product designers, equipment makers, automotive and electronics teams and sourcing departments use them for prototypes, fixtures, small batches and parts with complex shapes. Because no tooling is needed, you can move from file to part in days rather than weeks. |
Q2: Proses pencetakan 3D mana yang sesuai dengan prototipe fungsional?SLS nilon is a common choice for functional prototypes because it offers durable, slightly flexible parts and needs no support structures, which allows snap fits and moving assemblies. For parts that face heat or higher loads, SLM metal is often considered. If the prototype must also look like a finished product, a supplier may print the functional version in nylon and the visual version in resin. |
Q3: Seberapa akurat layanan pencetakan 3D industri?Akurasi tergantung pada proses, ukuran bagian, geometri dan orientasi. Proses resin umumnya paling tepat untuk fitur kecil, sedangkan nilon dan FDM menunjukkan variasi yang lebih luas. Untuk batasan ketat pada lubang, benang, atau permukaan berpasangan, pemasok biasanya mencetak dengan sedikit uang saku dan menyelesaikan fitur tersebut dengan pemesinan atau reaming. Menandai dimensi penting pada gambar Anda membantu insinyur merencanakannya dengan benar. |
Q4: Dapatkah produsen layanan pencetakan 3D menangani sebagian besar?Ya, dalam banyak kasus. Bagian yang lebih besar dari satu volume pembuatan biasanya dibagi menjadi beberapa bagian dengan fitur penyelarasan, dicetak, diikat, dan diselesaikan sehingga jahitannya tersembunyi. Bagian-bagian berukuran sedang dalam jumlah besar dapat disatukan dalam satu bangunan. Mintalah foto bagian yang terbelah atau besar yang serupa kepada pemasok, dan konfirmasikan bagaimana mereka mengontrol kerataan dan kualitas jahitan. |
Q5: Berapa lama biasanya layanan pencetakan 3D memakan waktu?Komponen resin atau nilon sederhana sering kali dapat siap dalam beberapa hari kerja, sedangkan komponen yang dicat dan komponen logam membutuhkan waktu lebih lama karena finishing dan perlakuan panas. Jadwalnya tergantung pada ukuran bagian, kuantitas, material dan kebutuhan permukaan. Tanyakan kepada pemasok Anda tahap mana yang mungkin memakan waktu paling lama bagi Anda dan apakah penyelesaian yang lebih sederhana dapat mempersingkatnya. |
Q6: Bagaimana cara memilih antara pencetakan 3D, permesinan CNC, dan replikasi cetakan silikon?Pilih pencetakan 3D ketika kompleksitas bentuk atau kecepatan adalah hal yang paling penting, pemesinan CNC ketika toleransi ketat atau bahan padat tertentu diperlukan, dan replikasi cetakan silikon ketika Anda memerlukan beberapa bagian serupa yang konsisten dari satu master yang disetujui. Banyak proyek menggunakan lebih dari satu rute. Pemasok yang menawarkan ketiganya, bersama dengan pengecatan dan finishing, dapat merekomendasikan kombinasi yang sesuai dengan gambar dan kuantitas Anda. |
-
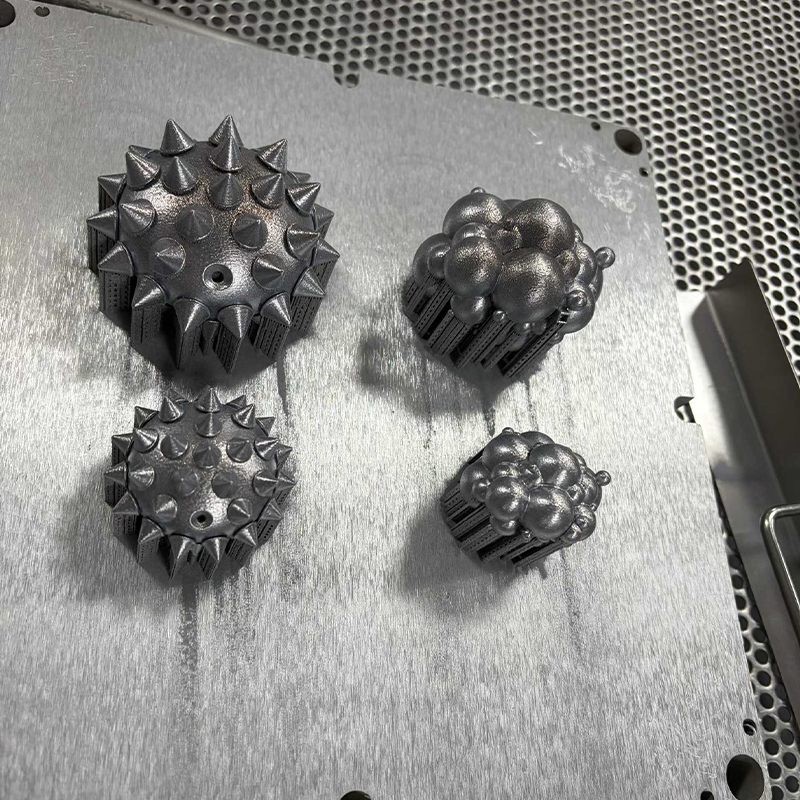 Layanan Percetakan 3D Alat Baja H13 / S136
-
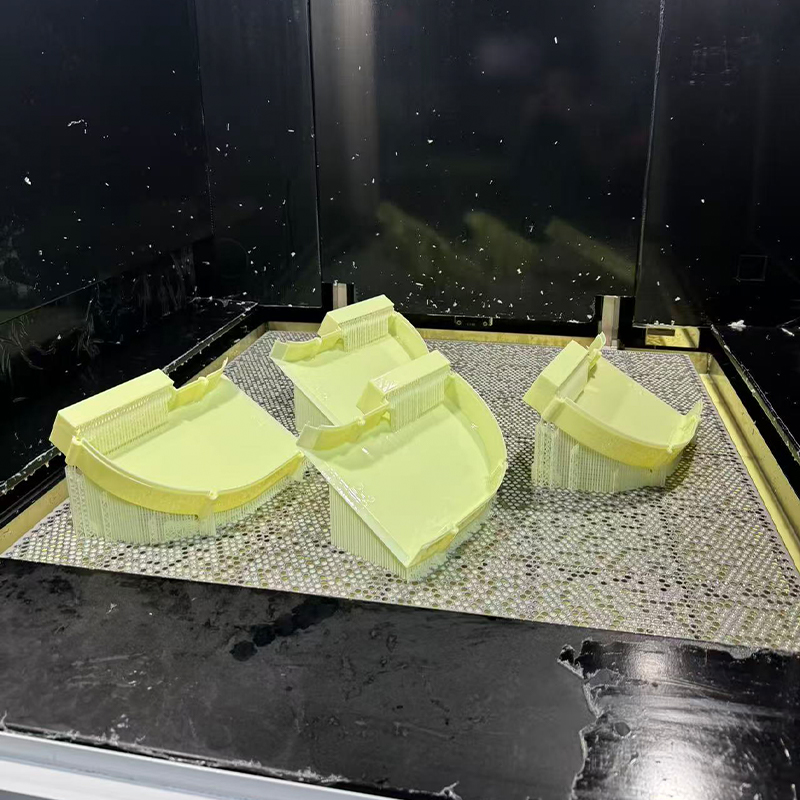 Layanan Pencetakan 3D Resin Seperti ABS Kuning
-
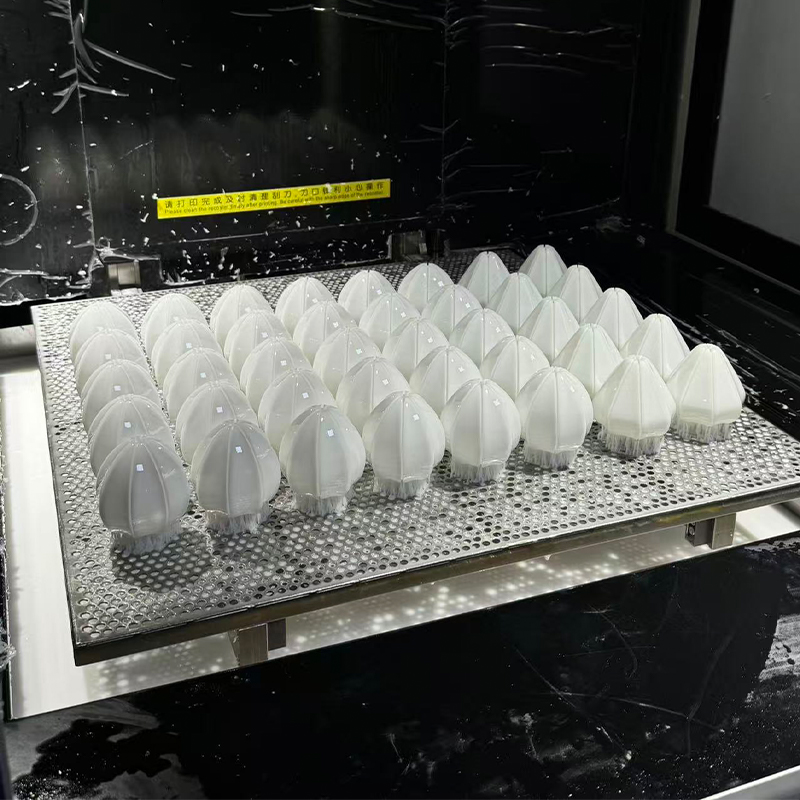 Layanan Pencetakan 3D Resin Putih
-
 Layanan Pencetakan 3D Bahan yang Diperkuat Serat Karbon Nilon Suhu Tinggi PAHT+CF
-
 Layanan Pencetakan 3D Bahan Bertulang Serat Karbon PPS+CF
-
 Layanan Pencetakan 3D Bahan PLA Suhu Tinggi HT-PLA
Informasi Kontak
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
TAMBAHKAN
-

Gedung 7, No. 188, Bagian Hongni Jalan Zha Wang, Kecamatan Danghu, Kota Pinghu, Kota Jiaxing, Provinsi Zhejiang, Tiongkok
Hak Cipta © 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. Produsen Platform Manufaktur Cerdas Terintegrasi OEM/ODM
