- Layanan Pencetakan 3D

- Layanan Pemesinan CNC

- Layanan Pengecoran Vakum

- Jasa Finishing Permukaan

Layanan Pembuatan Prototipe Cepat: Cara Memilih Mitra Manufaktur yang Andal
Tim produk mengirimkan file CAD pada hari Senin dan memerlukan komponen fisik pada hari Jumat untuk pemeriksaan kesesuaian, demo pelanggan, atau pembuatan percontohan. Inilah saatnya layanan pembuatan prototipe cepat menjadi lebih praktis dan bukan teoretis. Servis yang tepat tidak hanya mengubah model menjadi plastik atau logam; ini memberi tim cara cepat untuk menguji pertanyaan desain, mengungkap masalah toleransi, dan memutuskan apa yang harus diubah sebelum uang peralatan dikucurkan.
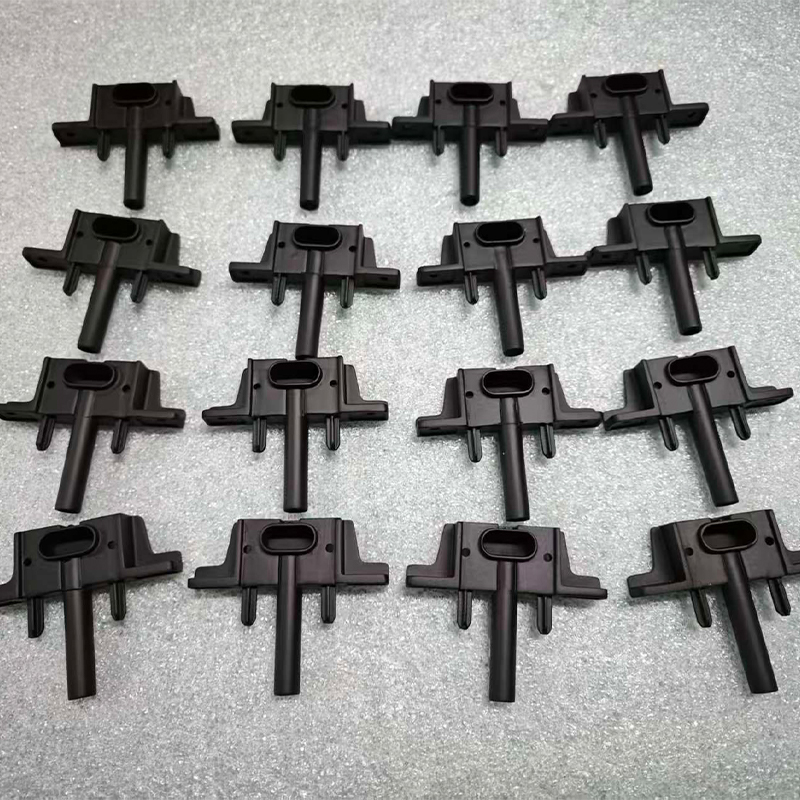
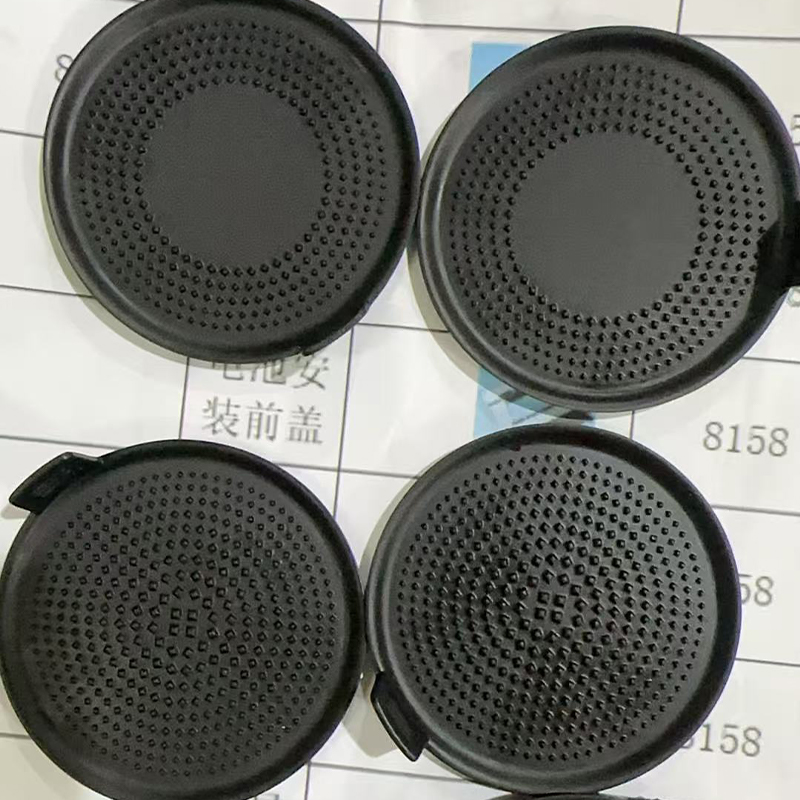
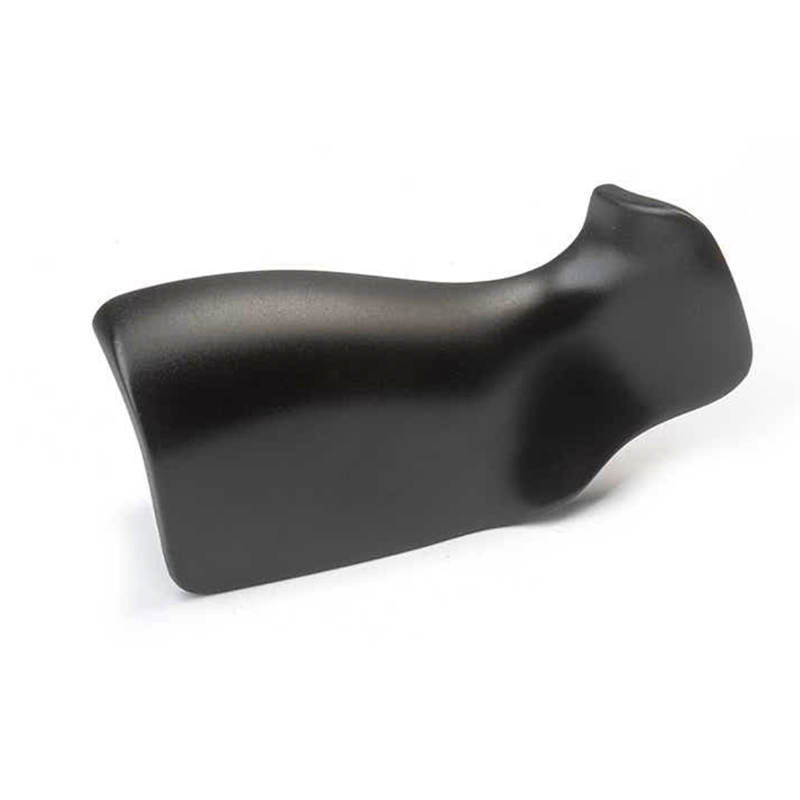
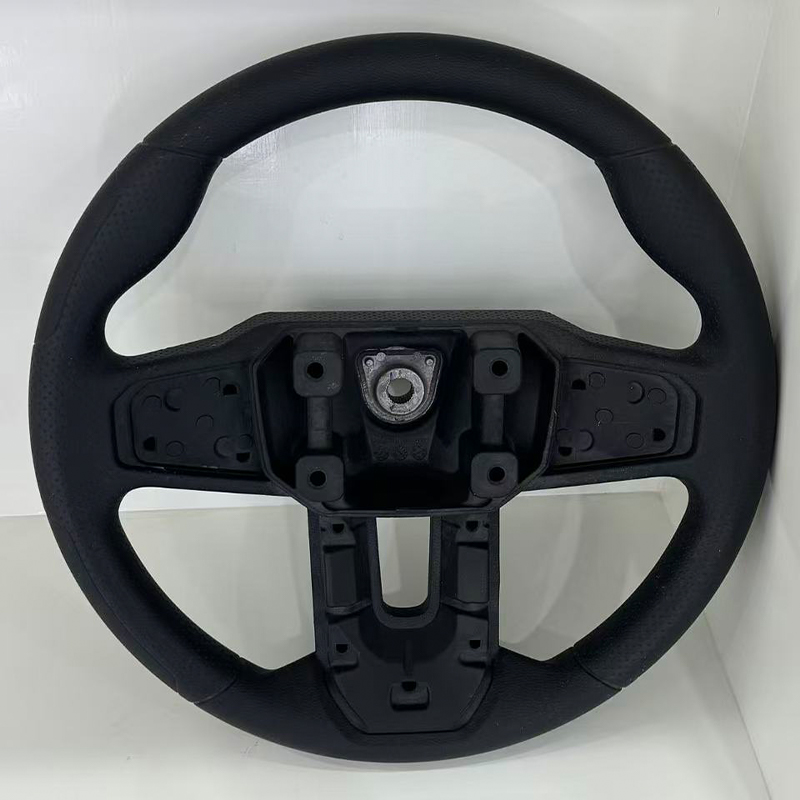
Itu juga mengapa keputusan pembelian patut mendapat perhatian. Pemasok pembuatan prototipe cepat dapat berupa toko percetakan 3D, mitra permesinan CNC, spesialis pengecoran vakum, atau produsen yang menghubungkan ketiganya dengan penyelesaian permukaan dan produksi bervolume rendah. Perbedaannya terlihat pada waktu tunggu, pilihan material, umpan balik DFM, dan seberapa lancar prototipe menjadi sampel produk. Pemasok pembuatan prototipe bukanlah pedagang grosir suku cadang standar; mitra manufakturlah yang menafsirkan desain dan mengembalikan jawaban fisik.
Apa yang Sebenarnya Diberikan oleh Layanan Rapid Prototyping
Layanan pembuatan prototipe cepat biasanya memberikan tiga hal sekaligus: geometri, perilaku material, dan alat komunikasi. Geometri adalah salah satu yang paling jelas. Bagian fisik menunjukkan apakah penutup terpasang rata, apakah konektor menempel pada dinding, atau apakah braket dapat dipasang dengan pengikat yang diinginkan. Perilaku material kurang jelas namun sering kali lebih penting. Model resin mungkin terlihat bagus namun masih terlalu lentur, mudah retak, atau melunak di dekat sumber panas. Alat komunikasi penting karena sampel fisik memungkinkan desain, teknik, pembelian, dan pemasaran mendiskusikan objek yang sama alih-alih interpretasi layar yang berbeda.
Pekerjaan pembuatan prototipe yang baik juga mencakup umpan balik desain-untuk-manufaktur. Sebelum mesin dimulai, pemasok harus meninjau ketebalan dinding, sudut kemiringan, penempatan penyangga, akses alat, toleransi tumpukan, dan penyelesaian permukaan. Umpan balik itu bukanlah dokumen. Ini adalah perbedaan antara suku cadang yang tiba tepat waktu dan suku cadang yang tiba dengan catatan yang mengatakan bahwa tulang rusuk tipisnya patah saat penyangga dilepas. Produsen yang mengajukan pertanyaan sebelum melakukan penawaran biasanya merupakan mitra yang lebih baik daripada produsen yang hanya menerima setiap berkas dan menjanjikan segalanya.
Ada juga peran komersial. Sebuah prototipe dapat mendukung demo investor, sampel pameran dagang, uji coba pelanggan, atau tinjauan desain internal. Dalam setiap kasus, bagian tersebut perlu terlihat dan berperilaku sesuai dengan penonton. Perlengkapan FDM yang kasar mungkin cocok untuk uji coba pabrik dan sepenuhnya salah untuk pertemuan pembeli eceran. Layanan pembuatan prototipe harus memahami tujuannya, bukan hanya geometrinya.
Cara Mencocokkan Metode Pembuatan Prototipe dengan Pertanyaan yang Perlu Anda Jawab
Cara tercepat untuk memilih suatu proses adalah memulai dengan pertanyaannya, bukan mesinnya. Jika pertanyaannya adalah “Apakah housing terlihat pas di tangan?” cetakan resin yang halus mungkin sudah cukup. Jika pertanyaannya adalah “Apakah braket aluminium ini dapat bertahan dalam uji getaran?” bagian tersebut mungkin membutuhkan logam dan proses yang menghasilkan sifat logam. Jika pertanyaannya adalah “Dapatkah kami menunjukkan lima puluh unit ke kelompok fokus bulan depan?” pengecoran vakum mungkin merupakan jembatan yang lebih baik daripada putaran pencetakan 3D lainnya.
| Metode | Terbaik untuk | Bahan khas | Kekuatan | Batasan untuk direncanakan |
|---|---|---|---|---|
| Pencetakan 3D resin SLA dan DLP | Model visual, pemeriksaan kesesuaian, permukaan halus, bagian transparan atau fleksibel | Resin standar, resin mirip ABS, resin fleksibel, resin transparan, resin lilin merah | Detail halus, hasil akhir halus, penyelesaian cepat | Garis lapisan, ketahanan panas terbatas, tanda penghilangan dukungan |
| Pencetakan 3D nilon SLS | Braket fungsional, saluran, engsel hidup, rakitan kecil | Nilon hitam, nilon putih, nilon yang diperkuat serat kaca | Kekuatan bagus, tidak ada struktur pendukung, geometri kompleks | Permukaan berpori, detail lebih rendah dari resin, warna terbatas |
| Pencetakan 3D logam SLM | Prototipe logam dengan saluran internal yang kompleks atau struktur ringan | Aluminium AlSi10Mg, baja tahan karat 316L, titanium Ti6Al4V, baja perkakas H13/S136 | Sifat logam, kebebasan desain, bagian konsolidasi | Biaya lebih tinggi, pasca-pemrosesan, pelepasan dukungan, tekanan termal |
| pemesinan CNC | Toleransi ketat, plastik rekayasa asli, benang, sisipan, komponen besar | Aluminium, baja, kuningan, ABS, PC, POM, nilon, dan kualitas mesin lainnya | Kontrol dimensi yang sangat baik, jangkauan material yang luas, permukaan akhir yang bagus | Biaya pengaturan, batas akses alat, limbah material |
| Pengecoran vakum dan cetakan silikon | Duplikat bervolume rendah, pencocokan warna, komponen seperti karet, sampel pra-peluncuran | Resin poliuretan, bahan seperti ABS, seperti PP, seperti karet | Biaya lebih rendah per bagian pada volume kecil, detail permukaan bagus, pilihan warna | Batas umur cetakan, lebih lambat dari pencetakan langsung untuk sekali pakai, kontrol penyusutan |
| Penyelesaian permukaan | Sampel penampilan, pencocokan tekstur, branding, pemeriksaan ketahanan | Cat, pelapis, anodisasi, pelapisan listrik, ukiran laser, stiker | Meningkatkan kualitas visual dan sentuhan, mendukung persetujuan pelanggan | Menambahkan waktu tunggu, risiko variasi warna, aturan desain khusus proses |
Tabel ini merupakan titik awal, bukan buku peraturan. Banyak proyek menggabungkan metode. Sisipan mesin CNC dapat dicetak berlebih ke dalam wadah cetakan vakum. Cetakan resin dapat dicat untuk menguji skema warna. Braket logam dapat dikerjakan terlebih dahulu dan kemudian diproduksi dengan cara pengecoran. Pertanyaan yang berguna adalah: apa yang dibutuhkan oleh keputusan selanjutnya? Jika keputusan membutuhkan tampilan yang halus, prioritaskan permukaannya. Jika perlu penyesuaian yang tepat, utamakan toleransi. Jika memerlukan respon material, prioritaskan pasangan material dan proses.
Pencetakan 3D untuk Layanan Pembuatan Prototipe Cepat: Tempat yang Paling Cocok
Pencetakan 3D tetap menjadi titik masuk default untuk banyak layanan pembuatan prototipe cepat karena menghilangkan perkakas dari putaran pertama. Perubahan desain dapat dicetak dan diuji tanpa cetakan, perlengkapan, atau pengaturan yang lama. Kecepatan tersebut berguna selama pengerjaan konsep awal, namun juga dapat menyembunyikan masalah jika proses dipilih secara sembarangan. Pencetakan resin, sintering nilon, peleburan logam, dan ekstrusi filamen menghasilkan permukaan, kekuatan, dan toleransi yang berbeda. Memperlakukan mereka sebagai satu kategori akan menghasilkan harapan yang tidak sesuai.
Proses resin untuk penampilan dan kesesuaian
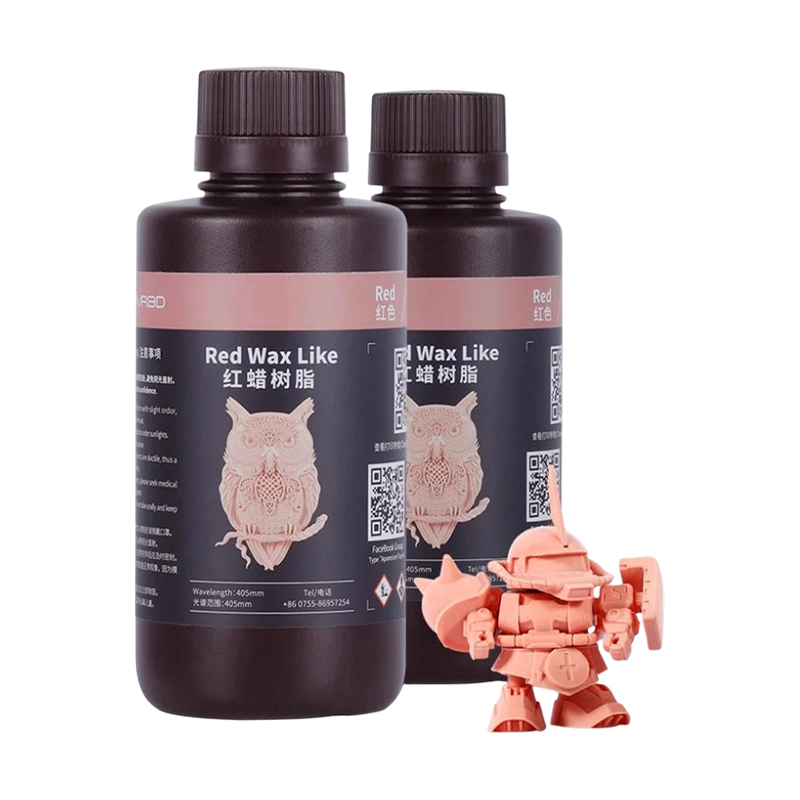
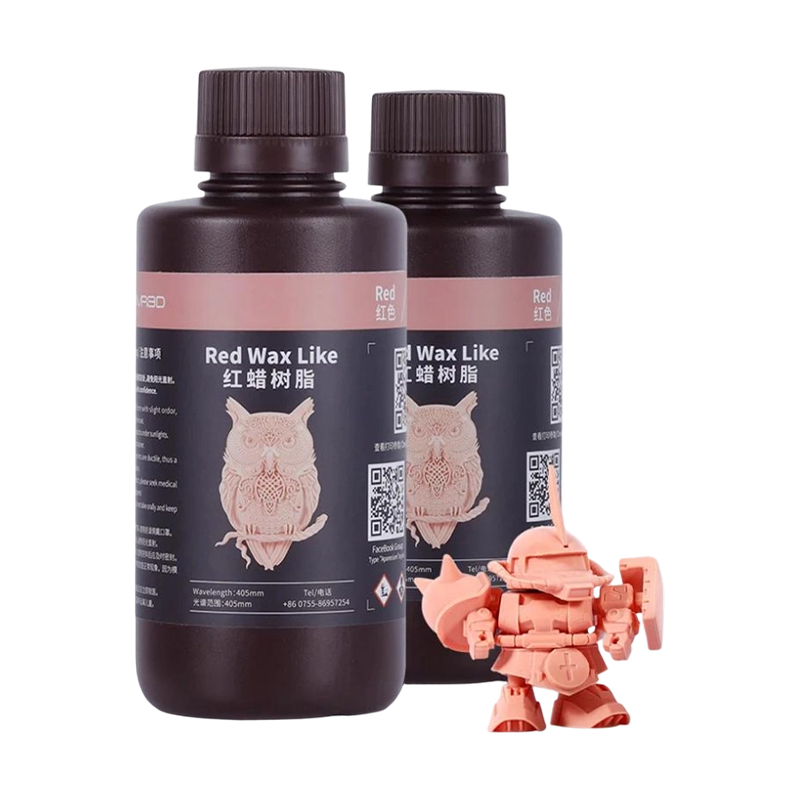
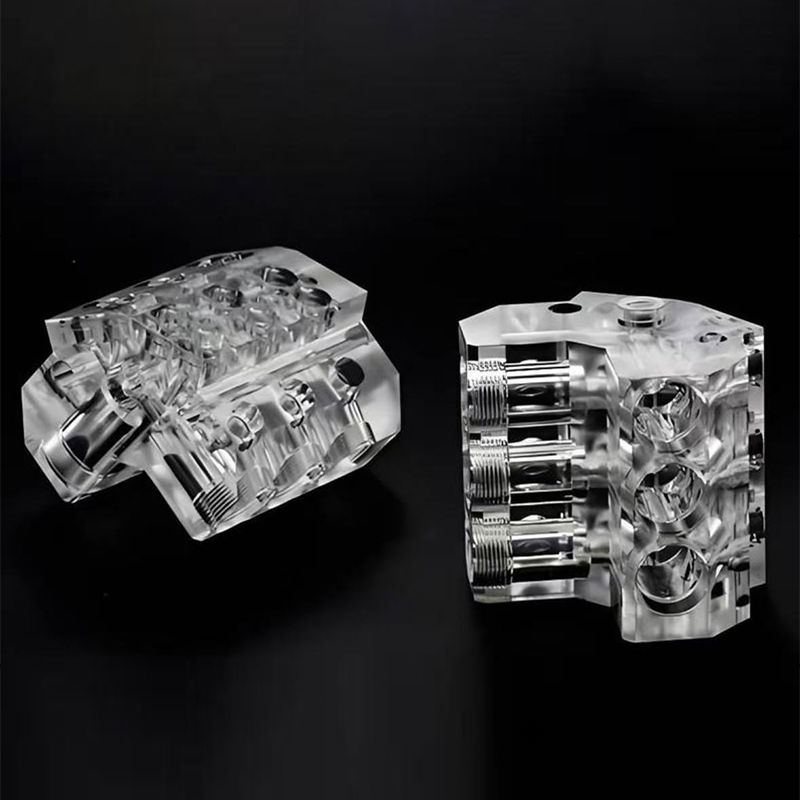
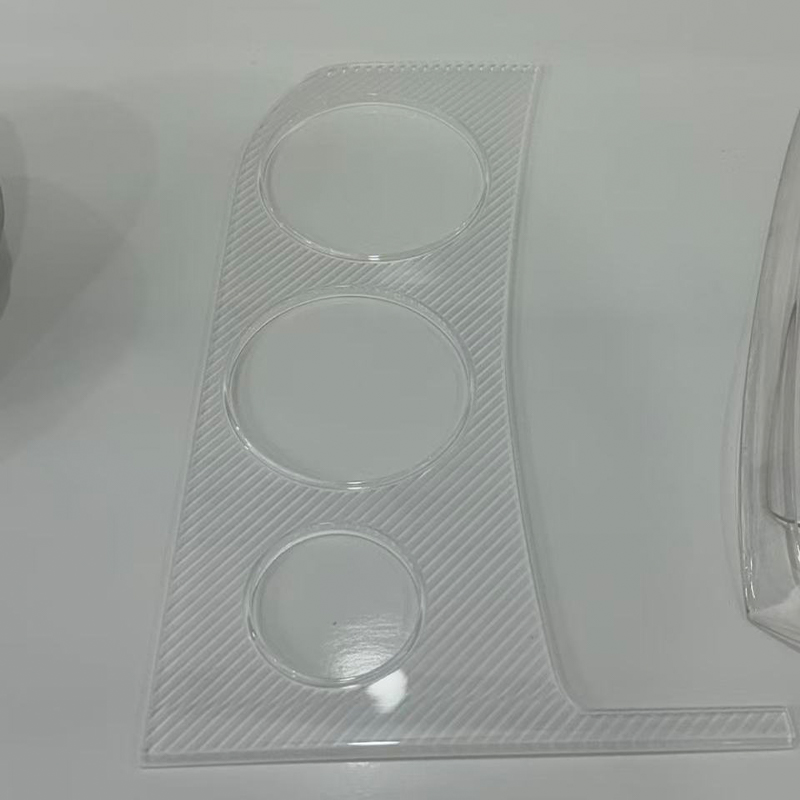
Pencetakan resin SLA dan DLP sering digunakan saat komponen perlu terlihat bersih, menampilkan detail halus, atau dimasukkan ke dalam rakitan kecil. Resin standar memberikan permukaan halus untuk model visual. Resin seperti ABS menawarkan ketahanan benturan yang lebih baik untuk snap fit dan housing. Resin fleksibel dapat meniru gasket, genggaman, dan area sentuhan lembut. Resin transparan mendukung pemeriksaan pipa ringan dan penutup bening. Resin lilin merah digunakan dalam alur kerja pengecoran yang memerlukan pola. Bahan-bahan ini tidak dapat dipertukarkan, dan pemasok harus menjelaskan kelebihannya dibandingkan hanya menyebutkan harga terendah per gramnya.
Bagian resin biasanya memerlukan dukungan pelepasan, pembersihan, dan pasca perawatan. Pasca-pemrosesan tersebut dapat mempengaruhi keakuratan dimensi dan kualitas permukaan. Fitur yang tipis mungkin melengkung selama proses pengawetan. Bagian transparan mungkin perlu dipoles untuk mencapai kejernihan yang diinginkan. Bagian yang fleksibel dapat robek jika penyangga dilepas terlalu cepat. Ini adalah rincian produksi normal, namun harus didiskusikan sebelum file dirilis.
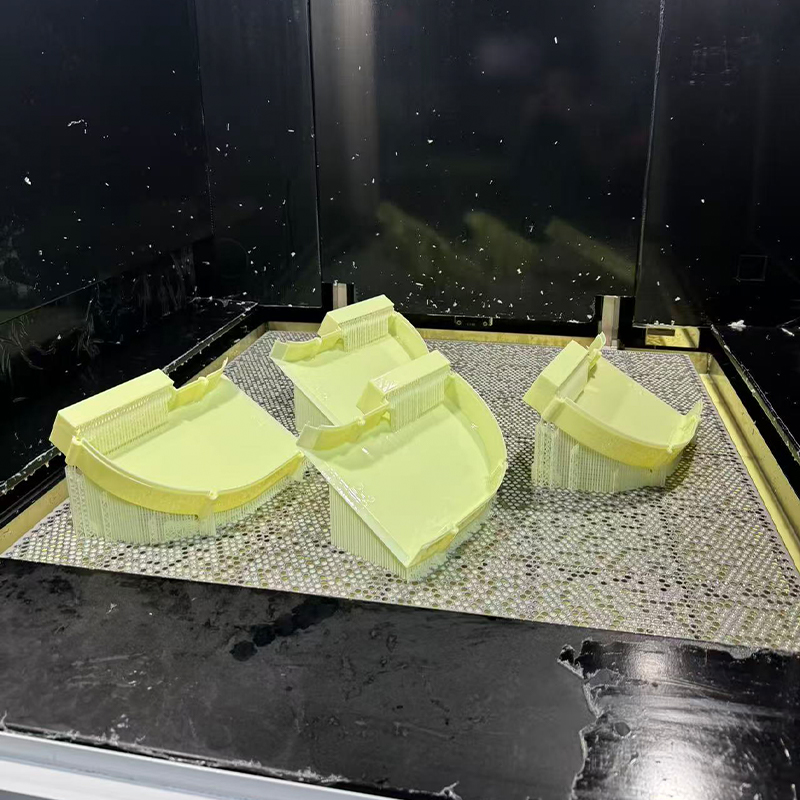 Pencetakan 3D Resin SLA untuk Prototipe Detail Tinggi Layanan stereolitografi menghasilkan prototipe yang halus dan detail dalam resin seperti ABS, transparan, hitam, putih pudar, dan fleksibel untuk model konsep dan rumah fungsional. Lihat Produk →
Pencetakan nilon dan logam untuk pemeriksaan fungsional
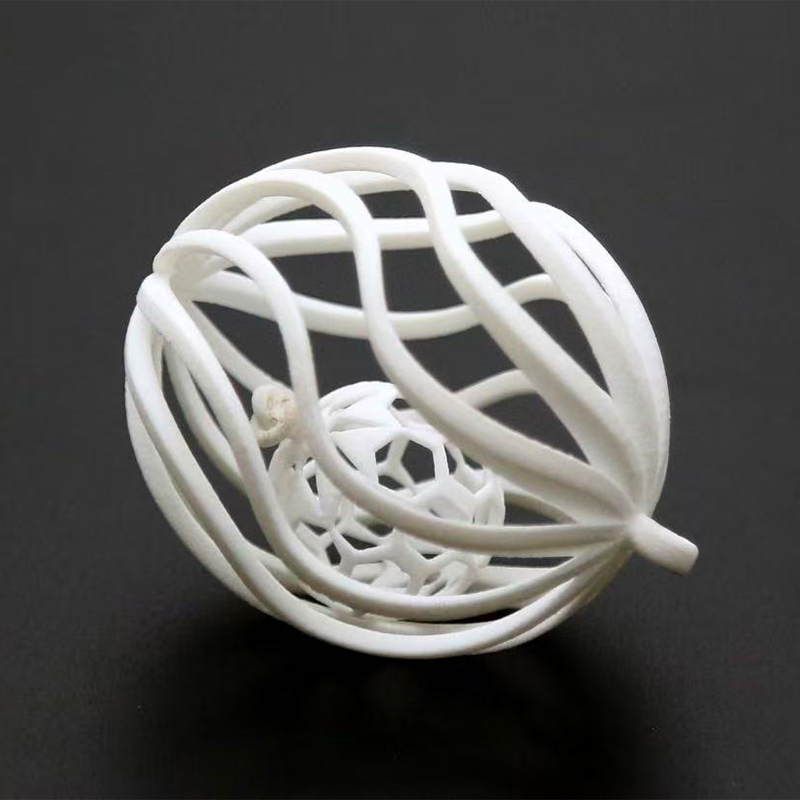
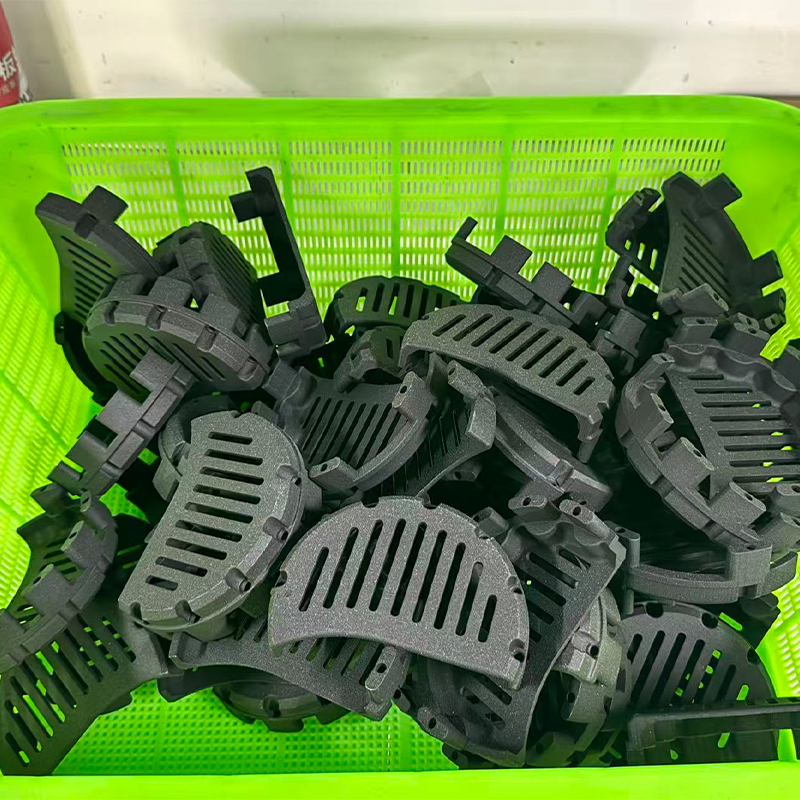
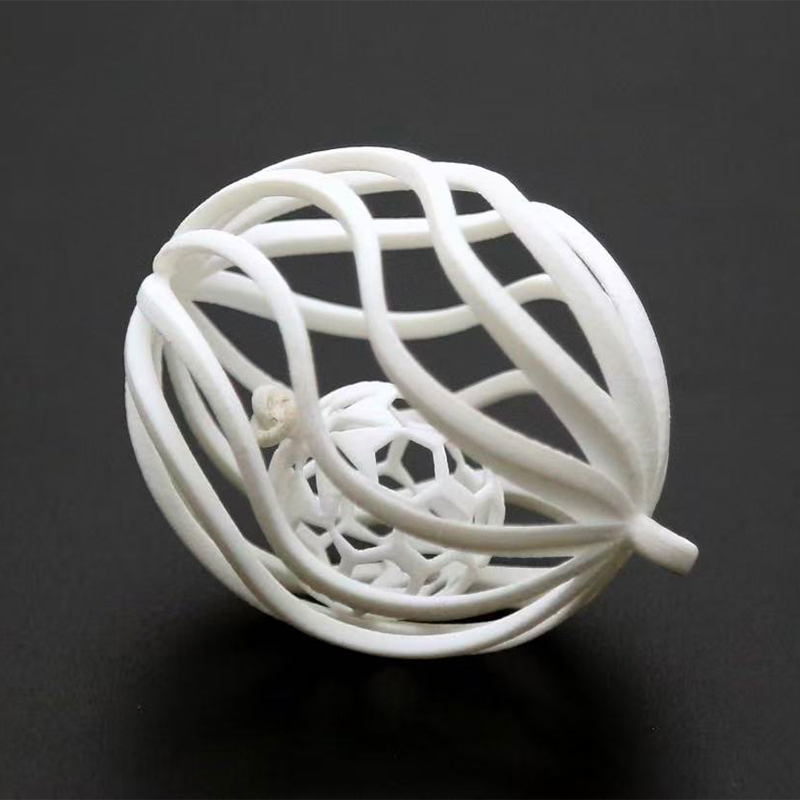
Nilon SLS adalah kandidat kuat untuk braket fungsional, saluran, penutup, dan rakitan kecil yang perlu bertahan dalam penanganan. Karena prosesnya menggunakan bubuk yang tidak disinter sebagai penopang, maka dapat menghasilkan geometri tersarang dan engsel hidup tanpa tanda penopang yang umum pada proses resin. Permukaannya biasanya berpori dan matte, yang cocok untuk bagian internal tetapi mungkin memerlukan penyelesaian untuk sampel yang dikirim ke pelanggan. Nilon yang diperkuat serat kaca dapat meningkatkan kekakuan, meskipun juga mengubah permukaan dan perilaku keausan komponen.
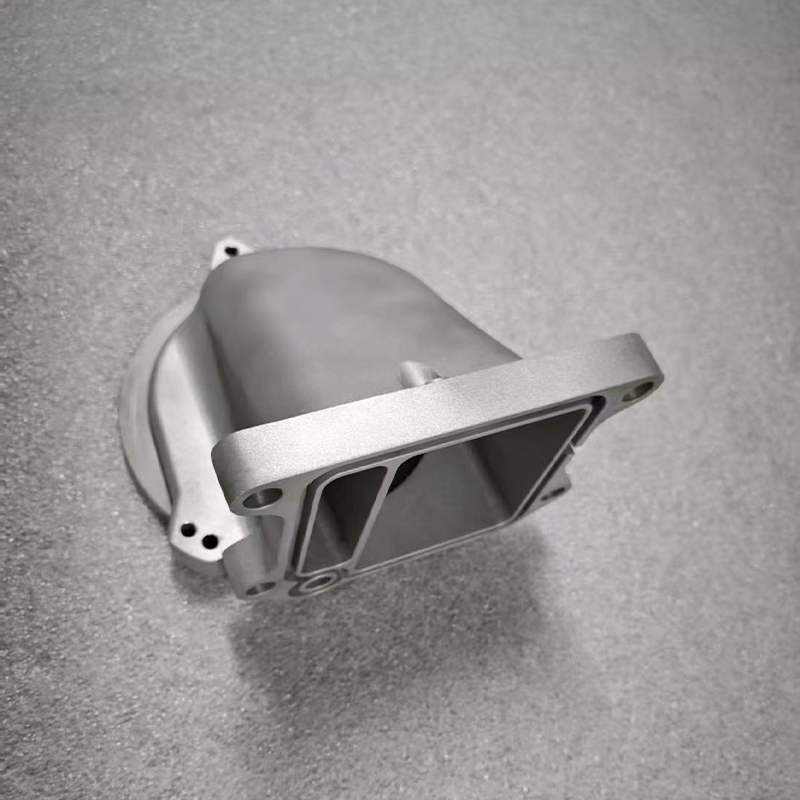
Pencetakan logam SLM digunakan ketika prototipe harus terbuat dari logam, ketika saluran internal penting, atau ketika desain gabungan dapat menghilangkan beberapa bagian rakitan. Aluminium, baja tahan karat, titanium, dan baja perkakas masing-masing memiliki sifat dan kebutuhan pascapemrosesan yang berbeda. Pencetakan logam jarang merupakan rute berbiaya terendah untuk blok sederhana, namun dapat menjadi rute paling langsung untuk geometri kompleks yang tidak dapat dikerjakan dengan mudah.
Pencetakan FDM sering digunakan untuk perlengkapan besar, jig, pengukur cek, dan model konsep awal di mana biaya dan ukuran lebih penting daripada detail halus. Bahan standar seperti PLA, PETG, dan ABS memenuhi kebutuhan umum, sedangkan PLA suhu tinggi, PAHT CF, dan PPS CF mendukung pemeriksaan fungsional yang lebih menuntut. Garis lapisan yang terlihat adalah bagian dari proses, jadi FDM biasanya kurang cocok untuk sampel tampilan yang harus terlihat seperti cetakan.
Pemesinan CNC dan Penggilingan Presisi dalam Program Pembuatan Prototipe
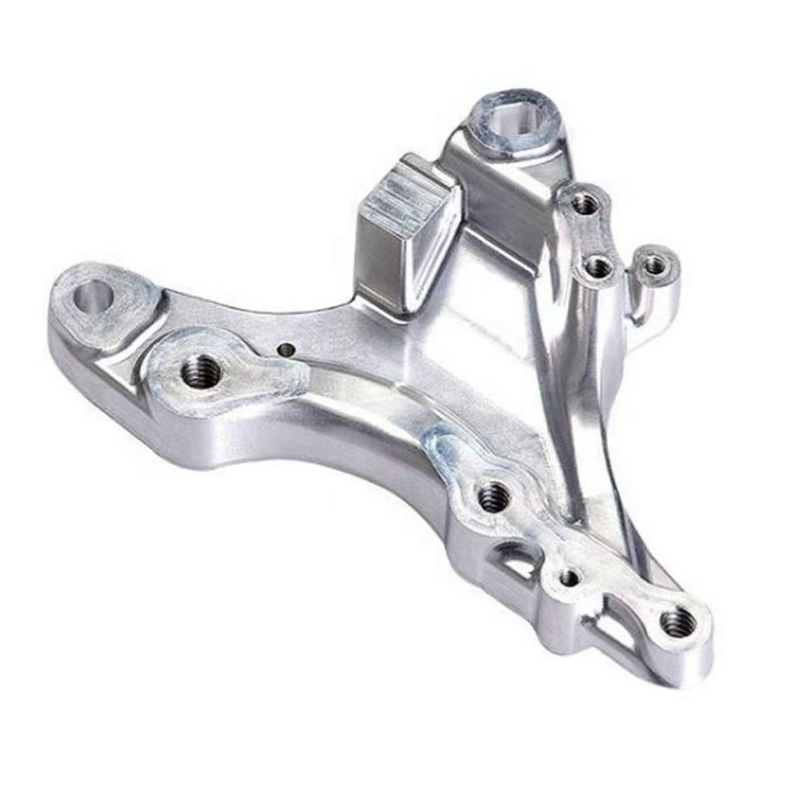
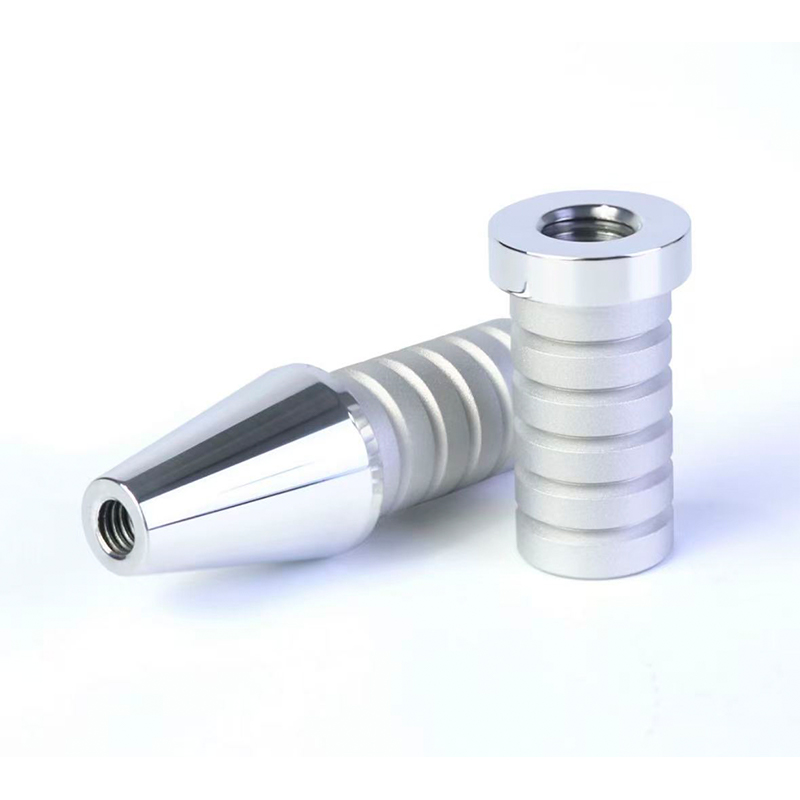
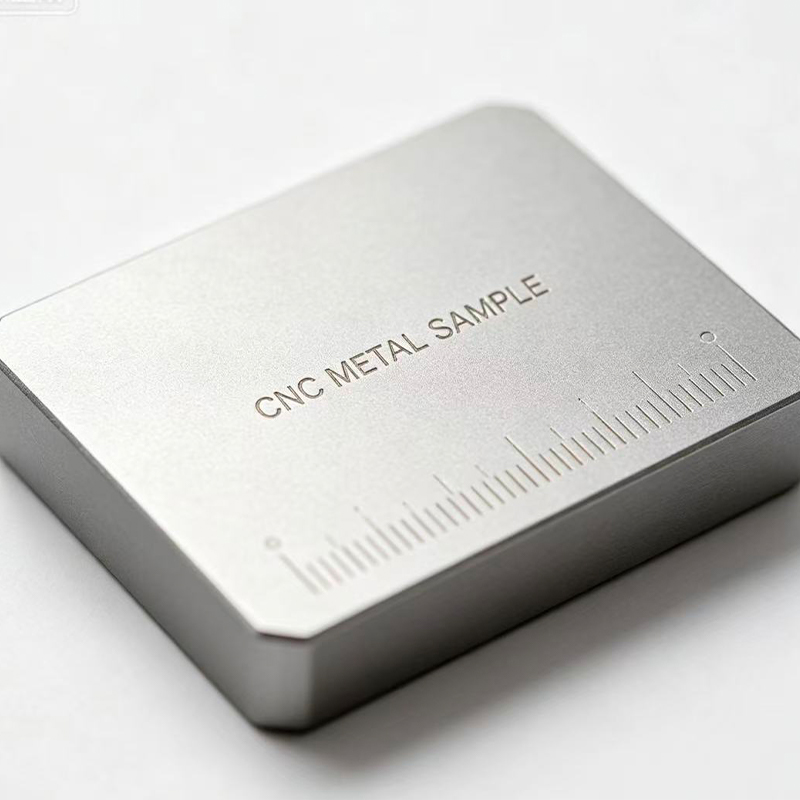
Pemesinan CNC memasuki percakapan pembuatan prototipe ketika suatu komponen memerlukan toleransi yang lebih ketat, material rekayasa nyata, atau permukaan yang berperilaku seperti produk akhir. Rumah ABS atau polikarbonat yang dibuat dengan mesin dapat dirakit dengan sekrup dan sisipan asli. Braket aluminium dapat diuji pada kendaraan atau robot tanpa peringatan bahwa itu hanya tiruan resin. Pemandu cahaya akrilik mesin dapat dipoles untuk memeriksa kejernihannya. Ini adalah keuntungan praktis yang tidak selalu dapat ditandingi oleh pencetakan 3D.
Penggilingan CNC biasanya merupakan pilihan pertama untuk komponen prismatik, kantong, slot, permukaan pemasangan, dan lubang berulir. Pembubutan CNC lebih baik untuk bagian bulat seperti poros, bushing, spacer, dan adaptor. Penggilingan CNC presisi memperluas ide yang sama ke fitur-fitur yang memerlukan kontrol cermat, seperti dudukan bantalan, permukaan penyegelan, dan antarmuka perkawinan. Imbalannya adalah waktu penyiapan dan akses alat. Desain dengan saku sempit yang dalam, sudut dalam yang tajam, atau potongan bawah mungkin memerlukan pengerjaan pelepasan listrik atau desain ulang. Pemasok yang meninjau model sejak awal sering kali dapat menyarankan perubahan kecil agar komponen tetap dapat dikerjakan tanpa mengubah fungsinya.
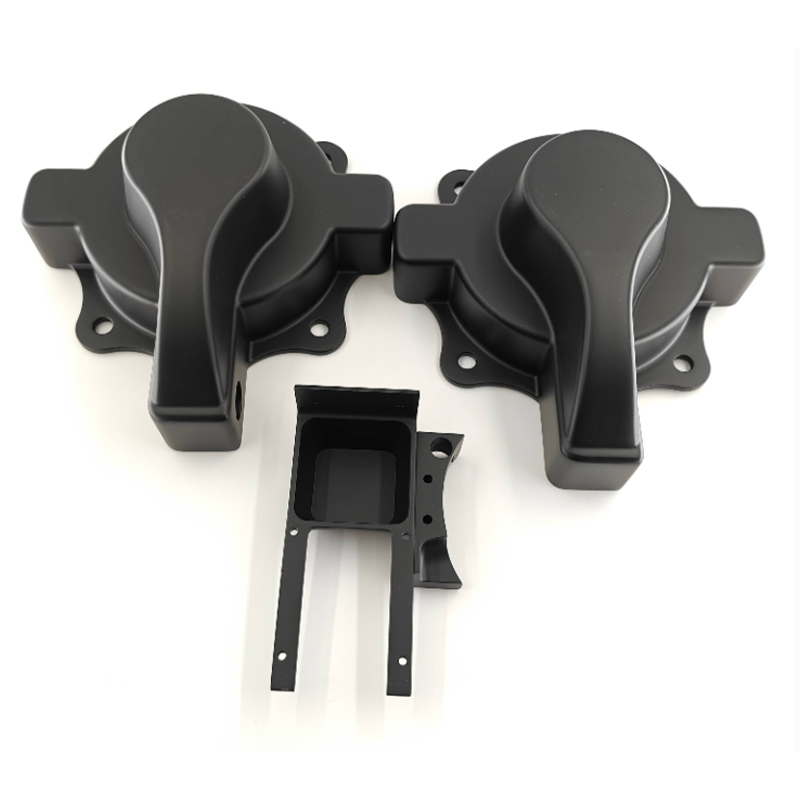
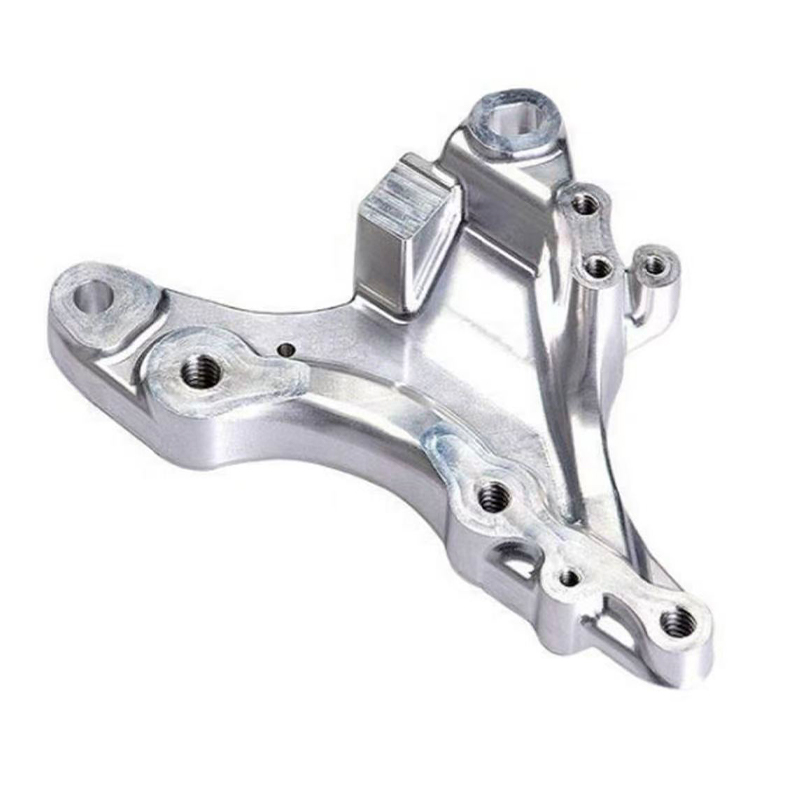
 Layanan Penggilingan CNC untuk Suku Cadang Logam dan Plastik Penggilingan kustom 3 sumbu hingga 5 sumbu mencakup aluminium, baja tahan karat, baja paduan, dan plastik rekayasa, dengan toleransi hingga 0,1 mm untuk prototipe dan perlengkapan fungsional. Lihat Produk →
Pilihan material adalah bagian utama dari keputusan CNC. Aluminium populer untuk prototipe karena ringan, dapat dikerjakan dengan mesin, dan dapat dianodisasi. Baja tahan karat digunakan jika ketahanan atau kekuatan terhadap korosi penting. Kuningan dan tembaga muncul dalam aplikasi listrik dan termal. Plastik rekayasa seperti POM, PC, ABS, dan nilon umum digunakan untuk penutup, perlengkapan, dan isolator. Setiap material memiliki perilaku chip, pelepasan tegangan, dan persyaratan penyelesaian permukaan yang berbeda, sehingga geometri yang sama mungkin memerlukan parameter yang berbeda atau bahkan pendekatan desain yang berbeda.
Prototipe CNC juga cenderung lebih terlihat seperti komponen produksi. Bekas alat dapat dihilangkan dengan pengamplasan, pemolesan, atau peledakan manik. Anodisasi, pengecatan, pengukiran laser, dan pelapisan listrik dapat diterapkan setelah pemesinan. Hal ini menjadikan CNC pilihan yang tepat untuk sampel yang digunakan oleh pelanggan, terutama ketika produk akhir juga akan dikerjakan atau ketika sampel harus bertahan dalam penanganan berulang kali. Biaya per bagiannya biasanya lebih tinggi daripada cetakan 3D sederhana, namun nilainya berasal dari kepercayaan yang diberikan bagian tersebut.
Pengecoran Vakum dan Cetakan Silikon untuk Prototipe Volume Rendah
Pengecoran vakum mengisi kesenjangan antara prototipe satu kali dan alat produksi. Pola utama dibuat dengan pencetakan 3D atau permesinan CNC, cetakan silikon dipasang di sekelilingnya, dan resin poliuretan dituangkan di bawah vakum untuk menghasilkan duplikat. Alur kerja tersebut berguna ketika tim memerlukan sepuluh, lima puluh, atau seratus komponen untuk pengujian pasar, uji lapangan, sampel penjualan, atau validasi praproduksi. Biaya per bagian sering kali lebih rendah dibandingkan dengan pencetakan 3D langsung, dan permukaannya dapat disesuaikan agar sesuai dengan tampilan cetakan.
Cetakan silikon dapat mereproduksi detail halus dan menangkap tekstur, logo, dan fitur yang rapat. Pilihan materialnya meliputi sistem seperti ABS, seperti PP, seperti karet, dan sistem poliuretan lainnya. Kisaran tersebut memungkinkan tim untuk menguji pegangan yang lembut, housing yang pas, atau penutup yang dicat tanpa melakukan cetakan injeksi. Pencocokan warna dimungkinkan, namun tidak sama dengan kontrol warna produksi. Pemasok harus mendiskusikan pigmen, tekstur permukaan, dan tingkat kilap sebelum memproduksi satu set lengkap.
 Pengecoran Vakum untuk Prototipe Poliuretan Volume Rendah Pengecoran cetakan silikon menghasilkan 15–25 bagian per cetakan dalam resin seperti ABS, seperti PP, dan seperti karet untuk pemeriksaan kesesuaian, penutup, dan produksi jembatan. Lihat Produk →
Pengecoran vakum memiliki batasan yang harus direncanakan sejak dini. Cetakan silikon memiliki masa pakai yang terbatas, dan pola induknya harus akurat karena setiap salinan mewarisi geometrinya. Penyusutan bervariasi berdasarkan resin, sehingga dimensi kritis mungkin memerlukan kompensasi. Lubang yang sangat kecil, dinding tipis, dan ujung yang tajam dapat membuat cetakan lebih cepat rusak. Prosesnya juga kurang cocok untuk aplikasi suhu tinggi atau bagian yang membutuhkan kekuatan seperti logam. Namun, untuk proyek yang tepat, ini adalah jembatan efisien yang menghasilkan batch yang konsisten tanpa perkakas baja.
Di sinilah produsen serba ada dapat mengurangi gesekan. Jika pola induk dicetak sendiri, cetakan silikon dibuat sendiri, dan finishing diselesaikan sendiri, serah terimanya lebih singkat dan tanggung jawabnya lebih jelas. Pelanggan tidak perlu mengoordinasikan tiga pemasok atau menjelaskan persyaratan yang sama tiga kali. Itu penting jika jadwalnya padat dan standar penampilannya spesifik.
Penyelesaian Permukaan: Perbedaan Antara Prototipe dan Sampel Produk
Sebuah prototipe bisa saja benar secara dimensi namun tetap gagal dalam tinjauan pelanggan karena permukaannya terlihat salah. Penyelesaian permukaan menutup celah itu. Pengecatan dan pelapisan bisa sesuai dengan tampilan matte atau glossy. Anodisasi memberi aluminium hasil akhir yang tahan lama dan seperti produksi. Elektroplating menambah tampilan metalik atau permukaan konduktif. Pengukiran laser menciptakan merek, nomor seri, atau tanda. Stiker dan sablon sutra mereproduksi label dan gambar. Lapisan lembut dan keras mengubah rasa dan ketahanan gores. Bagian transparan dapat dipoles atau dilapisi untuk mencapai tampilan semi transparan atau transparan sepenuhnya.
Penyelesaian harus ditentukan sebelum penawaran, bukan setelah suku cadang tiba. Permintaan “cat yang serasi” bukanlah suatu spesifikasi. Pemasok memerlukan referensi warna, tingkat kilap, sampel tekstur, dan definisi permukaan mana yang terlihat. Jika bagian tersebut akan ditangani, hasil akhirnya harus bertahan dalam penanganan. Jika akan dibersihkan dengan pelarut, lapisannya harus tahan terhadapnya. Jika ini adalah sampel tampilan, standar kosmetiknya mungkin lebih ketat dibandingkan perlengkapan internal. Detail ini memengaruhi pilihan proses, waktu tunggu, dan tingkat penolakan.
Penyelesaian juga berinteraksi dengan proses pembuatan prototipe. Bagian resin mungkin perlu diampelas sebelum dicat karena garis lapisan dapat menembus lapisan tipis. Bagian mesin mungkin memerlukan peledakan manik untuk menciptakan tekstur yang seragam sebelum dianodisasi. Bagian pengecoran vakum mungkin memerlukan pelepasan cetakan sebelum pengecatan. Pemasok yang mengontrol bagian dan penyelesaian dapat menyesuaikan proses hulu daripada mencoba memperbaiki kerusakan di bagian akhir.
Kriteria Seleksi untuk Pemasok Prototipe Cepat yang Andal
Sebagian besar pembeli memilih pemasok prototipe berdasarkan harga dan waktu tunggu, kemudian kemudian mengetahui bahwa dukungan komunikasi dan teknik juga sama pentingnya. Evaluasi yang berguna harus melihat bagaimana pemasok menangani pertanyaan, bukan hanya seberapa cepat pemasok dapat melakukan penawaran harga. Bagan di bawah mencerminkan kriteria yang sering memisahkan proyek yang lancar dengan proses cetak ulang dan penjelasan yang memakan banyak biaya.
Persentase ini bukan merupakan statistik pasar; ini adalah peringkat praktis berdasarkan kekhawatiran umum pembeli dalam proyek pembuatan prototipe khusus. Gunakan hal-hal tersebut sebagai daftar periksa diskusi dan bukan sebagai kartu skor.
Bilah pertama penting karena umpan balik awal mencegah pengerjaan ulang yang terlambat. Jika pemasok menemukan masalah dinding tipis, kantong dalam, atau tumpukan toleransi sebelum pengerjaan, pelanggan dapat mengubah desain selagi biaya perubahan masih murah. Batasan kedua penting karena toko proses tunggal dapat memaksa setiap pertanyaan menjadi satu jawaban. Pabrikan yang memproduksi resin, nilon, logam, CNC, pengecoran vakum, dan penyelesaian akhir dapat merekomendasikan rute yang berbeda jika rute pertama tidak sesuai.
Kontrol dan inspeksi toleransi layak mendapatkan lebih dari sekedar kotak centang. Tanyakan bagaimana dimensi kritis diukur, data referensi apa yang digunakan, dan apakah laporan inspeksi akan menyertakan fitur-fitur yang penting untuk perakitan. Keandalan waktu tunggu juga merupakan masalah teknis, bukan hanya masalah penjadwalan. Pemasok yang realistis akan menandai penyelesaian yang membutuhkan waktu dua hari atau cetakan yang memerlukan siklus penyembuhan ekstra. Kerahasiaan juga sama praktisnya. Pemasok harus mengetahui siapa yang dapat melihat file, bagaimana data disimpan, dan apa yang terjadi ketika proyek berakhir.
Kualitas penyelesaian permukaan sering kali menentukan apakah suatu sampel dapat diterima. Bagian yang terpasang dengan sempurna tetapi memiliki cat yang tidak rata atau tanda penyangga yang terlihat masih akan gagal dalam tinjauan pelanggan. Pemasok terbaik akan mendiskusikan penerimaan kosmetik sebelum produksi dan menunjukkan sampel atau standar yang jelas ketika hasil akhir sangat penting.
Toleransi, Bahan, dan Biaya Pengerjaan Ulang yang Sebenarnya
Toleransi adalah salah satu bagian prototyping cepat yang paling disalahpahami. Sebuah gambar mungkin bertuliskan “±0,1 mm” pada setiap dimensi, tetapi tidak setiap proses dapat memuat hal tersebut di mana pun. Pencetakan resin mungkin menahan detail yang rapat pada bidang sambil melengkung pada permukaan datar yang besar. Nilon SLS mungkin cukup kuat dan akurat untuk braket tetapi memiliki permukaan yang lebih kasar sehingga mempengaruhi permukaan penyegelan. Pemesinan CNC dapat memberikan toleransi yang ketat pada fitur yang dapat diakses, namun kantung yang dalam atau dinding tipis dapat bergerak selama pemesinan. Pengecoran vakum mewarisi pola utama dan menambah penyusutan, sehingga dimensi kritis memerlukan kompensasi.
Pendekatan praktisnya adalah dengan mengidentifikasi dimensi-dimensi yang penting bagi fungsi dan membiarkan pemasok fokus pada dimensi tersebut. Pola lubang pemasangan, dudukan bantalan, alur penyegelan, atau bukaan konektor biasanya lebih penting daripada keseluruhan panjang penutup kosmetik. Jika setiap dimensi ditandai kritis, pemasok harus memilih rute yang lebih lambat, lebih mahal, atau menerima risiko. Tinjauan toleransi singkat seringkali dapat mengurangi biaya tanpa mengurangi kualitas.
Perilaku material juga mengubah makna prototipe. Bagian resin mungkin kaku pada uji tekuk sederhana dan rapuh pada uji jatuh. Bagian nilon mungkin bertahan dari benturan tetapi akan merayap di bawah beban yang konstan. Bagian aluminium yang dikerjakan dengan mesin mungkin kuat tetapi lebih berat daripada bagian plastik produksi. Bagian poliuretan cor vakum mungkin terlihat seperti ABS tetapi memiliki ketahanan panas yang berbeda. Perbedaan-perbedaan ini bukanlah suatu cacat; itu adalah alasan untuk menguji properti yang tepat. Pemasok harus menanyakan komponen apa yang harus bertahan, bukan hanya seperti apa bentuknya.
Sumber umum pengerjaan ulang
- Dinding tipis atau rusuk yang patah selama pelepasan atau penanganan penyangga.
- Hilangnya aliran udara pada bagian cetakan atau cetakan vakum, menyebabkan lengket atau sobek.
- Sudut dalam yang tajam pada bagian CNC yang tidak dapat dijangkau oleh pemotong.
- Target warna atau kilap yang tidak realistis tanpa referensi fisik.
- Benang atau sisipan ditentukan tanpa ketebalan dinding yang cukup.
- Permukaan datar besar yang melengkung setelah dicetak, diawetkan, atau dikerjakan.
- Rakitan dikutip sebagai bagian terpisah tanpa memeriksa toleransi perkawinan.
Pengerjaan ulang itu mahal bukan hanya karena bagian kedua. Hal ini juga menghabiskan waktu teknis, menunda peninjauan, dan dapat menunda tanggal peluncuran. Sebuah prototipe yang harganya sedikit lebih mahal tetapi dilengkapi dengan bahan dan hasil akhir yang tepat bisa lebih murah daripada tiga percobaan berbiaya rendah yang tidak pernah menjawab pertanyaan tersebut. Ini adalah kasus komersial untuk tinjauan awal DFM dan pemasok yang bersedia mengatakan “fitur ini tidak akan berfungsi sebagaimana mestinya.”
Dari Prototipe hingga Produksi Volume Rendah: Ketika Satu Proses Tidak Cukup
Banyak proyek tidak berpindah dari satu prototipe ke satu proses produksi. Mereka bergerak melalui sebuah rantai. Sebuah desain dicetak untuk memeriksa formulir, kemudian dikerjakan dengan mesin untuk memeriksa antarmuka kritis, kemudian dicetak secara vakum untuk menghasilkan batch kecil untuk pengujian lapangan, kemudian diselesaikan agar sesuai dengan sampel pelanggan. Setiap langkah menjawab pertanyaan yang berbeda. Penyerahan antar langkah adalah hilangnya waktu jika pemasok terputus.
Platform manufaktur terpadu dapat menyederhanakan rantai ini. Tim yang sama dapat meninjau file CAD, merekomendasikan suatu proses, menghasilkan pola utama, membuat cetakan silikon, mencetak batch, dan menerapkan penyelesaian akhir. Hal ini tidak menjamin hasil yang sempurna, namun mengurangi frekuensi penerjemahan persyaratan dan mengurangi jumlah pihak yang salah menafsirkan toleransi. Hal ini juga memudahkan untuk membandingkan prototipe dengan tujuan produksi, karena pemasok yang sama melihat keduanya.
Untuk produksi volume rendah, pengecoran vakum dan pemesinan CNC sering digunakan bersamaan. CNC dapat menghasilkan sisipan, pin, dan fitur perkawinan yang presisi. Pengecoran vakum dapat menghasilkan wadah di sekitarnya dalam resin seperti produksi. Finishing permukaan mampu menyatukan tampilan. Jika bagian akhir akan dicetak injeksi, prototipe masih dapat menguji perakitan, ergonomis, pengemasan, dan respons pelanggan. Tujuannya bukan untuk berpura-pura bahwa prototipe adalah bagian produksi; hal ini untuk mengurangi hal-hal yang belum diketahui yang tersisa ketika produksi dimulai.
Pertanyaan untuk Ditanyakan Sebelum Anda Mengirim File CAD
RFQ yang baik bukanlah lampiran file dengan kata “kutipan” di baris subjeknya. Hal ini memberikan konteks yang cukup kepada pemasok untuk memilih proses dan menandai risiko. Daftar berikut adalah daftar periksa praktis untuk proyek pembuatan prototipe cepat, apakah komponen tersebut akan dicetak, dikerjakan, dicetak, atau diselesaikan.
- Apa tujuan dari prototipe: pemeriksaan kesesuaian, uji fungsional, sampel penampilan, uji coba perakitan, atau demo pelanggan?
- Dimensi mana yang penting untuk berfungsi, dan mana yang bersifat kosmetik atau non-kritis?
- Properti material apa yang paling penting: kekakuan, ketahanan benturan, ketahanan panas, transparansi, fleksibilitas, atau penyelesaian permukaan?
- Berapa jumlah yang diharapkan saat ini, dan berapa jumlah yang mungkin dibutuhkan setelah peninjauan?
- Permukaan akhir apa yang diperlukan, dan apakah ada referensi warna atau tekstur fisik?
- Akankah komponen tersebut dirakit dengan sekrup, sisipan, perekat, snap fit, atau segel?
- Kapan tanggal pengiriman yang diperlukan, dan apa konsekuensi dari keterlambatan?
- Format file apa yang tersedia: STEP, IGES, STL, atau file CAD asli?
- Apakah ada persyaratan kerahasiaan, dan siapa yang diperbolehkan melihat datanya?
- Bagaimana cara penerimaan artikel pertama?
Jawabannya tidak harus sempurna. Mereka harus cukup jelas agar pemasok dapat mengajukan pertanyaan yang lebih baik. Produsen pembuatan prototipe cepat yang menerima konteks ini sering kali dapat menyarankan proses berbiaya lebih rendah, bahan yang lebih sesuai, atau perubahan desain yang meningkatkan peluang keberhasilan produk pertama. Percakapan itu adalah bagian dari layanan, bukan tambahan.
Skenario Industri: Otomotif, Elektronik Konsumen, Drone, dan Robotika
Industri yang berbeda mengajukan pertanyaan berbeda tentang prototipe. Dalam pekerjaan otomotif, prototipe dapat digunakan untuk memeriksa braket pemasangan, kesesuaian trim, rumah konektor, atau perlengkapan untuk jalur perakitan. Bagian tersebut mungkin perlu menahan getaran, panas, atau bahan kimia. Model visual resin dapat mengonfirmasi pengemasan, namun bagian mesin atau logam mungkin diperlukan untuk kotak muatan nyata. Pemasok harus mengetahui apakah suku cadang tersebut berada di bawah kap, interior, atau eksternal, karena hal itu mengubah material dan menyelesaikan pembahasan.
Proyek elektronik konsumen sering kali berpindah dengan cepat dari penampilan hingga perakitan. Sebuah housing mungkin memerlukan permukaan yang dicat halus, bukaan kancing yang presisi, dan snap fit yang dapat bertahan digunakan berulang kali. Pencetakan resin dapat menghasilkan tampilan model yang cepat. Pemesinan CNC dapat menghasilkan rumahan dengan ulir dan sisipan asli. Pengecoran vakum dapat menghasilkan batch kecil untuk kelompok fokus atau sampel penjualan. Finishing permukaan bisa sesuai dengan warna dan kilap yang diinginkan. Kuncinya adalah menguji rasa dan perakitannya sejak dini, bukan hanya bentuknya.
Proyek drone dan eVTOL sering kali berfokus pada bobot, kekakuan, dan integrasi. Lengan, dudukan, atau penutup prototipe mungkin harus ringan dan kuat saat dipasang di sekitar perangkat elektronik. Nilon SLS, aluminium mesin, dan material FDM yang diperkuat serat karbon semuanya dapat berperan, namun pilihannya bergantung pada beban dan lingkungan. Prototipe yang terlalu berat atau terlalu fleksibel dapat menyesatkan tim mengenai desain akhir.
Proyek robotika sering kali memerlukan gripper, penutup, braket, dan dudukan sensor khusus. Prototipe dapat ditangani secara kasar, dirakit dan dibongkar berkali-kali, atau digunakan dalam demonstrasi. Hal ini menjadikan ketahanan permukaan dan desain pengikat menjadi penting. Komponen yang dikerjakan dengan mesin atau cetakan vakum dengan sisipan yang tepat mungkin lebih berguna daripada model cetakan yang rapuh, meskipun model cetakan lebih cepat diproduksi.
Kerahasiaan dan Pengiriman Global
Pembuatan prototipe sering kali melibatkan desain yang belum dirilis, daftar pelanggan, dan waktu peluncuran. Oleh karena itu, kerahasiaan merupakan persyaratan produksi, bukan sekedar renungan hukum. Pemasok harus dapat menjelaskan siapa yang melihat file tersebut, bagaimana akses dibatasi, dan bagaimana sampel fisik disimpan. NDA sederhana memang berguna, namun bukan merupakan pengganti peraturan penanganan internal. Pelanggan juga harus menanyakan apakah pemasok menggunakan subkontraktor dan, jika ya, bagaimana pihak-pihak tersebut dilindungi.
Pengiriman global menambah lapisan lain. Sebuah prototipe mungkin perlu tiba sebelum peninjauan, pameran dagang, atau kunjungan pelanggan. Pemasok harus dapat mendiskusikan pengemasan, dokumentasi bea cukai, dan metode pengiriman tanpa menganggapnya tidak terkait dengan jadwal produksi. Bagian yang diselesaikan tepat waktu tetapi ditahan dalam perjalanan telah terlewatkan dalam peninjauan. Komunikasi yang baik meliputi pelacakan, foto sebelum pengiriman, dan kontak yang jelas jika ada perubahan.
Bagi pelanggan OEM di luar negeri, perbedaan zona waktu dapat bermanfaat atau merugikan. Pemasok yang membalas dengan ringkasan tertulis dan foto yang jelas mengurangi kebutuhan akan panggilan berulang. Pemasok yang mengandalkan pesan singkat tanpa dimensi atau catatan akhir menciptakan ambiguitas. Gaya kerja terbaik biasanya berupa rekap tertulis singkat setelah setiap keputusan: bahan, proses, penyelesaian, kuantitas, inspeksi, dan tanggal pengiriman.
Jelajahi Sumber Daya Manufaktur Terkait
Jika Anda menginginkan lebih banyak konteks tentang bagaimana pencetakan 3D, pemesinan CNC, dan pengecoran vakum dapat dipadukan dalam program manufaktur yang berbasis di Tiongkok, sumber daya berikut adalah titik awal yang berguna.
Layanan pencetakan 3D China dan panduan produsen mesin CNC Manufaktur Peralatan Cerdas Zhejiang JiahengPertanyaan Umum Tentang Layanan Rapid Prototyping
Apa itu layanan pembuatan prototipe cepat?
Layanan pembuatan prototipe cepat menghasilkan komponen fisik dari data CAD menggunakan proses seperti pencetakan 3D, pemesinan CNC, pengecoran vakum, dan penyelesaian permukaan. Mereka digunakan untuk menguji bentuk, kesesuaian, fungsi, penampilan, dan perakitan sebelum suatu desain dilepaskan ke produksi. Layanan terbaik juga memberikan umpan balik DFM dan membantu memilih proses yang cocok dengan pengujian.
Haruskah saya memilih pencetakan 3D atau permesinan CNC untuk prototipe saya?
Pilih pencetakan 3D ketika kecepatan, geometri kompleks, atau biaya pengaturan yang rendah adalah hal yang paling penting. Pilih permesinan CNC ketika Anda memerlukan toleransi yang ketat, material rekayasa nyata, benang, sisipan, atau permukaan seperti produksi. Banyak proyek menggunakan keduanya: model cetak untuk pemeriksaan formulir awal dan komponen mesin untuk validasi fungsional.
Toleransi apa yang dapat diberikan oleh pemasok prototyping cepat?
Itu tergantung pada proses, material, geometri, dan fitur. Pencetakan resin, nilon SLS, permesinan CNC, dan pengecoran vakum masing-masing memiliki jendela kemampuan yang berbeda. Daripada meminta satu nomor saja, kenali dimensi penting dan tanyakan kepada pemasok bagaimana dimensi tersebut akan dikontrol dan diperiksa. Diskusi toleransi yang realistis lebih berguna daripada klaim menyeluruh.
Bisakah pengecoran vakum menggantikan cetakan injeksi untuk jumlah kecil?
Pengecoran vakum dapat menghasilkan sejumlah kecil suku cadang yang terlihat dan terasa mirip dengan produksi cetakan, terutama untuk sampel pra-peluncuran, pengujian pasar, dan volume jembatan. Ini bukan pengganti permanen untuk cetakan injeksi. Umur cetakan, sifat material, dan konsistensi jangka panjang berbeda. Pilihan yang tepat bergantung pada kuantitas, material, dan umur program.
Format file apa yang harus saya kirim untuk mendapatkan penawaran?
STEP atau IGES biasanya lebih disukai untuk komponen mesin dan cor karena mempertahankan geometri padat. STL umum untuk pencetakan 3D tetapi dapat kehilangan fitur halus jika jaringnya kasar. File CAD asli dapat berguna untuk peninjauan DFM ketika kerahasiaan memungkinkan. Selalu sertakan satuan, dimensi penting, dan catatan tentang tujuan bagian tersebut.
Bagaimana cara melindungi desain saya selama pembuatan prototipe?
Gunakan NDA, bagikan hanya file yang diperlukan untuk penawaran harga, dan tanyakan siapa di dalam pemasok yang memiliki akses. Produsen yang memiliki penanganan data yang jelas dan proses yang perlu diketahui biasanya lebih mudah diajak bekerja sama dibandingkan produsen yang tidak dapat menjelaskan pengendalian internalnya. Sampel fisik juga harus ditangani dengan hati-hati seperti file digital.
Dapatkah pemasok pembuatan prototipe menangani produksi bervolume rendah setelah pembuatan prototipe?
Banyak yang bisa, tapi jalur pastinya bergantung pada prosesnya. Pengecoran vakum, permesinan CNC, dan penyelesaian dalam jumlah kecil dapat menjembatani dari prototipe ke produksi percontohan. Jika bagian akhir akan dicetak injeksi, prototipe masih dapat memvalidasi perakitan, ergonomis, dan respons pelanggan saat alat produksi sedang direncanakan.
Apa yang memengaruhi waktu tunggu untuk layanan pembuatan prototipe cepat?
Waktu tunggu dipengaruhi oleh proses, ketersediaan bahan, ukuran komponen, penyelesaian, kuantitas, dan persyaratan inspeksi. Cetakan resin sederhana dapat bergerak dengan cepat, sedangkan bagian mesin dengan anodisasi atau cetakan vakum dengan pencocokan warna memerlukan lebih banyak langkah. Pemasok yang memberikan jadwal realistis dengan ketergantungan lebih berguna daripada pemasok yang menjanjikan tanggal sesingkat mungkin.
Layanan pembuatan prototipe cepat berfungsi paling baik jika diperlakukan sebagai rangkaian langkah pembelajaran, bukan pembelian tunggal. Bagian pertama harus menjawab pertanyaan, bagian kedua harus mengurangi risiko, dan bagian ketiga harus memastikan bahwa desain siap untuk tahap berikutnya. Pemasok yang dapat beralih antara pencetakan resin, pencetakan nilon dan logam, permesinan CNC, pengecoran vakum, dan penyelesaian permukaan memberi proyek lebih banyak cara untuk menjawab pertanyaan-pertanyaan tersebut tanpa memulai kembali percakapan.
Kesimpulan praktisnya sederhana: tentukan keputusan, beri nama dimensi kritis, pilih proses yang dapat mengujinya, dan minta umpan balik DFM sebelum mesin dimulai. Pendekatan tersebut tidak akan membuat setiap prototipe menjadi sempurna, namun akan membuat hasilnya lebih bermanfaat, lebih mudah dijelaskan, dan kecil kemungkinannya untuk diulang. Untuk tim yang berada di bawah tekanan jadwal, itulah nilai sebenarnya dari produsen prototipe cepat yang andal.
-
 Layanan Pencetakan 3D Bahan yang Diperkuat Serat Karbon Nilon Suhu Tinggi PAHT+CF
-
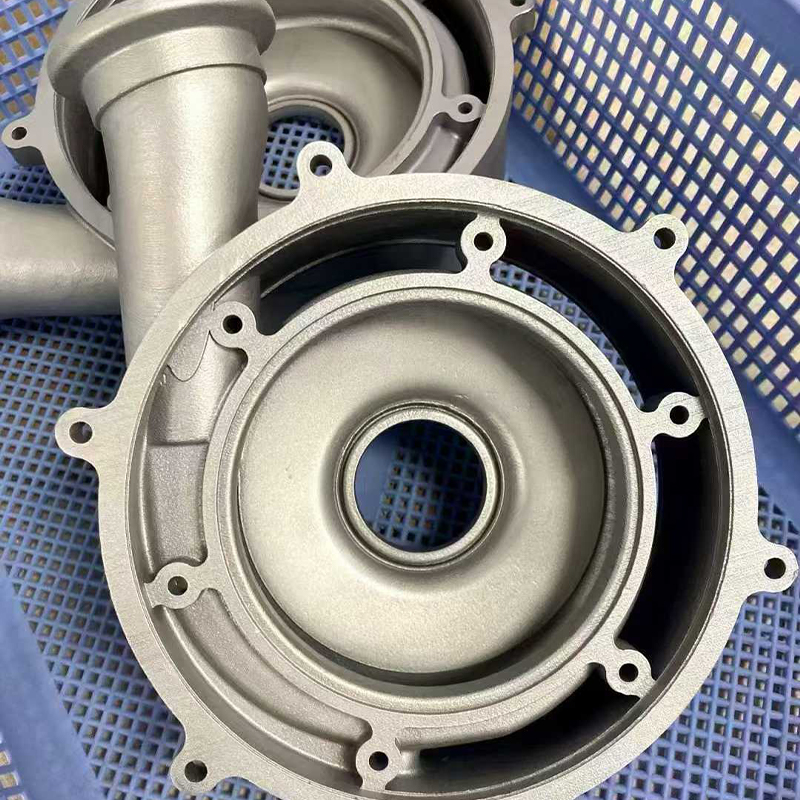 Layanan Pencetakan 3D Baja Tahan Karat 316L
-
 Layanan Pencetakan 3D Bahan Bertulang Serat Karbon PPS+CF
-
 Layanan Pencetakan 3D Bahan PLA Suhu Tinggi HT-PLA
-
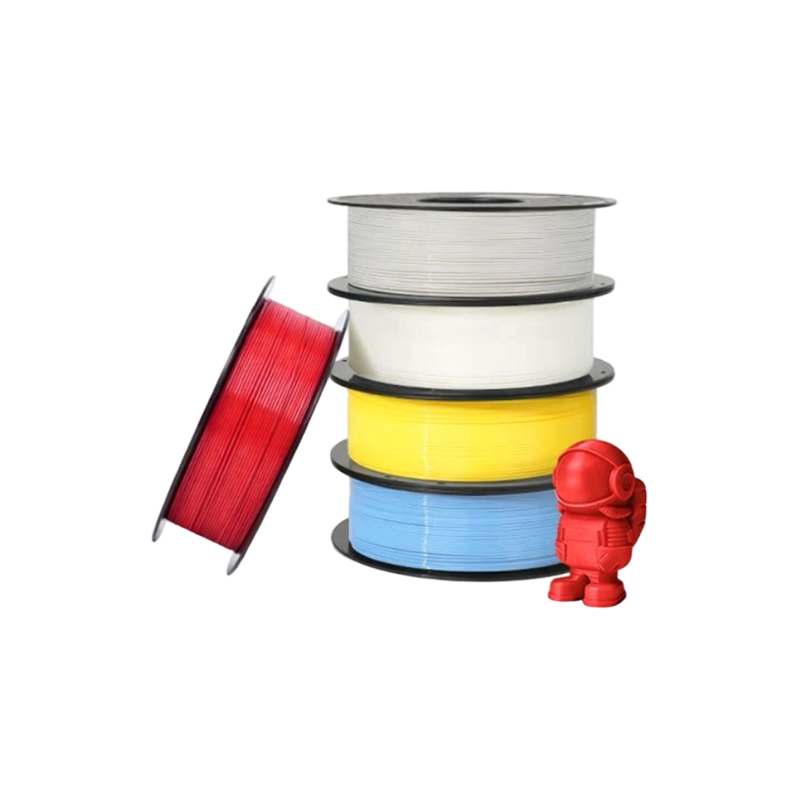 Layanan Pencetakan 3D Bahan FDM Standar (PLA, PETG, ABS)
-
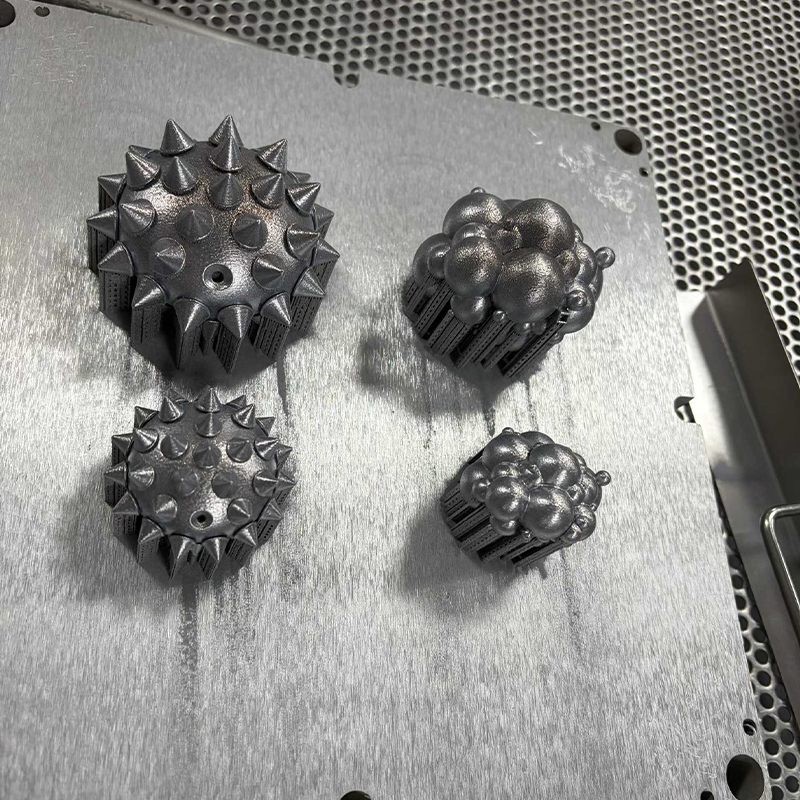 Layanan Percetakan 3D Alat Baja H13 / S136
Informasi Kontak
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
TAMBAHKAN
-

Gedung 7, No. 188, Bagian Hongni Jalan Zha Wang, Kecamatan Danghu, Kota Pinghu, Kota Jiaxing, Provinsi Zhejiang, Tiongkok
Hak Cipta © 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. Produsen Platform Manufaktur Cerdas Terintegrasi OEM/ODM
